


আপনি কত সাধারণ পৃষ্ঠ চিকিত্সা পদ্ধতি জানেন?
সারফেস ট্রিটমেন্ট হল একটি সাবস্ট্রেট উপাদানের উপরিভাগে কৃত্রিমভাবে একটি পৃষ্ঠ স্তর তৈরি করার একটি প্রক্রিয়া পদ্ধতি যার সাবস্ট্রেট থেকে বিভিন্ন যান্ত্রিক, ভৌত এবং রাসায়নিক বৈশিষ্ট্য রয়েছে। সারফেস ট্রিটমেন্টের উদ্দেশ্য হল জারা প্রতিরোধ, পরিধান প্রতিরোধের, সাজসজ্জা বা পণ্যের অন্যান্য বিশেষ ফাংশনের প্রয়োজনীয়তা পূরণ করা। আজ, আমরা কিছু সাধারণ পৃষ্ঠ চিকিত্সা পদ্ধতি শেয়ার করব এবং দেখব যে আপনি কতজন জানেন ~৷
1, পলিশিং
পলিশিং বলতে বোঝায় যান্ত্রিক, রাসায়নিক বা বৈদ্যুতিক রাসায়নিক শক্তি ব্যবহার করে একটি ওয়ার্কপিসের পৃষ্ঠের রুক্ষতা কমাতে, যাতে একটি উজ্জ্বল এবং সমতল পৃষ্ঠ পাওয়া যায়। এটি পলিশিং সরঞ্জাম এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা বা অন্যান্য পলিশিং মিডিয়া ব্যবহার করে একটি ওয়ার্কপিসের পৃষ্ঠকে পরিবর্তন করার প্রক্রিয়া। পলিশিং ওয়ার্কপিসের মাত্রিক বা জ্যামিতিক নির্ভুলতা উন্নত করতে পারে না, বরং একটি মসৃণ পৃষ্ঠ বা মিরর গ্লস অর্জনের লক্ষ্য রাখে, কখনও কখনও গ্লস (বিলুপ্তি) দূর করতেও ব্যবহৃত হয়। সাধারণত, মসৃণতা চাকা পলিশিং সরঞ্জাম হিসাবে ব্যবহৃত হয়। পলিশিং চাকাগুলি সাধারণত ক্যানভাস, অনুভূত বা চামড়ার একাধিক স্তর স্তুপ করে তৈরি করা হয়, যার উভয় পাশে ধাতব বৃত্তাকার প্লেট আটকে থাকে। চাকার রিম একটি পলিশিং এজেন্টের সাথে সমানভাবে মাইক্রো ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং গ্রীস মিশ্রিত করা হয়। মসৃণ করার সময়, উচ্চ-গতির ঘূর্ণায়মান পলিশিং চাকা (20 মিটার/সেকেন্ডের পরিধি গতির সাথে) ওয়ার্কপিসের বিরুদ্ধে চাপ দেয়, যার ফলে ঘষিয়া তুলিয়া ফেলিতে পারে এবং ওয়ার্কপিসের পৃষ্ঠে সামান্য কাটা হয়, ফলে উজ্জ্বল যন্ত্র পৃষ্ঠ। পৃষ্ঠের রুক্ষতা সাধারণত Ra0 পর্যন্ত পৌঁছাতে পারে।{3}}.01 মাইক্রোমিটার; অ-চর্বিযুক্ত ম্যাট পলিশিং এজেন্ট ব্যবহার করার সময়, উজ্জ্বল পৃষ্ঠটি চেহারা উন্নত করতে ম্যাট করা যেতে পারে। বিভিন্ন পলিশিং প্রক্রিয়ার জন্য: রুক্ষ পলিশিং (বেসিক পলিশিং প্রসেস), ইন্টারমিডিয়েট পলিশিং (প্রিসিশন মেশিনিং প্রসেস), এবং প্রিসিশন পলিশিং (পলিশিং প্রসেস), উপযুক্ত পলিশিং হুইল বাছাই করা সেরা পলিশিং ইফেক্ট অর্জন করতে পারে এবং পলিশিং দক্ষতা উন্নত করতে পারে।
2, স্যান্ডব্লাস্টিং
উচ্চ-গতির বালি প্রবাহের প্রভাবকে কাজে লাগিয়ে সাবস্ট্রেট পৃষ্ঠকে পরিষ্কার এবং রুক্ষ করার প্রক্রিয়া। শক্তি হিসাবে সংকুচিত বায়ু ব্যবহার করে, একটি উচ্চ-গতির জেট রশ্মি তৈরি করা হয় যাতে চিকিত্সার জন্য ওয়ার্কপিসের পৃষ্ঠে উচ্চ গতিতে পদার্থ (তামার আকরিক বালি, কোয়ার্টজ বালি, হীরা বালি, লোহার বালি, হাইনান বালি) স্প্রে করা হয়, যার ফলে পরিবর্তন ঘটে। ওয়ার্কপিসের বাইরের পৃষ্ঠের চেহারা বা আকারে। ওয়ার্কপিস পৃষ্ঠের উপর ঘষিয়া তোলার প্রভাব এবং কাটার প্রভাবের কারণে, ওয়ার্কপিস পৃষ্ঠটি একটি নির্দিষ্ট ডিগ্রী পরিচ্ছন্নতা এবং বিভিন্ন রুক্ষতা পায়, যা ওয়ার্কপিস পৃষ্ঠের যান্ত্রিক বৈশিষ্ট্যগুলিকে উন্নত করে, অতএব, ওয়ার্কপিসের ক্লান্তি প্রতিরোধ ক্ষমতা উন্নত হয়, এর মধ্যে আনুগত্য। এটি এবং আবরণ বৃদ্ধি করা হয়, আবরণের স্থায়িত্ব বাড়ানো হয় এবং এটি লেপের সমতলকরণ এবং সাজসজ্জার জন্যও উপকারী।

III তারের অঙ্কন
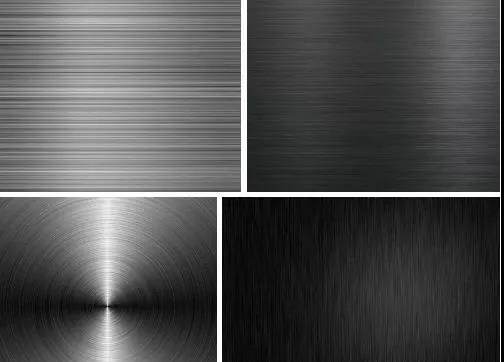
এটি একটি পৃষ্ঠ চিকিত্সা পদ্ধতি যা আলংকারিক প্রভাবগুলি অর্জনের জন্য পণ্যগুলিকে নাকাল করে ওয়ার্কপিসের পৃষ্ঠে লাইন তৈরি করে। আঁকার পরে বিভিন্ন নিদর্শন অনুসারে, এটিকে ভাগ করা যেতে পারে: সোজা অঙ্কন, অনিয়মিত অঙ্কন, লহরী এবং সর্পিল অঙ্কন। সারফেস ওয়্যার ড্রয়িং ট্রিটমেন্ট হল একটি সারফেস ট্রিটমেন্ট পদ্ধতি যা আলংকারিক প্রভাব অর্জনের জন্য পণ্যগুলিকে গ্রাইন্ড করে ওয়ার্কপিসের পৃষ্ঠে লাইন তৈরি করে। ধাতব পদার্থের টেক্সচার প্রতিফলিত করার ক্ষমতার কারণে, পৃষ্ঠের তারের অঙ্কন চিকিত্সা ব্যবহারকারীদের মধ্যে ক্রমবর্ধমান জনপ্রিয়তা এবং ব্যাপক প্রয়োগ অর্জন করেছে।
4, অ্যানোডাইজেশন
একটি ইলেক্ট্রোলাইটিক অক্সিডেশন প্রক্রিয়া যেখানে অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালয়গুলির পৃষ্ঠটি সাধারণত অক্সাইড ফিল্মের একটি স্তরে রূপান্তরিত হয়, যার প্রতিরক্ষামূলক, আলংকারিক এবং অন্যান্য কার্যকরী বৈশিষ্ট্য রয়েছে। এই সংজ্ঞা থেকে শুরু করে, অ্যালুমিনিয়ামের অ্যানোডাইজিং শুধুমাত্র একটি অ্যানোডাইজড ফিল্ম তৈরির প্রক্রিয়া অন্তর্ভুক্ত করে। ধাতব বা খাদ উপাদানগুলিকে অ্যানোড হিসাবে ব্যবহার করে, তড়িৎ বিশ্লেষণের মাধ্যমে তাদের পৃষ্ঠে একটি অক্সাইড ফিল্ম তৈরি হয়। মেটাল অক্সাইড ফিল্মগুলি পৃষ্ঠের অবস্থা এবং বৈশিষ্ট্যগুলিকে পরিবর্তন করে, যেমন পৃষ্ঠের রঙ করা, জারা প্রতিরোধের উন্নতি করা, পরিধানের প্রতিরোধ ক্ষমতা এবং কঠোরতা বৃদ্ধি করা এবং ধাতব পৃষ্ঠকে রক্ষা করা। উদাহরণস্বরূপ, অ্যালুমিনিয়াম অ্যানোডাইজিং এর মধ্যে অ্যালুমিনিয়াম এবং এর সংকর ধাতুগুলিকে অনুরূপ ইলেক্ট্রোলাইটে (যেমন সালফিউরিক অ্যাসিড, ক্রোমিক অ্যাসিড, অক্সালিক অ্যাসিড, ইত্যাদি) অ্যানোড হিসাবে স্থাপন করা এবং নির্দিষ্ট পরিস্থিতিতে এবং বাহ্যিক প্রবাহের অধীনে ইলেক্ট্রোলাইসিস পরিচালনা করা জড়িত। অ্যানোডাইজড অ্যালুমিনিয়াম বা এর মিশ্রণগুলি অক্সিডাইজ করা হয়, যা পৃষ্ঠে অ্যালুমিনিয়াম অক্সাইডের একটি পাতলা স্তর তৈরি করে, যার পুরুত্ব 5-30 মাইক্রন। হার্ড অ্যানোডাইজড অক্সাইড ফিল্ম 25-150 মাইক্রন পর্যন্ত পৌঁছাতে পারে। অ্যানোডাইজড অ্যালুমিনিয়াম বা এর মিশ্রণগুলি তাদের কঠোরতা উন্নত করে এবং প্রতিরোধ ক্ষমতা পরিধান করে, প্রতি বর্গ মিলিমিটারে 250-500 কিলোগ্রামে পৌঁছায়। তাদের ভালো তাপ প্রতিরোধ ক্ষমতা রয়েছে, হার্ড অ্যানোডাইজড অক্সাইড ফিল্মের জন্য উচ্চ গলনাঙ্ক 2320K, চমৎকার নিরোধক বৈশিষ্ট্য এবং 2000V পর্যন্ত ব্রেকডাউন ভোল্টেজ প্রতিরোধ ক্ষমতা রয়েছে, যা তাদের ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায় ω= 0.03 NaCl লবণ স্প্রে ক্ষয় করে না হাজার হাজার ঘন্টার জন্য। পাতলা অক্সাইড ফিল্মে প্রচুর পরিমাণে মাইক্রোপোর থাকে, যা বিভিন্ন লুব্রিকেন্ট শোষণ করতে পারে এবং ইঞ্জিন সিলিন্ডার বা অন্যান্য পরিধান-প্রতিরোধী অংশ তৈরির জন্য উপযুক্ত; ঝিল্লি মাইক্রোপোরগুলির শক্তিশালী শোষণ ক্ষমতা রয়েছে এবং বিভিন্ন সুন্দর এবং প্রাণবন্ত রঙে রঙ করা যেতে পারে। অ লৌহঘটিত ধাতু বা তাদের সংকর ধাতুগুলি (যেমন অ্যালুমিনিয়াম, ম্যাগনেসিয়াম এবং তাদের মিশ্রণ) অ্যানোডাইজিং ট্রিটমেন্টের মধ্য দিয়ে যেতে পারে, যা যান্ত্রিক যন্ত্রাংশ, বিমান এবং স্বয়ংচালিত উপাদান, নির্ভুল যন্ত্র এবং রেডিও সরঞ্জাম, দৈনন্দিন প্রয়োজনীয় জিনিস এবং বিল্ডিং সজ্জাতে ব্যাপকভাবে ব্যবহৃত হয়। সাধারণভাবে বলতে গেলে, অ্যানোড অ্যালুমিনিয়াম বা অ্যালুমিনিয়াম খাদ দিয়ে তৈরি, যখন ক্যাথোড সীসা প্লেট দিয়ে তৈরি। অ্যালুমিনিয়াম এবং সীসা প্লেটগুলিকে একটি জলীয় দ্রবণে একত্রে স্থাপন করা হয়, যাতে সালফিউরিক অ্যাসিড, অক্সালিক অ্যাসিড, ক্রোমিক অ্যাসিড ইত্যাদি থাকে, যা অ্যালুমিনিয়াম এবং সীসা প্লেটের পৃষ্ঠে একটি অক্সাইড ফিল্ম তৈরি করার জন্য তড়িৎ বিশ্লেষণের জন্য। এই অ্যাসিডগুলির মধ্যে, সর্বাধিক বিস্তৃত হল সালফিউরিক অ্যাসিড ব্যবহার করে অ্যানোডিক অক্সিডেশন।
প্রক্রিয়া প্রবাহ
একরঙা এবং গ্রেডিয়েন্ট রং: পলিশিং/স্যান্ডব্লাস্টিং/ড্রয়িং → ডিগ্রেসিং → অ্যানোডাইজিং → নিউট্রালাইজেশন → ডাইং → সিলিং → শুকানো
দ্বৈত রঙ: ① পলিশিং/স্যান্ডব্লাস্টিং/ড্রয়িং → ডিগ্রেসিং → শিল্ডিং → অ্যানোডাইজিং 1 → অ্যানোডাইজিং 2 → সিলিং → শুকানো
② পলিশিং/স্যান্ডব্লাস্টিং/ড্রয়িং → ডিগ্রেসিং → অ্যানোডাইজিং 1 → লেজার এনগ্রেভিং → অ্যানোডাইজিং 2 → সিলিং → শুকানো
প্রযুক্তিগত বৈশিষ্ট্য
1. শক্তি বৃদ্ধি,
2. সাদা ব্যতীত যেকোনো রঙ প্রয়োগ করুন।
3. ইউরোপ এবং মার্কিন যুক্তরাষ্ট্রের মতো দেশগুলির নিকেল মুক্ত প্রয়োজনীয়তা মেটাতে নিকেল মুক্ত সিলিং উপলব্ধি করুন।
5, ইলেক্ট্রোফোরেসিস
প্রক্রিয়াটি অ্যানোডিক ইলেক্ট্রোফোরেসিস এবং ক্যাথোডিক ইলেক্ট্রোফোরসিসে বিভক্ত। যদি আবরণ কণা নেতিবাচকভাবে চার্জ করা হয় এবং ওয়ার্কপিসটি একটি অ্যানোড হয়, তাহলে আবরণ কণাগুলি বৈদ্যুতিক ক্ষেত্রের বলের ক্রিয়ায় ওয়ার্কপিসে একটি ফিল্ম জমা করবে, যাকে অ্যানোডিক ইলেক্ট্রোফোরেসিস বলা হয়; বিপরীতভাবে, যদি আবরণ কণাগুলি ধনাত্মক চার্জযুক্ত হয় এবং ওয়ার্কপিসটি ক্যাথোড হয়, তাহলে ওয়ার্কপিসের উপর আবরণ কণার জমাকে ক্যাথোডিক ইলেক্ট্রোফোরেসিস বলে।
অ্যানোডিক ইলেক্ট্রোফোরসিসের সাধারণ প্রক্রিয়া প্রবাহটি নিম্নরূপ: ওয়ার্কপিসের প্রাক-চিকিত্সা (ডিগ্রেসিং → গরম জল ধোয়া → মরিচা অপসারণ → ঠান্ডা জল ধোয়া → ফসফেটিং → গরম জল ধোয়া → প্যাসিভেশন) → অ্যানোডিক ইলেক্ট্রোফোরেসিস → ওয়ার্কপিসের পোস্ট-ট্রিটমেন্ট পরিষ্কার জল ধোয়া → শুকানো)।
1. তেল সরান। দ্রবণটি সাধারণত একটি গরম ক্ষারীয় রাসায়নিক ডিগ্রীজিং দ্রবণ, যার তাপমাত্রা 60 ডিগ্রি (বাষ্প গরম করা) এবং প্রায় 20 মিনিট সময় থাকে।
2. গরম জল ধোয়া. তাপমাত্রা 60 ডিগ্রি (বাষ্প গরম করা), সময় 2 মিনিট।
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 পয়েন্ট; 1.5% পরিষ্কার এজেন্ট যোগ করুন; ঘরের তাপমাত্রায় 10-20 মিনিটের জন্য ধুয়ে ফেলুন।
4. ঠান্ডা জল দিয়ে ধুয়ে ফেলুন। 1 মিনিটের জন্য প্রবাহিত ঠান্ডা জল দিয়ে ধুয়ে ফেলুন।
5. ফসফেটাইজেশন। মাঝারি তাপমাত্রার ফসফেটিং (10 মিনিটের জন্য 60 ডিগ্রিতে ফসফেটিং) ব্যবহার করে, ফসফেটিং দ্রবণটি বাণিজ্যিকভাবে উপলব্ধ সমাপ্ত পণ্য হিসাবে ব্যবহার করা যেতে পারে।
উপরের প্রক্রিয়াটি স্যান্ডব্লাস্টিং → ওয়াটার ওয়াশিং দ্বারাও প্রতিস্থাপিত হতে পারে।
6. প্যাসিভেশন। ফসফেটিং দ্রবণের সাথে সামঞ্জস্যপূর্ণ ওষুধ ব্যবহার করুন (ফসফেটিং দ্রবণ বিক্রিকারী প্রস্তুতকারকের দ্বারা সরবরাহ করা হয়) এবং এটিকে ঘরের তাপমাত্রায় 1-2 মিনিটের জন্য বসতে দিন৷
7. অ্যানোডিক ইলেক্ট্রোফোরেসিস। ইলেক্ট্রোলাইট রচনা: H08-1 কালো ইলেক্ট্রোফোরেটিক পেইন্ট, কঠিন উপাদান ভর ভগ্নাংশ 9% -12%, পাতিত জল ভর ভগ্নাংশ 88% -91%। ভোল্টেজ: (70 ± 10) ভি; সময়: 2-2.5 মিনিট; পেইন্ট তাপমাত্রা: 15-35 ডিগ্রি ; পেইন্ট সমাধান pH মান: 8-8.5. ওয়ার্কপিস যখন খাঁজে প্রবেশ করে বা প্রস্থান করে তখন পাওয়ার বন্ধ করতে ভুলবেন না। ইলেক্ট্রোফোরেসিস প্রক্রিয়া চলাকালীন, পেইন্ট ফিল্ম ঘন হওয়ার সাথে সাথে কারেন্ট ধীরে ধীরে হ্রাস পায়।
8. পরিষ্কার জল দিয়ে ধুয়ে নিন। প্রবাহিত ঠান্ডা জলে ধুয়ে ফেলুন।
9. শুকানো। একটি ওভেনে (165 ± 5) ডিগ্রী তাপমাত্রায় 40-60 মিনিট বেক করুন।

VI PVD
PVD হল শারীরিক বাষ্প জমার সংক্ষিপ্ত রূপ, যা ভ্যাকুয়াম অবস্থার অধীনে কম ভোল্টেজ এবং উচ্চ কারেন্ট আর্ক ডিসচার্জ প্রযুক্তির ব্যবহারকে বোঝায়। গ্যাস নিঃসরণ লক্ষ্যবস্তুকে বাষ্পীভূত করতে এবং বাষ্পীভূত পদার্থ এবং গ্যাস উভয়কে আয়নিত করতে ব্যবহৃত হয়। বৈদ্যুতিক ক্ষেত্রের ত্বরণ প্রভাব ওয়ার্কপিসে বাষ্পীভূত পদার্থ এবং এর প্রতিক্রিয়া পণ্যগুলি জমা করতে ব্যবহৃত হয়। ভৌত বাষ্প জমা করার প্রযুক্তির একটি সহজ প্রক্রিয়া রয়েছে, পরিবেশ উন্নত করে, দূষণমুক্ত, কম উপকরণ গ্রহণ করে, একটি অভিন্ন এবং ঘন ফিল্ম তৈরি করে এবং স্তরটির সাথে দৃঢ় আনুগত্য রয়েছে। এই প্রযুক্তি মহাকাশ, ইলেকট্রনিক্স, অপটিক্স, যন্ত্রপাতি, নির্মাণ, হালকা শিল্প, ধাতুবিদ্যা, উপকরণ এবং অন্যান্য ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়। এটি পরিধান প্রতিরোধের, জারা প্রতিরোধের, সজ্জা, পরিবাহিতা, নিরোধক, ফটোকন্ডাক্টিভিটি, পাইজোইলেকট্রিসিটি, চুম্বকত্ব, তৈলাক্তকরণ, সুপারকন্ডাক্টিভিটি ইত্যাদি বৈশিষ্ট্য সহ ফিল্ম স্তরগুলি প্রস্তুত করতে পারে।
7, ইলেক্ট্রোপ্লেটিং
ইলেক্ট্রোপ্লেটিং হল তড়িৎ বিশ্লেষণের নীতি ব্যবহার করে নির্দিষ্ট ধাতব পৃষ্ঠের উপর অন্যান্য ধাতু বা সংকর ধাতুগুলির একটি পাতলা স্তর প্রলেপ করার প্রক্রিয়া। এটি এমন একটি প্রক্রিয়া যা ধাতব ফিল্মকে ধাতু বা অন্যান্য উপাদান উপাদানের পৃষ্ঠে সংযুক্ত করতে তড়িৎ বিশ্লেষণ ব্যবহার করে, যার ফলে ধাতব অক্সিডেশন (যেমন মরিচা) প্রতিরোধ করা হয়, পরিধান প্রতিরোধ ক্ষমতা, পরিবাহিতা, প্রতিফলন, জারা প্রতিরোধের (যেমন কপার সালফেট) উন্নতি হয় এবং নান্দনিকতা বৃদ্ধি। অনেক মুদ্রার বাইরের স্তরও ইলেক্ট্রোপ্লেটেড।
8, এচিং
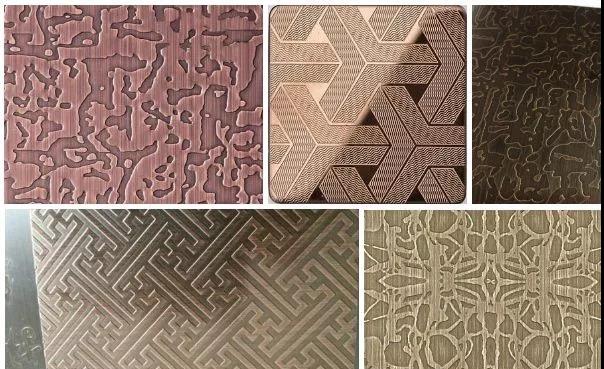
এচিংকে সাধারণভাবে উল্লেখ করা হয়, যা ফটোকেমিক্যাল এচিং নামেও পরিচিত, এক্সপোজার প্লেট তৈরি এবং বিকাশের পরে খোদাই করা অংশের প্রতিরক্ষামূলক ফিল্ম অপসারণ এবং দ্রবীভূত ক্ষয়ের প্রভাব অর্জনের জন্য এচিংয়ের সময় রাসায়নিক দ্রবণের সাথে যোগাযোগকে বোঝায়। একটি অবতল উত্তল বা ঠালা গঠন প্রভাব.
প্রক্রিয়া প্রবাহ:
এক্সপোজার পদ্ধতি: গ্রাফিক্স অনুযায়ী, ইঞ্জিনিয়ারিং উপাদান প্রস্তুতি, উপাদান প্রস্তুতি, উপাদান পরিষ্কার, শুকানো, ফিল্ম প্রয়োগ বা আবরণ, শুকানো, এক্সপোজার, বিকাশ, শুকানো, এচিং, ফিল্ম অপসারণ এবং ঠিক আছে নির্ধারণ করবে।
স্ক্রিন প্রিন্টিং পদ্ধতি: কাটা → প্লেট পরিষ্কার করা (স্টেইনলেস স্টিল এবং অন্যান্য ধাতব উপকরণ) → স্ক্রিন প্রিন্টিং → এচিং → ডিলামিনেশন → ঠিক আছে
9, স্প্রে লেপ
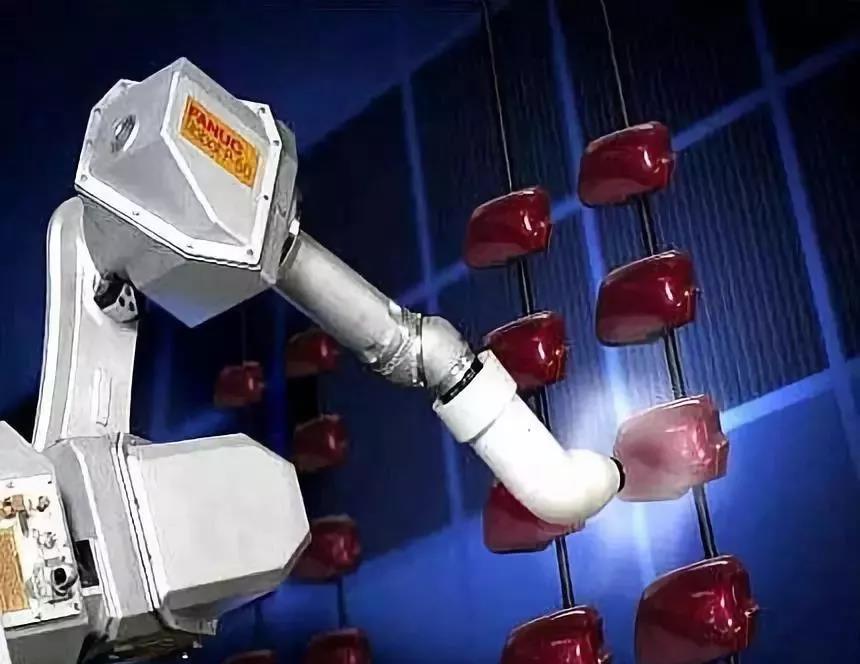
স্প্রে আবরণ একটি আবরণ পদ্ধতি যা একটি স্প্রে বন্দুক বা ডিস্ক অ্যাটোমাইজার ব্যবহার করে, চাপ বা কেন্দ্রাতিগ শক্তির সাহায্যে, অভিন্ন এবং সূক্ষ্ম ফোঁটাগুলিতে বিচ্ছুরিত হয় এবং প্রলিপ্ত বস্তুর পৃষ্ঠে প্রয়োগ করে। এটিকে বায়ু স্প্রে করা, বায়ুহীন স্প্রে করা, ইলেক্ট্রোস্ট্যাটিক স্প্রে করা এবং উপরে উল্লিখিত মৌলিক স্প্রে করার বিভিন্ন পদ্ধতিতে বিভক্ত করা যেতে পারে, যেমন উচ্চ প্রবাহ কম চাপের পরমাণুকরণ স্প্রে করা, তাপ স্প্রে করা, স্বয়ংক্রিয় স্প্রে করা, মাল্টি গ্রুপ স্প্রে করা ইত্যাদি। উচ্চ উত্পাদন দক্ষতা আছে এবং ম্যানুয়াল অপারেশন এবং শিল্প অটোমেশন উত্পাদন জন্য উপযুক্ত। এটি হার্ডওয়্যার, প্লাস্টিক, আসবাবপত্র, সামরিক শিল্প, জাহাজ এবং অন্যান্য ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়। এটি আজকাল সবচেয়ে সাধারণ আবরণ পদ্ধতি; স্প্রে করার জন্য এক মিলিয়ন থেকে একশ স্তরের পরিবেশগত প্রয়োজনীয়তা সহ একটি ধুলো-মুক্ত কর্মশালার প্রয়োজন। স্প্রে করার সরঞ্জামগুলির মধ্যে একটি স্প্রে গান, স্প্রে পেইন্টিং রুম, পেইন্ট সাপ্লাই রুম, কিউরিং ফার্নেস/শুকানোর চুল্লি, স্প্রে ওয়ার্কপিস কনভেয়িং ইকুইপমেন্ট, ডিফগিং এবং ওয়েস্ট ওয়াটার ট্রিটমেন্ট ইকুইপমেন্ট এবং এক্সস্ট গ্যাস ট্রিটমেন্ট ইকুইপমেন্ট অন্তর্ভুক্ত রয়েছে। উচ্চ প্রবাহ এবং নিম্ন চাপের পরমাণুকরণ স্প্রে করার ফলে কম পরমাণুকরণ চাপ এবং কম বায়ু জেট বেগ হয়। কম পরমাণুকরণ আবরণ অপারেটিং গতি পরিস্থিতির উন্নতি করে যেখানে আবরণ আবরণ বস্তুর পৃষ্ঠ থেকে rebounds. পেইন্টিং হার 30% থেকে 40% সাধারণ বায়ু স্প্রে 65% থেকে 85% পর্যন্ত বৃদ্ধি করা হয়েছে। হালকা চামড়ার ফিনিশিংয়ে স্প্রে বন্দুক বা স্প্রে মেশিন ব্যবহার করে চামড়ার পৃষ্ঠে লেপটি স্প্রে করুন।
10, লেজার খোদাই
লেজার খোদাই বা লেজার মার্কিং নামেও পরিচিত, এটি একটি পৃষ্ঠ চিকিত্সা প্রক্রিয়া যা অপটিক্যাল নীতি ব্যবহার করে।
ফোকাল পয়েন্টে একটি লেজার দ্বারা নির্গত একটি উচ্চ-তীব্রতার ফোকাসড লেজার রশ্মি ব্যবহার করে চিহ্নিতকরণের প্রভাব হল ভূপৃষ্ঠের পদার্থের বাষ্পীভবনের মাধ্যমে গভীর পদার্থের প্রকাশ ঘটানো, অথবা আলোক শক্তির মাধ্যমে ভূপৃষ্ঠের পদার্থে রাসায়নিক ও ভৌত পরিবর্তন ঘটানো, বা পুড়িয়ে ফেলা। হালকা শক্তির মাধ্যমে কিছু পদার্থকে "খোদাই" করা বা হালকা শক্তির মাধ্যমে কিছু পদার্থকে পুড়িয়ে ফেলা এবং পছন্দসই গ্রাফিক্স এবং টেক্সট প্রদর্শন করা।


