


থ্রেড মেশিনিং জন্য উচ্চ নির্ভরযোগ্যতা নির্ভুলতা নিয়ন্ত্রণ পদ্ধতি
1 ভূমিকা
ইঞ্জিনের একটি নির্দিষ্ট মডেলের দহন চেম্বার শেল একটি সামনের সংযোগকারী অংশ, একটি পাতলা-প্রাচীরযুক্ত স্পিনিং সিলিন্ডার, একটি পিছনের সংযোগকারী অংশ এবং একটি সমর্থন দিয়ে গঠিত, যা আর্গন আর্ক ঢালাই, তাপ চিকিত্সা এবং স্যান্ডব্লাস্টিংয়ের সংমিশ্রণ দ্বারা প্রক্রিয়া করা হয়। . দহন চেম্বারের পাতলা-প্রাচীরের শেলের বাইরের পৃষ্ঠে ঢালাই করা 20টি অক্ষীয় সমর্থনের 2টি সারি রয়েছে এবং সমর্থনগুলির নকশা অঙ্কনের জন্য M4-6H এর থ্রেড নির্ভুলতা প্রয়োজন। সমর্থন থ্রেড ক্ষেপণাস্ত্র তারের কভার ইনস্টল করার জন্য ব্যবহৃত হয়, এবং থ্রেড সংযোগ উচ্চ মানের এবং নির্ভরযোগ্যতা প্রয়োজন। দহন চেম্বার শেল সহ ঢালাই পয়েন্টে সমর্থন কাঠামো, উপাদান এবং স্থানিক কাঠামোর সীমাবদ্ধতার কারণে, ঐতিহ্যগত প্রক্রিয়াগুলি থ্রেডগুলি প্রক্রিয়া করার জন্য ব্যবহৃত হয়, যার ফলে পণ্যের যোগ্যতার হার কম হয়। এই নিবন্ধটি পণ্য প্রক্রিয়াকরণের বিভিন্ন পর্যায়ে প্রক্রিয়া বিশ্লেষণ এবং গবেষণা পরিচালনা করে এবং পরীক্ষামূলক যাচাইকরণ, তুলনা এবং বিশ্লেষণের মাধ্যমে একটি যুক্তিসঙ্গত এবং কার্যকর থ্রেড নির্ভুলতা নিয়ন্ত্রণ পদ্ধতি অর্জন করে।
2. পণ্যের কাঠামোর বৈশিষ্ট্য এবং প্রক্রিয়াকরণের অসুবিধা
2.1 কাঠামোগত বৈশিষ্ট্য
দহন চেম্বারের শেলের বাইরের মাত্রাগুলি তুলনামূলকভাবে বড়, যার বাইরের ব্যাস 50{{1{12}}}}মিমি এবং দৈর্ঘ্য 4500mm। (114 ± 0.2) মিমি রেডিয়াল স্প্যান সহ দহন চেম্বারের শেলের বাইরের পৃষ্ঠে সমর্থনটি ম্যানুয়ালি ঢালাই করা হয়। দহন চেম্বার শেল এবং সমর্থন উপকরণ উভয়ই D406A অতি-উচ্চ শক্তি ইস্পাত দিয়ে তৈরি। দহন চেম্বারের শেলের সমর্থন কাঠামো চিত্র 1-এ দেখানো হয়েছে। ছবিটিতে দেখানো হিসাবে সমর্থনটির বাইরের ব্যাস 14 মিমি এবং মিমি প্রস্থ সহ একটি প্রসারিত বৃত্তাকার কাঠামো রয়েছে। কেন্দ্রে একটি অভ্যন্তরীণ থ্রেড M4-6H আছে, যার পিচ 0.7 মিমি। থ্রেডের নীচের খাঁজ এবং পাতলা-প্রাচীরের শেলের মধ্যে মাত্র 0.7 মিমি ব্যবধান রয়েছে।
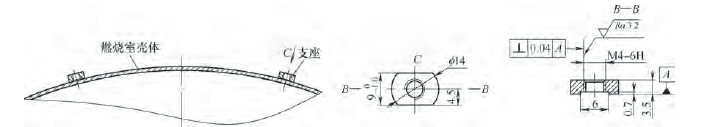
চিত্র 1 দহন চেম্বার শেল সমর্থন কাঠামো
2.2 প্রক্রিয়াকরণের অসুবিধা
সাপোর্টের প্রসেসিং ফ্লো চিত্র 2-এ দেখানো হয়েছে। যদি সাপোর্টের থ্রেডেড ছিদ্রগুলি ঢালাই এবং তাপ চিকিত্সার পরে প্রক্রিয়াকরণের জন্য সাজানো হয়, তবে বেশ কিছু অসুবিধা রয়েছে [1]।
1) সাপোর্টের থ্রেডেড গর্তের নীচের অংশ এবং শেলের মধ্যে ব্যবধান শুধুমাত্র 0.7 মিমি, যা যান্ত্রিক প্রক্রিয়াকরণের সময় পাতলা-প্রাচীরের শেলের পৃষ্ঠকে সহজেই ক্ষতিগ্রস্ত করতে পারে, যা একটি গুণমানের ঝুঁকি তৈরি করে।
2) সাপোর্টের থ্রেডেড গর্ত এবং শেলের নীচে খাঁজের মধ্যে ফাঁক ছোট। থ্রেড প্রক্রিয়াকরণের সময়, ট্যাপের গাইডটি ছোট, অবস্থান অস্থির, থ্রেডটি ট্যাপ করা কঠিন এবং এটি মেশিনিং বিচ্যুতির ঝুঁকিপূর্ণ। 0.04 মিমি এর উল্লম্বতা নিশ্চিত করা যায় না।
3) তাপ চিকিত্সার পরে উপাদানটির কঠোরতা হল 48-52এইচআরসি, যা থ্রেড প্রক্রিয়াকরণের সময় সহজেই ট্যাপ ভেঙে যেতে পারে। থ্রেড সমস্যাগুলির কারণে, শেলটি স্ক্র্যাপ করা হয়, যার ফলে উচ্চ উত্পাদন খরচ এবং গুণমানের ঝুঁকি হয়।
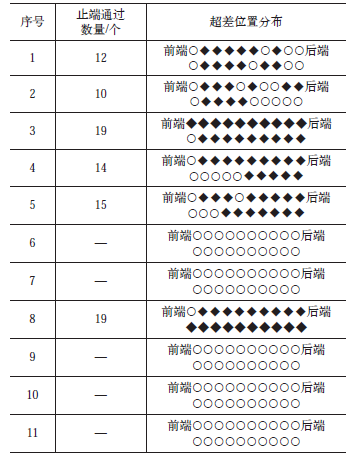
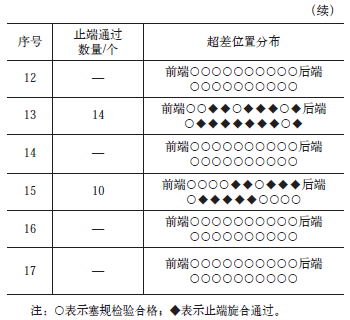
উপরোক্ত বিশ্লেষণের উপর ভিত্তি করে, এটি উপসংহারে পৌঁছানো যেতে পারে যে সাপোর্ট থ্রেডগুলিকে ঢালাইয়ের আগে মেশিন করা প্রয়োজন, এবং তারপর ঢালাইয়ের পরে দহন চেম্বারের শেলের সাথে অ্যানিলড, স্যান্ডব্লাস্টেড, নিভেন এবং টেম্পারড করা দরকার। নিভে যাওয়ার চিকিত্সার পরে, সমর্থন থ্রেডের পৃষ্ঠটি জারণের মধ্য দিয়ে যায় এবং থ্রেড প্রোফাইলের পৃষ্ঠের সাথে অতিরিক্ত অবশিষ্টাংশ সংযুক্ত থাকে। যদি সাপোর্টের থ্রেডটি ঢালাইয়ের আগে জায়গায় প্রক্রিয়া করা হয়, এবং দহন চেম্বারের শেলটি একত্রিত এবং প্রক্রিয়া করার পরে, সমর্থন থ্রেড প্রোফাইলের পৃষ্ঠের সাথে সংযুক্ত অতিরিক্ত উপাদান পরিষ্কার করতে একটি M4-6H ট্যাপ ব্যবহার করুন। একই সময়ে, এটি সমর্থনের কিছু অভ্যন্তরীণ থ্রেড প্রোফাইলের পৃষ্ঠের অক্সাইড স্তরটি পড়ে যাবে। পরিদর্শনের জন্য M4-6H থ্রেড গেজ ব্যবহার করার সময়, যোগ্যতার হার মাত্র 67%। 17টি কম্বশন চেম্বার শেল সাপোর্টে M4-6H অভ্যন্তরীণ থ্রেডের মেশিনিং এর উপর পরিসংখ্যানগত বিশ্লেষণ করা হয়েছিল, যেমনটি সারণী 1 এ দেখানো হয়েছে। কীভাবে সাপোর্ট থ্রেডের মেশিনিং নির্ভুলতা উন্নত করা যায় তা পণ্য উৎপাদন এবং সরবরাহের ক্ষেত্রে একটি জরুরি প্রযুক্তিগত সমস্যা হয়ে দাঁড়িয়েছে .
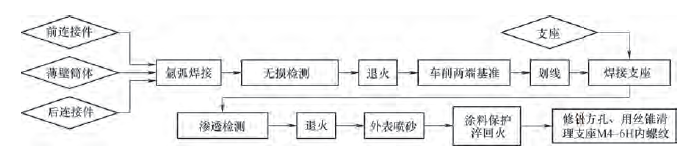
চিত্র 2 প্রক্রিয়াকরণ প্রক্রিয়া প্রবাহ
সারণী 1 17টি দহন চেম্বার শেল সমর্থনে M4-6H অভ্যন্তরীণ থ্রেডের মেশিনিং সম্পর্কিত পরিসংখ্যান
3 প্রযুক্তিগত সমাধান এবং প্রক্রিয়া পরীক্ষা
3.1 প্রযুক্তিগত প্রস্তাব
দহন চেম্বার শেল এবং সমর্থন প্রক্রিয়াকরণের সময় বিভিন্ন প্রক্রিয়া পর্যালোচনা, পরিদর্শন, বিশ্লেষণ এবং সমস্যার সমাধান করার পরে, এটি বিশ্বাস করা হয় যে সমর্থনের M{0}}H অভ্যন্তরীণ থ্রেডের মাত্রিক নির্ভুলতার প্রধান কারণ মানকে অতিক্রম করে এটি হল যে থেমে যাওয়া চিকিত্সার পরে, সমর্থন থ্রেডের পৃষ্ঠটি জারণের মধ্য দিয়ে যায় এবং থ্রেড প্রোফাইলের পৃষ্ঠের সাথে অতিরিক্ত অবশিষ্টাংশ সংযুক্ত থাকে। থ্রেড পৃষ্ঠের অতিরিক্ত উপাদান পরিষ্কার করার সময়, এটি সমর্থনের কিছু অভ্যন্তরীণ থ্রেড প্রোফাইলের পৃষ্ঠের অক্সাইড স্তরটি পড়ে যেতে পারে, যার ফলে এর M4-6H অভ্যন্তরীণ থ্রেডের দুর্বল নির্ভুলতা সমর্থন
প্রক্রিয়া বিশ্লেষণের উপর ভিত্তি করে, দুটি প্রক্রিয়া পরিকল্পনা তৈরি করা হয়েছে।
বিকল্প 1: একটি বিশেষ হাতের ট্যাপ কাস্টমাইজ করুন, একটি হেড ট্যাপ এবং একটি দ্বিতীয় ট্যাপে বিভক্ত, এবং হেড ট্যাপের পিচ ব্যাস আকার নিয়ন্ত্রণ করুন। সমর্থন অংশ এবং রিজার্ভ মেশিনিং ভাতা অবস্থায় থ্রেড টোকা একটি মাথা শঙ্কু ব্যবহার করুন. দহন চেম্বারের শেলের তাপ চিকিত্সার পরে, থ্রেডের চূড়ান্ত নির্ভুলতা নিশ্চিত করতে একটি দুটি শঙ্কু ট্যাপিং সমর্থন থ্রেড ব্যবহার করুন।
বিকল্প 2: সমর্থন অংশগুলির অবস্থায় M4-6H এর থ্রেডের নির্ভুলতা এক স্তর দ্বারা বৃদ্ধি করুন, M4-5H অনুযায়ী প্রক্রিয়া করুন, কার্যকরভাবে M4-6H এর মধ্যে পার্থক্যের জন্য ক্ষতিপূরণ দিন এবং M4-5H, এবং থ্রেড নির্ভুলতার প্রয়োজনীয়তাগুলি পূরণ করে [2]।
3.2 পরীক্ষার প্রক্রিয়া এবং ফলাফল
প্রথম প্রক্রিয়া পরিকল্পনা তিনটি ধাপে বাহিত হয়. ① কাস্টমাইজড বিশেষ ট্যাপ (হেড ট্যাপ এবং সেকেন্ড ট্যাপ), হেড ট্যাপের পিচ ব্যাসের জন্য সংরক্ষিত ভাতা সহ {{0}}.30মিমি, 0.2{ যথাক্রমে {9}}মিমি, এবং 0.10 মিমি, সাপোর্ট পার্টস মেশিনিংয়ের সময় থ্রেডে ট্যাপ করতে একটি হেড কোন ব্যবহার করুন। ③ তাপ চিকিত্সার পরে, থ্রেডটি আলতো চাপতে একটি ডবল শঙ্কু ব্যবহার করুন। তাপ চিকিত্সার পরে উপাদানের উচ্চ কঠোরতা (48-52HRC) এবং দহন চেম্বারের শেলের বড় ব্যাসের কাঠামোর প্রভাবের কারণে, অপারেটরদের দ্বারা থ্রেডিং অপারেশনের অসুবিধা বৃদ্ধি পায়, বল অসম হয় এবং কর্তন শক্তি অক্ষ থেকে বিচ্যুতি প্রবণ হয়. পরীক্ষার সময় ব্যাস ভাতা 0.30 মিমি হলে, দুটি শঙ্কু ট্যাপিং থ্রেড ব্যবহার করার সময় থ্রেডেড গর্ত কাটা অসম্ভব; যথাক্রমে 0.20 মিমি এবং 0.10 মিমি ব্যাস ভাতা দিয়ে ট্যাপ করার সময়, থ্রেডেড গর্তের বিচ্যুতি বা ট্যাপের ভাঙ্গন হতে পারে, পণ্যের গুণমান নিশ্চিত করা কঠিন করে তোলে [3]।
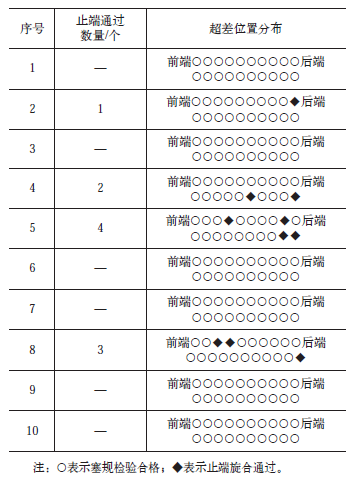
দ্বিতীয় প্রক্রিয়া পরিকল্পনা অনুযায়ী, সমর্থনের থ্রেড নির্ভুলতা প্রক্রিয়াকরণের এক স্তর দ্বারা উন্নত হয়। এম % থেকে 95%।
সারণি 2 স্কিম 2-এ প্রক্রিয়াকরণ সহায়তার অভ্যন্তরীণ থ্রেডের পরিসংখ্যান
3. পরীক্ষামূলক ফলাফলের বিশ্লেষণ
স্কিম 1 এবং স্কিম 2 এর পরীক্ষামূলক ফলাফলের সংক্ষিপ্তকরণ এবং বিশ্লেষণ করে, স্কিম 2 এর প্রক্রিয়াকরণ পদ্ধতি অনুসারে, সমর্থন থ্রেডের যোগ্যতার হার উল্লেখযোগ্যভাবে উন্নত হয়েছে। M4-7H থ্রেড গেজটি সহনশীলতার বাইরের থ্রেডগুলি পরিদর্শনের জন্য ব্যবহার করা হয়েছিল, এবং সমস্ত ফলাফল যোগ্য ছিল। সারণি 3 এ দেখানো হিসাবে M4-6H, M4-5H, এবং M4-7H থ্রেডগুলির নির্ভুলতা মাত্রা তুলনা করুন।
সারণি 3 M4 × 0.7 মিমি অভ্যন্তরীণ থ্রেডের যথার্থ মাত্রা (একক: মিমি)
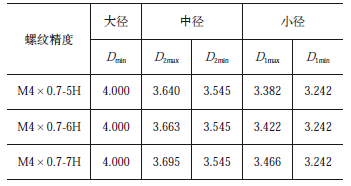
এটি দেখা যায় যে থ্রেড M4-5H এর পিচ ব্যাসের আকার মিমি, M4-6H এর পিচ ব্যাসের আকার
 মিমি, M4-7H এর পিচ ব্যাসের আকার
 মিমি। 7H এবং 6H এর মধ্যে সর্বাধিক সীমা আকারের বিচ্যুতি হল 0৷{6}}32 মিমি, এবং 6H এবং 5H এর মধ্যে সর্বাধিক সীমা আকারের বিচ্যুতি হল 0৷{11}}23 মিমি, নির্দেশ করে যে অযোগ্য সমর্থনের থ্রেড নির্ভুলতা 0.032 মিমি অতিক্রম করে না। অতিরিক্ত সহনশীলতার জন্য ক্ষতিপূরণ দেওয়ার জন্য, প্রকৃত মেশিনে থ্রেডের নির্ভুলতা 0.023 মিমি ক্ষতিপূরণের পরিমাণ সহ 5H এ উন্নত করা হয়েছে, যা মূলত থ্রেড ক্ষতিপূরণের প্রয়োজনীয়তা পূরণ করতে পারে। থ্রেডের নির্ভুলতা সহনশীলতা অতিক্রম করার জন্য পৃথক ক্ষেত্রে, এটি বিবেচনা করা যেতে পারে যে সহনশীলতা খুব ছোট, 6H এবং 7H [4] এর মধ্যে সঠিকতা সহ।
4 উন্নতির ব্যবস্থা এবং প্রক্রিয়া বৈধতা
প্রক্রিয়াকরণ প্রযুক্তি প্রক্রিয়াটি বাছাই করা দেখায় যে প্রক্রিয়া পদ্ধতিটি যুক্তিসঙ্গত এবং সম্ভাব্য, এই কারণে যে পণ্যের যোগ্যতার হার ব্যাপকভাবে উন্নত হয়েছে। অতিরিক্ত সহনশীলতা শব্দের বিশ্লেষণের মাধ্যমে, এটি বিশ্বাস করা হয় যে থ্রেড নির্ভুলতার অতিরিক্ত সহনশীলতা মেশিনিং প্রক্রিয়ার বিস্তারিত কারণগুলির কারণে ঘটে। বিয়ারিং থ্রেড নির্ভুলতার সমস্যা সম্পূর্ণভাবে সমাধান করতে, বেয়ারিং মেশিনিং প্রক্রিয়ার নিম্নলিখিত পর্যায়ে প্রক্রিয়া উন্নতি করা হবে।
1) ট্যাপিং মেশিনে থ্রেড ট্যাপ করার সময়, টাকুটি সামান্য দোলন অনুভব করবে। প্রক্রিয়াকরণের গভীরতা পরিবর্তিত হওয়ার সাথে সাথে, থ্রেডের মুখে কাটার সময় অপেক্ষাকৃত দীর্ঘ হয় এবং মুখ এবং মূলের মধ্যে আকারে সামান্য পার্থক্য থাকবে। সাপোর্ট থ্রেডের পিছন থেকে থ্রেডটি ট্যাপ করার পদ্ধতিটি মেশিনিং প্রক্রিয়া চলাকালীন মুখ এবং মূলে সামান্য পরিবর্তনের জন্য ক্ষতিপূরণের জন্য গৃহীত হয় [5]।
2) থ্রেড গেজ সনাক্তকরণের নির্ভুলতা উন্নত করুন। সমর্থনের থ্রেড এখনও M4-5H নির্ভুলতার সাথে প্রক্রিয়া করা হয়। পরিদর্শনের জন্য একটি থ্রেড প্লাগ গেজ ব্যবহার করার সময়, এটি প্রয়োজন যে গো গেজটি সম্পূর্ণভাবে স্ক্রু করা হয়েছে এবং নো গো গেজটি একের বেশি পালা দিয়ে স্ক্রু করা হবে না।
3) দহন চেম্বারের শেলের তাপ চিকিত্সার আগে স্যান্ডব্লাস্টিং প্রক্রিয়াতে, সমর্থন থ্রেডগুলি রক্ষা করা প্রয়োজন। সুরক্ষার জন্য M4 স্ক্রু ব্যবহার করার পূর্ববর্তী প্রক্রিয়া পদ্ধতি পরিবর্তন করা প্রয়োজন, এবং M4-6f এর নির্ভুলতা সহ একটি বিশেষ প্রতিরক্ষামূলক স্ক্রু পুনরায় ডিজাইন করা প্রয়োজন। একাধিক ঘূর্ণন এবং পরিধান এড়াতে থ্রেডের দৈর্ঘ্য এক বাঁকের মধ্যে নিয়ন্ত্রণ করা উচিত।
4) পরিষ্কারের পদ্ধতি পরিবর্তন করুন। দহন চেম্বার শেল অ্যাসেম্বলি মেশিন করার পরে, সাপোর্টের থ্রেডেড গর্তে যেকোন অতিরিক্ত উপাদান উড়িয়ে দেওয়ার জন্য সংকুচিত বাতাস ব্যবহার করুন এবং তারপর পরিদর্শনের জন্য একটি থ্রেড প্লাগ গেজ M4-6H ব্যবহার করুন। যদি এটি পাস করতে না পারে, তবে প্রথমে এটি M4 স্ক্রু দিয়ে পরিষ্কার করুন, তারপরে একটি ট্যাপ M4-5H দিয়ে পরিষ্কার করুন এবং পরিষ্কার করার পরে একটি থ্রেড প্লাগ গেজ M4-6H দিয়ে পরিদর্শন করুন৷
একাধিক প্রক্রিয়া পরীক্ষা এবং যাচাইকরণের পরে, সমর্থনের থ্রেড নির্ভুলতা সম্পূর্ণরূপে পণ্যের নির্ভুলতার প্রয়োজনীয়তা পূরণ করে, এবং পণ্যের যোগ্যতার হার 100% বৃদ্ধি করা হয়েছে, সম্পূর্ণরূপে সমর্থনের থ্রেড নির্ভুলতার সমস্যা সমাধান করে।
5। উপসংহার
ঢালাই এবং তাপ চিকিত্সার পরে সমর্থন থ্রেডগুলির উচ্চ নির্ভরযোগ্যতা নিশ্চিত করতে, থ্রেডের সঠিকতা নিয়ন্ত্রণের জন্য নিম্নলিখিত ব্যবস্থা নেওয়া হয়।
1) অংশ অবস্থায় মেশিনিং করার সময় থ্রেডের নির্ভুলতা এক স্তরে উন্নত করুন এবং M4-6H থেকে M4-5H-এ সমর্থনের থ্রেডের নির্ভুলতা সামঞ্জস্য করুন।
2) সমর্থন থ্রেড প্রক্রিয়াকরণের সময়, এটি ঢালাই পৃষ্ঠ (পিছন) থেকে প্রক্রিয়া করা হয়, এবং তাপ চিকিত্সা এবং quenching পরে, প্রক্রিয়াকরণের সময় মুখ এবং মূলের মধ্যে মাত্রিক পার্থক্যের জন্য ক্ষতিপূরণের জন্য এটি সামনে থেকে পরিদর্শন করা হয়।
3) বিশেষ প্রতিরক্ষামূলক স্ক্রুগুলি স্যান্ডব্লাস্টিং প্রক্রিয়ার জন্য থ্রেডেড গর্তগুলিতে সংকোচন কমানোর জন্য ডিজাইন করা হয়েছে।
বিভিন্ন প্রযুক্তিগত ব্যবস্থা গ্রহণ করে, থ্রেড মেশিনিংয়ের নির্ভুলতা নিয়ন্ত্রণ করা হয়েছে, এবং থ্রেড সংযোগের নির্ভরযোগ্যতা মিসাইল ফ্লাইট পরীক্ষার মাধ্যমে মূল্যায়ন করা হয়েছে। পণ্যের গুণমান স্থিতিশীল এবং নির্ভরযোগ্য।


