


জটিল গভীর গর্ত জন্য দক্ষ মেশিন পদ্ধতি!
জটিল গভীর গর্ত মেশিনিং ক্রমবর্ধমান চ্যালেঞ্জিং হয়ে উঠেছে। অংশগুলির জন্য প্রায়ই অতিরিক্ত বৈশিষ্ট্যের প্রয়োজন হয়, যেমন খুব ছোট গর্তের সমাপ্তি, ভিতরের চেম্বার, অ্যাপারচারের পরিবর্তন, কনট্যুর, খাঁজ, থ্রেড এবং গর্তের দিক পরিবর্তন। দক্ষতার সাথে ছোট সহনশীলতার সাথে এই ধরনের গর্তগুলি পেতে, শুধুমাত্র ব্যাপক অভিজ্ঞতা এবং R&D সংস্থানই নয়, ইঞ্জিনিয়ারিং ক্ষমতা, অ্যাপ্লিকেশন সুবিধা এবং যথেষ্ট গ্রাহক জড়িত থাকার প্রয়োজন।
ডিপ হোল মেশিনিং (ডিএইচএম)
এটি এক ধরনের মেশিনিং ফিল্ড যা বিদ্যমান অ্যাপ্লিকেশনের জন্য বিশেষভাবে ডিজাইন করা কাটিং টুল দ্বারা প্রভাবিত হয়। অনেক বিভিন্ন শিল্প গভীর গর্ত মেশিনিং জড়িত, কিন্তু সবচেয়ে ব্যাপকভাবে ব্যবহৃত শক্তি এবং মহাকাশ শিল্প হয়. প্রথমে, গভীর গর্তের অংশগুলির নির্দিষ্ট বৈশিষ্ট্যগুলি গঠন করা অসম্ভব বলে মনে হতে পারে, তবে বিশেষজ্ঞদের দ্বারা ডিজাইন করা অ-মানক টুল সমাধানগুলি শুধুমাত্র প্রক্রিয়া সমস্যার সমাধান করে না, বরং উচ্চ দক্ষতা এবং ত্রুটিমুক্ত বৈশিষ্ট্যগুলির সাথে কিছু পরিমাণে কার্যকর করা নিশ্চিত করে।
জটিল গর্তের ক্রমবর্ধমান চাহিদা এবং প্রক্রিয়াকরণের সময় কমানোর জরুরী প্রয়োজন আধুনিক গভীর গর্ত প্রক্রিয়াকরণ প্রযুক্তির বিকাশকে উন্নীত করেছে। কয়েক দশক ধরে, গভীর ছিদ্র তুরপুন কঠিন খাদ কাটার সরঞ্জাম ব্যবহার করে একটি দক্ষ যন্ত্র পদ্ধতি, কিন্তু নীচের গর্তের বিরক্তিকর সমস্যাটি উদ্ভূত হতে শুরু করেছে।
আজকাল, এই মেশিনিং ক্ষেত্রে সাফল্য সাধারণত স্ট্যান্ডার্ড এবং বিশেষায়িত সরঞ্জাম উপাদানগুলির মিশ্রণের উপর ভিত্তি করে, যাদের বিশেষ গভীর গর্ত মেশিনিং সরঞ্জামগুলি ডিজাইন করার অভিজ্ঞতা রয়েছে। এই টুলগুলি বর্ধিত উচ্চ-নির্ভুল টুল হোল্ডার, সাপোর্ট ফাংশন এবং ইন্টিগ্রেটেড রিমারগুলির সাথে সজ্জিত, যা সর্বাধুনিক কাটিং এজ গ্রুভ এবং ব্লেড সামগ্রী, সেইসাথে দক্ষ কুল্যান্ট এবং চিপ কন্ট্রোলের সাথে মিলিত, যাতে উচ্চমানের সাথে প্রয়োজনীয় উচ্চ-মানের ফলাফল অর্জন করা যায়। অনুপ্রবেশ হার এবং প্রক্রিয়াকরণ নিরাপত্তা।

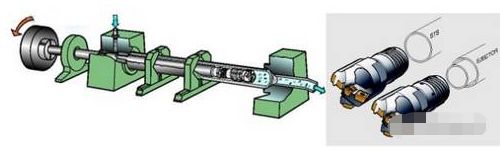
চিত্র 1
চিত্র 1-এ যে অংশগুলি গভীর গর্তের মেশিনিং বন্ধ করে সেগুলির জন্য প্রথমে খুব গভীর গর্ত ড্রিলিং করা প্রয়োজন এবং তারপরে প্রায়শই বিভিন্ন জটিল বৈশিষ্ট্যযুক্ত মেশিনিং জড়িত থাকে। গভীর গর্ত মেশিনের সাফল্য সাধারণত অ্যাপ্লিকেশন মান এবং সাধারণ টুল উপাদানগুলির সংমিশ্রণের উপর ভিত্তি করে থাকে, যাদের অ-মানক সরঞ্জামগুলি ডিজাইন করার অভিজ্ঞতা রয়েছে। T-Max 424.10 ড্রিল বিটের উপর ভিত্তি করে এই ধরনের নন-স্ট্যান্ডার্ড টুল একক টিউব অ্যাপ্লিকেশনের একটি অংশ।
গভীর গর্ত ড্রিলিংয়ে, 1 মিমি-এর নিচের ছোট ব্যাসের গর্তগুলিকে হার্ড অ্যালয় বন্দুক ড্রিল ব্যবহার করে মেশিন করা হয়। যাইহোক, 15 মিমি এবং তার বেশি গর্তের জন্য, ওয়েল্ডিং এজ ড্রিলগুলি সাধারণত ব্যবহার করা হয়, যখন 25 মিমি এবং তার উপরে গর্তগুলির জন্য, অত্যন্ত দক্ষ ড্রিলিং এর জন্য সামঞ্জস্যযোগ্য ব্লেড ড্রিল ব্যবহার করা হয়। আধুনিক ইনডেক্সেবল ব্লেড প্রযুক্তি এবং ড্রিলিং পাইপ সিস্টেমগুলি গভীর গর্ত মেশিনের জন্য বিশেষ কাটিয়া সরঞ্জামগুলির জন্য নতুন সম্ভাবনাও প্রদান করে।
যখন গর্তের গভীরতা অ্যাপারচারের 10 গুণ বেশি হয়, তখন প্রক্রিয়াকৃত গর্তটিকে সাধারণত খুব গভীর বলে মনে করা হয়। যখন গর্তের গভীরতা ব্যাসের 300 গুণে পৌঁছায়, বিশেষ কৌশল প্রয়োজন হয় এবং তুরপুনের জন্য একক বা ডবল পাইপ সিস্টেম ব্যবহার করা যেতে পারে। এই গর্তগুলির নীচে মেশিন করার দীর্ঘ প্রক্রিয়ায়, অভ্যন্তরীণ চেম্বার, খাঁজ, থ্রেড এবং গহ্বরগুলির মেশিনিং সম্পূর্ণ করার জন্য বিশেষ গতির প্রক্রিয়া, টুল কনফিগারেশন এবং সঠিক কাটিয়া প্রান্তের প্রয়োজন হয়। সমর্থন প্লেট প্রযুক্তি আরেকটি গুরুত্বপূর্ণ ক্ষেত্র, এবং এটি গভীর গর্ত তুরপুনের ক্ষেত্রেও গুরুত্বপূর্ণ। এখন, গভীর গর্ত প্রক্রিয়াকরণ প্রযুক্তির অংশ হিসাবে, এটি উল্লেখযোগ্য অগ্রগতি করেছে। এটি এই ক্ষেত্রের জন্য উপযুক্ত এবং উচ্চ কর্মক্ষমতা প্রদান করতে পারে এমন যোগ্য কাটিং সরঞ্জামগুলি অন্তর্ভুক্ত করে।
চিত্র ২
গভীর গর্ত মেশিনিংয়ে, 1 মিমি-এর নিচে ছোট ব্যাসের গর্তগুলিকে হার্ড অ্যালয় বন্দুক ড্রিল ব্যবহার করে মেশিন করা হয়। যাইহোক, 15 মিমি এবং তার উপরে গর্তের জন্য, ওয়েল্ডিং এজ ড্রিলগুলি সাধারণত ব্যবহার করা হয়, যখন 25 মিমি এবং তার উপরে গর্তগুলির জন্য, ইনডেক্সেবল ব্লেড ড্রিলগুলি একক টিউব এবং ইজেক্টর ডাবল টিউব সিস্টেমে এই প্রক্রিয়াগুলি দক্ষতার সাথে সম্পাদন করতে ব্যবহৃত হয়। স্যান্ডভিক কেলেম্যান ডিপ হোল প্রসেসিং গ্লোবাল সেন্টার শিল্পে অংশ প্রক্রিয়াগুলির বিকাশের জন্য বিকাশ, নকশা এবং পরীক্ষার সংস্থান সরবরাহ করতে পারে। ছোট আকারের অ্যাপ্লিকেশনগুলি ছাড়াও, কেন্দ্রটি অনেক শিল্পের সাথে ঘনিষ্ঠভাবে সহযোগিতা করে যেগুলির জন্য উচ্চতর যন্ত্রাংশের আউটপুট প্রয়োজন এবং অল্প সংখ্যক উচ্চ-মানের গর্ত, যেমন হিট এক্সচেঞ্জার এবং স্টিল বিলেটগুলিকে স্পর্শ করে।
নৈপুণ্যের সুযোগ
বর্তমান উত্পাদন প্রয়োজনীয়তাগুলির জন্য একটি গভীর গর্ত মেশিনিং সমাধান প্রয়োজন যা গভীর গর্ত ড্রিলিং থেকে সম্পূর্ণ আলাদা (যা সাধারণত পরবর্তী একক ব্লেড বিরক্তিকর প্রক্রিয়াগুলির জন্য অন্যান্য মেশিন টুলগুলিতে পরিচালিত হয়)। এমনকি মাল্টিটাস্কিং মেশিনেও, এই পদ্ধতিটি একক ক্ল্যাম্পিংয়ের জন্য প্রয়োজন। উদাহরণস্বরূপ, কয়েক মিটার গভীরে একটি গর্ত প্রক্রিয়া করার সময়, এর অ্যাপারচার প্রায় 100 মিমি, এবং একটি প্রান্তে একটি থ্রেড থাকতে হবে এবং অভ্যন্তরীণ চেম্বারটি যেটি গর্তের মধ্যে প্রবেশ করে তার একটি বড় ব্যাস থাকতে হবে। সাধারণত, যখন ড্রিলিং সম্পন্ন হয়, এই বৈশিষ্ট্যগুলি অংশটিকে লেদটিতে সরানোর পরে বিরক্তিকর প্রক্রিয়ার মাধ্যমে গর্তে যুক্ত করা হয়। আজকাল, গভীর গর্ত মেশিনিং পরবর্তী প্রক্রিয়াগুলি সম্পাদন করার জন্য একটি কাটিং টুলের ক্ষমতাকে একত্রিত করে এবং কোনও মেশিন টুল সমন্বয় বিধিনিষেধ নেই। এই নতুন টুল টেকনোলজি প্রকৃতপক্ষে এর অপারেশনাল ক্ষমতাকে প্রসারিত করেছে, সীমাবদ্ধতার একটি ছোট পরিসরের মধ্যে এই চাহিদাপূর্ণ বৈশিষ্ট্যগুলির আরও দক্ষ প্রক্রিয়াকরণের অনুমতি দেয়।
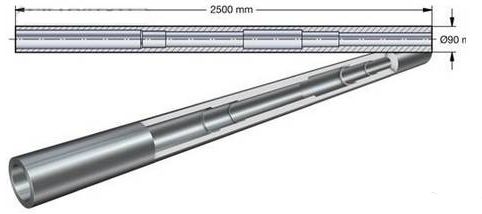
দক্ষ বৈশিষ্ট্য যন্ত্রের জন্য গভীর গর্ত মেশিনিং প্রযুক্তি ব্যবহার করার একটি উদাহরণ হল পেট্রোলিয়াম অনুসন্ধান অংশ। এই ধরনের অংশ প্রায় 2.5 মিটার দীর্ঘ এবং ছোট সহনশীলতা সহ কিছু জটিল বৈশিষ্ট্য রয়েছে। ছোট সহনশীলতা এবং চমৎকার পৃষ্ঠের ফিনিস অর্জনের জন্য, টুল সলিউশনে প্রথমে 90 মিমি ব্যাস সহ গর্ত ড্রিলিং করা হয় এবং তারপর নির্ভুল যন্ত্রের জন্য একটি ভাসমান রিমার ব্যবহার করা হয়। তারপর, 1.5 মিটার গভীরতায়, 115 মিমি ব্যাসের গর্তটি বড় করা হয়েছিল এবং পুনরায় করা হয়েছিল। অন্য পার্টিশনটি প্রায় মাঝপথে গর্তে প্রবেশ করে, এবং তারপরে এটি প্রসারিত এবং পুনরায় তৈরি করা হয় এবং চেমফারিংয়ের মাধ্যমে প্রক্রিয়াজাত করা হয়। পরিশেষে, চ্যামফার সহ দুটি অভ্যন্তরীণ চেম্বার তৈরি করতে বিরক্তিকর এবং রিমিং সঞ্চালন করুন (এছাড়াও সমাপ্ত আকারে পুনরায় করা হয়েছে)।
গভীর গর্ত মেশিনের জন্য গ্লোবাল সেন্টারে সাধারণ গভীর গর্ত মেশিনিং সরঞ্জামগুলি এই বিদ্যুৎ শিল্পের অংশগুলির জন্য উপযুক্ত অ-মানক নিষ্পত্তি সমাধান নিয়ে আসে। কাটার সময় ৩০ ঘণ্টা থেকে সাড়ে ৭ ঘণ্টায় বাড়ানো হয়েছে। এই অ-মানক টুল নিষ্পত্তি পরিকল্পনা অপেক্ষাকৃত জটিল গর্ত জুড়ে প্রয়োজনীয় ছোট সহনশীলতা এবং পৃষ্ঠের উজ্জ্বলতা প্রদান করতে পারে। প্রক্রিয়াটির মধ্যে রয়েছে একটি গভীর গর্ত ড্রিলিং এবং নির্ভুল মেশিনিং বন্ধ করতে একটি ভাসমান রিমার ব্যবহার করা। পরবর্তীকালে, 1.5 মিটার গভীরতায় পৌঁছে, 115 মিমি ব্যাস সহ গর্তটি প্রসারিত এবং পুনরায় তৈরি করা বন্ধ করুন। এর পরে, অন্য গভীর গর্তে ছোট অংশটি ড্রিলিং এবং রিমিং বন্ধ করুন এবং একটি চেম্ফার তৈরি করুন। অবশেষে, চেম্ফার সহ দুটি অভ্যন্তরীণ চেম্বার তৈরি করতে বিরক্তিকর এবং রিমিং বন্ধ করুন (এছাড়াও সমাপ্ত আকারে পুনরায় করা হয়েছে)।
রুটিন মেশিনিংয়ের সময়, মেশিন টুলে এই অংশটি সম্পূর্ণ করার জন্য প্রয়োজনীয় সময় 30 ঘন্টা অতিক্রম করে। বিশেষ কাটিং সরঞ্জাম দিয়ে সজ্জিত গভীর গর্ত মেশিনিং সমাধান সময়কে 7.5 ঘন্টা ছোট করতে পারে।
দক্ষতার উন্নতি
মাল্টি অপারেশন ক্ল্যাম্পিং থেকে সম্পূর্ণ আলাদা, গভীর গর্ত প্রক্রিয়াকরণ প্রযুক্তি ব্যবহার করে বড় ব্যাচগুলিতে উত্পাদন দক্ষতার উন্নতিও অর্জন করতে পারে। এটা আশ্চর্যজনক নয় যে কাটার সময় 80% কমে গেছে। একটি উদাহরণ যা সক্ষমতা প্রমাণ করতে পারে তা হল টুল এবং ব্লেড ডিজাইনের মালিকানাধীন প্রযুক্তি কাটিং এজ লোডের নিরাপত্তাকে সর্বাধিক করতে পারে। সর্বোত্তম সংখ্যক ব্লেডের উপর লোড ব্যালেন্সিং এবং কাটিং ইফেক্ট অপ্টিমাইজ করা উচ্চতর অনুপ্রবেশ হারের জন্য অনুমতি দেয়, যার ফলে প্রক্রিয়াকরণের সময় হ্রাস পায়। নির্ভুলতার পরিপ্রেক্ষিতে, ছোট সহনশীলতা হল গভীর গর্তের যন্ত্রের বিশেষত্ব, যেখানে 70% গর্তের ঘনকেন্দ্রিক অভ্যন্তরীণ ব্যাস, একটি সাধারণ সহনশীলতা 0.2 মিমি, এবং 20 মাইক্রন ব্যাসের সহনশীলতা।
কেন্দ্ররেখা থেকে বিচ্যুত গভীর গর্ত
হোল ড্রিলিংয়ের সময় কাটার সরঞ্জাম এবং মালিকানাধীন প্রযুক্তির জন্য উচ্চ প্রয়োজনীয়তার আরেকটি উদাহরণ হল একটি পাওয়ার প্ল্যান্টের জেনারেটর শ্যাফ্টে খুব গভীর গর্তের মেশিনিং। এই ক্ষেত্রে, পাওয়ার জেনারেশন ইন্ডাস্ট্রি বিশেষজ্ঞ জেনারপ্রোকে অবশ্যই 90 টন নকল ইস্পাত অংশগুলিকে একটি অসমমিতিক পদ্ধতিতে প্রক্রিয়া করতে হবে যাতে শ্যাফ্টের কেন্দ্ররেখা থেকে 5.5 মিটার লম্বা এবং ব্যাস মাত্র 100 মিমি এর কাছাকাছি গর্ত থাকে। এই ধরনের গভীর গর্ত একটি নির্দিষ্ট কোণ বিচ্যুতিতে ড্রিল করা আবশ্যক, এবং প্রস্থান করার সময় অবস্থানগত সহনশীলতা অবশ্যই 8 মিমি এর মধ্যে হতে হবে।
ড্রিলিং দিক, চিপ ভাঙা এবং অপসারণ, সেইসাথে প্রি-মেশিনড শ্যাফ্টে বর্জ্যের পরম অনুপস্থিতি, এই অ্যাপ্লিকেশনটির জন্য গুরুত্বপূর্ণ। টুল সমাধান একটি ডেডিকেটেড ড্রিল বিট এবং একটি নতুন ধরনের সমর্থন প্লেট অন্তর্ভুক্ত. শ্যাফটে প্রয়োগ করার আগে, ড্রিলিং পরীক্ষা প্রয়োজন, এবং ফলাফলগুলি নিশ্চিত করে যে এটি আরও দক্ষ এবং নির্ভরযোগ্য - এবং প্রস্থান অবস্থান লক্ষ্যের 2.5 মিমি এর মধ্যে।
অনেক ক্ষেত্রে, আধুনিক গর্ত প্রক্রিয়াকরণ প্রযুক্তির ব্যবহার প্রক্রিয়াকরণের সময় একটি উল্লেখযোগ্য হ্রাস নির্দেশ করে - একাধিক ঘন্টা থেকে 1 ঘন্টার কম - এবং অনেক জটিল বৈশিষ্ট্যগুলিকে মেশিনযোগ্য করে তোলে।


