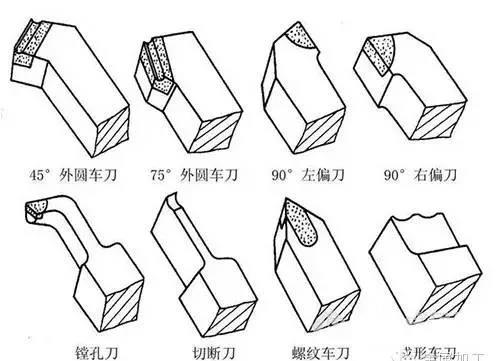
টার্নিং টুল স্ট্রাকচার এবং ব্লেড গ্রাইন্ডিং এর মূল পয়েন্ট বিশ্লেষণ
কাটিং প্রক্রিয়া চলাকালীন, টার্নিং টুলের সামনে এবং পিছনের পৃষ্ঠে তীব্র ঘর্ষণ এবং কাটা তাপের কারণে, টার্নিং টুলের কাটিয়া প্রান্তটি ভোঁতা হয়ে যাবে এবং কাটার ক্ষমতা হারাবে। শুধুমাত্র নাকালের মাধ্যমে কাটিয়া প্রান্তের তীক্ষ্ণতা এবং সঠিক বাঁক কোণ পুনরুদ্ধার করা যেতে পারে।
অতএব, লেদ কর্মীদের শুধুমাত্র কাটিং নীতিটি বুঝতে হবে এবং টার্নিং টুলের উপযুক্ত কোণ বেছে নিতে হবে না, তবে বাঁক সরঞ্জামের ধারালো করার দক্ষতাও দক্ষতার সাথে আয়ত্ত করতে হবে। নীচে, আমি আপনাকে গাড়ির ব্লেড ধারালো করার কিছু অভিজ্ঞতার সাথে পরিচয় করিয়ে দিই!
1, টার্নিং টুলের রচনা
টার্নিং টুল দুটি অংশ নিয়ে গঠিত: কাটিং হেড এবং কাটিং বডি। টুল হেড কাটার জন্য ব্যবহৃত হয়, এবং টুল বডি ইনস্টলেশনের জন্য ব্যবহৃত হয়। ব্লেডটি সাধারণত তিন দিক, দুই প্রান্ত এবং এক টিপ দিয়ে গঠিত।
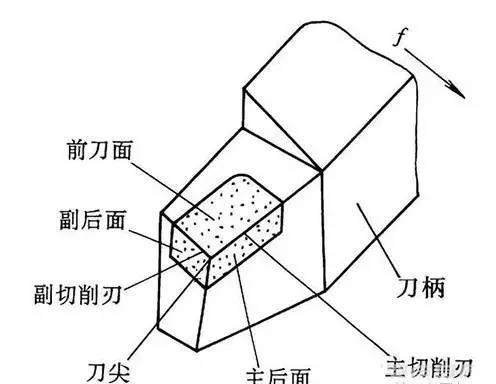
সামনের ব্লেড পৃষ্ঠটি এমন একটি পৃষ্ঠ যার মাধ্যমে চিপটি প্রবাহিত হয়।
মূল পিছনের কাটিং পৃষ্ঠটি ওয়ার্কপিসের কাটিয়া পৃষ্ঠের বিপরীত পৃষ্ঠ।
সেকেন্ডারি ব্যাক কাটিং পৃষ্ঠটি ওয়ার্কপিসের মেশিনযুক্ত পৃষ্ঠের বিপরীত পৃষ্ঠ।
প্রধান কাটিয়া প্রান্ত হল সামনে এবং পিছনে কাটিয়া পৃষ্ঠের ছেদ, প্রধান কাটিয়া কাজের জন্য দায়ী।
অক্জিলিয়ারী কাটিং এজ হল সামনের কাটিং সারফেস এবং অক্জিলিয়ারী রিয়ার কাটিং সারফেসের মধ্যে ছেদ রেখা, যা অল্প পরিমাণে কাটার কাজ এবং একটি নির্দিষ্ট পলিশিং ভূমিকা পালন করার জন্য দায়ী।
কাটিং এজ হল প্রধান কাটিং এজ এবং সেকেন্ডারি কাটিং এজ এর ছেদ, সাধারণত একটি ছোট ট্রানজিশনাল আর্ক।
2, বাঁক সরঞ্জামের আনুষ্ঠানিক গঠন
বাঁক সরঞ্জামগুলির সর্বাধিক ব্যবহৃত কাঠামোগত ফর্মগুলির মধ্যে নিম্নলিখিত দুটি অন্তর্ভুক্ত রয়েছে:
(1) ইন্টিগ্রাল টার্নিং টুল
কাটিং হেডের কাটা অংশটি ব্লেড পিষে প্রাপ্ত হয় এবং সামগ্রিক টার্নিং টুলের উপাদান বেশিরভাগই উচ্চ-গতির ইস্পাত দিয়ে তৈরি, যা সাধারণত কম-গতি কাটার জন্য ব্যবহৃত হয়।
(2) ঢালাই বাঁক টুল
হার্ড অ্যালয় ব্লেডটিকে কাটিং প্রান্তে ঢালাই করুন এবং বিভিন্ন ধরণের টার্নিং টুল বিভিন্ন আকারের ব্লেড ব্যবহার করতে পারে। ঝালাই হার্ড খাদ বাঁক সরঞ্জাম উচ্চ গতি কাটার জন্য ব্যবহার করা যেতে পারে.
3, প্রধান কোণ এবং বাঁক টুল ফাংশন
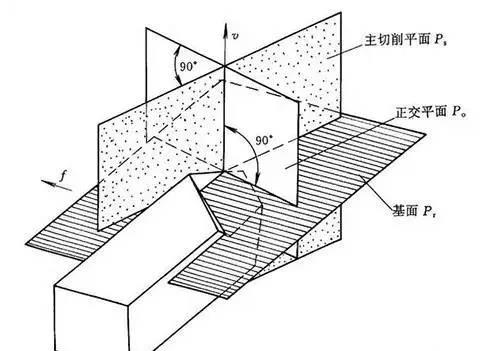
টার্নিং টুলের প্রধান কোণগুলি হল সামনের কোণ ({{0}}) পিছনের কোণ (0), প্রধান বিচ্যুতি কোণ (Kr), সেকেন্ডারি বিচ্যুতি কোণ (Kr), এবং ব্লেড ঝোঁক কোণ (λs) . টার্নিং টুলের কোণ নির্ধারণ করতে, তিনটি স্থানাঙ্ক প্লেন স্থাপন করতে হবে: কাটিং প্লেন, বেস প্লেন এবং প্রধান প্রোফাইল। বাঁক জন্য, যদি টুল ইনস্টলেশন এবং কাটিয়া গতির প্রভাব বিবেচনা না করা হয়, কাটিয়া সমতল একটি উল্লম্ব সমতল হিসাবে বিবেচনা করা যেতে পারে; বেস সমতল একটি অনুভূমিক সমতল; যখন প্রধান কাটিয়া প্রান্ত অনুভূমিক হয়, প্রধান কাটিয়া প্রান্তের লম্ব প্রোফাইল প্রধান প্রোফাইল হয়।
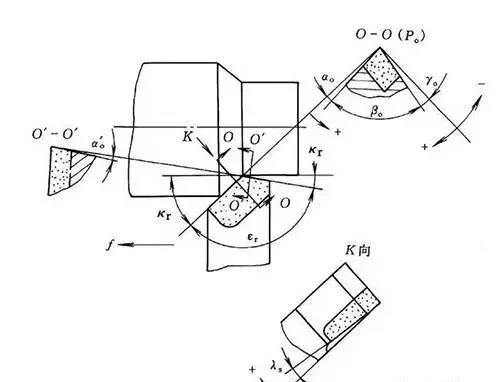
(1) পূর্ববর্তী হর্ন 0 মূল প্রোফাইলে পরিমাপ করা হয় সামনের কাটা পৃষ্ঠ এবং ভিত্তি পৃষ্ঠের মধ্যে কোণ। এর কাজ হল ব্লেডকে ধারালো করা এবং কাটার সুবিধা দেওয়া। তবে সামনের কোণটি খুব বেশি বড় হওয়া উচিত নয়, অন্যথায় এটি ব্লেডের শক্তিকে দুর্বল করে দেবে এবং পরতে এবং এমনকি ভেঙে পড়ার ঝুঁকিতে থাকবে। প্লাস্টিক সামগ্রী প্রক্রিয়াকরণের সময়, সামনের বড় কোণগুলি নির্বাচন করা যেতে পারে, যেমন স্টিলের অংশগুলি 0=10-20 কাটার জন্য শক্ত খাদ বাঁকানোর সরঞ্জামগুলি ব্যবহার করা, ভঙ্গুর উপকরণগুলি প্রক্রিয়া করা, বাঁকানোর সরঞ্জামগুলির সামনের কোণগুলি 0 রুক্ষ মেশিনিংয়ের চেয়ে বড় হওয়া উচিত। ধারালো কাটিয়া প্রান্ত সহজতর এবং workpiece রুক্ষতা কমাতে.
(2) পিছনের কোণ 0 প্রধান বিভাগে পরিমাপ করা হয় এবং এটি প্রধান পিছনে এবং কাটিং প্লেনের মধ্যে কোণ। এটির কাজ হল বাঁক নেওয়ার সময় প্রধান পিছনের এবং ওয়ার্কপিসের মধ্যে ঘর্ষণ কমানো, সাধারণত 0=6 ডিগ্রি ~12 ডিগ্রি নেয়, রুক্ষ বাঁকের জন্য ছোট মান এবং সূক্ষ্ম বাঁক নেওয়ার জন্য বড় মান নেয়।
(3) মূল বিচ্যুতি কোণ Kr বেস সমতলে পরিমাপ করা হয়, যা বেস সমতলে প্রধান কাটিয়া প্রান্তের অভিক্ষেপ এবং ফিডের দিকনির্দেশের মধ্যবর্তী কোণ। এর কাজ হল:
1) কাটিংয়ে অংশগ্রহণকারী প্রধান কাটিং প্রান্তের দৈর্ঘ্য পরিবর্তন করা যেতে পারে, যা টুলের জীবনকে প্রভাবিত করে।
2) রেডিয়াল কাটিয়া শক্তির মাত্রাকে প্রভাবিত করে।
একটি ছোট প্রধান বিচ্যুতি কোণ কাটিংয়ে অংশগ্রহণকারী প্রধান কাটিয়া প্রান্তের দৈর্ঘ্য বাড়াতে পারে, যার ফলে তাপ নষ্ট হয়ে যায় এবং টুলের পরিষেবা জীবন বাড়ানোর জন্য উপকারী। যাইহোক, সরু শ্যাফ্টগুলি প্রক্রিয়া করার সময়, ওয়ার্কপিসের দৃঢ়তা অপর্যাপ্ত, এবং একটি ছোট প্রধান বিচ্যুতি কোণ ওয়ার্কপিসে টুল দ্বারা প্রয়োগ করা রেডিয়াল বলকে বাড়িয়ে তুলবে, যা নমন এবং কম্পনের প্রবণ। অতএব, একটি বড় প্রধান বিচ্যুতি কোণ নির্বাচন করা উচিত।
বাঁক সরঞ্জামগুলির জন্য সাধারণত ব্যবহৃত প্রধান বিচ্যুতি কোণগুলির মধ্যে রয়েছে 45 ডিগ্রি, 60 ডিগ্রি, 75 ডিগ্রি, 90 ডিগ্রি, যার মধ্যে 45 ডিগ্রি বেশি সাধারণ।
(4) সেকেন্ডারি ডিফ্লেকশন অ্যাঙ্গেল Kr বেস প্লেনে পরিমাপ করা হয় এবং এটি হল বেস প্লেনে গৌণ কাটিং প্রান্তের অভিক্ষেপ এবং ফিডের বিপরীত দিকের মধ্যবর্তী কোণ। মেশিনযুক্ত পৃষ্ঠের রুক্ষতা উন্নত করার জন্য, এর প্রধান কাজ হল সেকেন্ডারি কাটিয়া প্রান্ত এবং মেশিনযুক্ত পৃষ্ঠের মধ্যে ঘর্ষণ কমানো।
সমান কাটিং গভীরতা ap, ফিড রেট f, এবং প্রধান বিচ্যুতি কোণ Kr-এর শর্তে, গৌণ বিচ্যুতি কোণ Kr কমিয়ে বাঁক নেওয়ার পরে অবশিষ্ট অংশ কমাতে পারে, যার ফলে পৃষ্ঠের রুক্ষতা হ্রাস পায়। সাধারণত, Kr=5 ডিগ্রি থেকে 15 ডিগ্রি নির্বাচন করা হয়।
(5) কাটিং প্লেনে পরিমাপ করা λ S তে ব্লেডের ঝোঁক কোণ হল মূল কাটিং প্রান্ত এবং বেস পৃষ্ঠের মধ্যবর্তী কোণ। এর প্রধান কাজ হল চিপ প্রবাহের দিক নিয়ন্ত্রণ করা। মূল কাটিং প্রান্তটি বেস প্লেনের সমান্তরাল, λ S=0; ব্লেডের টিপটি প্রধান কাটিং প্রান্তের সর্বনিম্ন বিন্দুতে থাকে, λ যখন s ঋণাত্মক হয়, তখন টুল টিপের শক্তি বৃদ্ধি পায় এবং চিপগুলি রুক্ষ যন্ত্রের জন্য মেশিনযুক্ত পৃষ্ঠের দিকে প্রবাহিত হয়; ব্লেড টিপটি প্রধান কাটিং প্রান্তের সর্বোচ্চ বিন্দুতে রয়েছে, λ S হল একটি ইতিবাচক মান, টুল টিপের শক্তি দুর্বল হয়ে গেছে এবং চিপগুলি প্রক্রিয়া করার জন্য পৃষ্ঠের দিকে প্রবাহিত হয়, যা নির্ভুল যন্ত্রের জন্য ব্যবহৃত হয়। টার্নিং ব্লেডের প্রবণতা কোণ λ s। সাধারণত -5 ডিগ্রি -+5 ডিগ্রির মধ্যে নির্বাচন করা হয়।
4, বাঁক সরঞ্জাম নাকাল
টার্নিং টুলটি ভোঁতা হওয়ার পরে, এটির যুক্তিসঙ্গত আকৃতি এবং কোণ পুনরুদ্ধার করতে এটিকে তীক্ষ্ণ করতে হবে। টার্নিং টুলগুলি সাধারণত একটি গ্রাইন্ডিং মেশিনে তীক্ষ্ণ করা হয়। সাদা অ্যালুমিনা গ্রাইন্ডিং হুইল ব্যবহার করা হয় হাই-স্পিড স্টিলের টার্নিং টুলস গ্রাইন্ড করার জন্য এবং সবুজ সিলিকন কার্বাইড গ্রাইন্ডিং হুইল হার্ড অ্যালয় টার্নিং টুল নাকাল করার জন্য ব্যবহার করা হয়।
একটি টার্নিং টুল পুনরায় গ্রাইন্ড করার সময়, প্রায়শই সরঞ্জামটির পরিধানের উপর ভিত্তি করে প্রাসঙ্গিক কাটিয়া পৃষ্ঠটি পিষে নেওয়া প্রয়োজন। টার্নিং টুলের কাটিং এজ গ্রাইন্ড করার সাধারণ ক্রম হল: পিছন ব্লেড সারফেস গ্রাইন্ডিং → সেকেন্ডারি ব্লেড সারফেস গ্রাইন্ডিং → সামনের ব্লেড সারফেস গ্রাইন্ডিং → টুল টিপ আর্ক গ্রাইন্ডিং। টার্নিং টুলের কাটিং প্রান্ত পিষে ফেলার পর, প্রতিটি কাটিং সারফেসকেও একটি তেলের পাথর দিয়ে সূক্ষ্মভাবে গ্রাস করা উচিত। এটি কার্যকরভাবে টার্নিং টুলের পরিষেবা জীবনকে উন্নত করতে পারে এবং ওয়ার্কপিসের পৃষ্ঠের রুক্ষতা কমাতে পারে।
টার্নিং টুলের কাটিং এজ নাকাল করার ধাপগুলো নিম্নরূপ:
প্রধান এবং পিছনের কাটিং পৃষ্ঠগুলিকে পিষে নিন, পাশাপাশি মূল বিচ্যুতি কোণ এবং প্রধান পিছনের কোণটিও পিষে নিন, যেমন চিত্র (a);
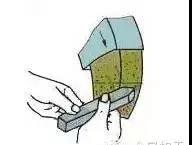
সেকেন্ডারি ব্লেডের পিছনের প্রান্তটি পিষে নিন এবং একই সময়ে, সেকেন্ডারি অফসেট অ্যাঙ্গেল এবং সেকেন্ডারি ব্যাক অ্যাঙ্গেল পিষে নিন, যেমন উপরের (b) এ দেখানো হয়েছে;
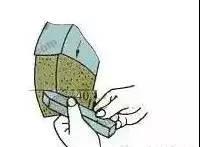
সামনের অংশটি পিষে নিন এবং একই সাথে সামনের কোণটি পিষে নিন, যেমনটি উপরের (c) তে দেখানো হয়েছে;
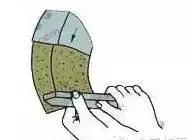
প্রতিটি ব্লেড পৃষ্ঠ এবং ডগা পিষে, যেমন উপরে (d) দেখানো হয়েছে।
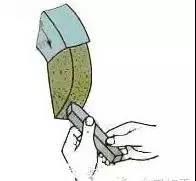
টার্নিং টুলকে তীক্ষ্ণ করার ভঙ্গি এবং পদ্ধতি হল:
মানুষ নাকাল চাকার পাশে দাঁড়িয়ে টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো টুকরো ক্ষতি করে
ছুরিটি ধরে থাকা দুই হাতের মধ্যে দূরত্ব ছেড়ে দিন, তীক্ষ্ণ করার সময় কাঁপুনি কমাতে উভয় কনুই দিয়ে কোমরটি আটকে দিন;
প্রধান এবং অক্জিলিয়ারী রিয়ার কাটিং সারফেসগুলিকে গ্রাইন্ড করার সময়, টার্নিং টুলটিকে গ্রাইন্ডিং হুইলের অনুভূমিক কেন্দ্রে স্থাপন করা উচিত, টুল টিপটি প্রায় 3 ডিগ্রী ~ 8 ডিগ্রী দ্বারা উপরের দিকে সামান্য কাত করা উচিত। টার্নিং টুলটি গ্রাইন্ডিং হুইলের সাথে যোগাযোগ করার পরে, এটিকে বাম এবং ডান দিকে অনুভূমিকভাবে সরানো উচিত। যখন টার্নিং টুল গ্রাইন্ডিং হুইল ছেড়ে যায়, তখন এটিকে উপরের দিকে তুলতে হবে যাতে গ্রাইন্ডিং হুইল দ্বারা তীক্ষ্ণ ব্লেড ক্ষতিগ্রস্ত না হয়;
ব্লেড পৃষ্ঠকে নাকাল করার সময়, যে কোণে ব্লেডের লেজটি একটি প্রধান বিচ্যুতি কোণ দ্বারা বাম দিকে বিচ্যুত হয়; জোড়ার পিছনের মুখটি নাকাল করার সময়, টুল ধারকের লেজটি যে কোণে একপাশের বিচ্যুতি কোণ দ্বারা ডানদিকে বিচ্যুত হয়;
কাটিং টুলের বাঁকা প্রান্তটি পিষে দেওয়ার সময়, এটি সাধারণত বাম হাত দিয়ে কাটিং টুলের সামনের প্রান্তটিকে ফুলক্রাম হিসাবে ধরে রাখা হয় এবং ডান হাত দিয়ে কাটিয়া টুলের লেজের প্রান্তটি ঘোরানো হয়।
বাঁকানোর সরঞ্জামগুলি নাকাল করার সময়, নিম্নলিখিত সতর্কতা অবলম্বন করা উচিত:
(1) ব্লেড গ্রাইন্ড করার সময়, টার্নিং টুলটিকে দুই হাত দিয়ে শক্তভাবে ধরে রাখুন এবং টুল হোল্ডারটিকে সাপোর্টের বিপরীতে রাখুন, যাতে প্রভাবিত পৃষ্ঠটি গ্রাইন্ডিং হুইলে হালকাভাবে লেগে থাকে। নাকাল চাকা পিষে এবং দুর্ঘটনা ঘটাতে এড়াতে খুব বেশি বল প্রয়োগ করবেন না।
(2) তীক্ষ্ণ বাঁক সরঞ্জামটি গ্রাইন্ডিং হুইলের পরিধির পৃষ্ঠে বাম এবং ডানদিকে সরানো উচিত যাতে খাঁজ না রেখে গ্রাইন্ডিং চাকার অভিন্ন পরিধান নিশ্চিত করা যায়। গ্রাইন্ডিং হুইলের উভয় পাশে টার্নিং টুলের রুক্ষ গ্রাইন্ডিং এড়িয়ে চলুন, যার ফলে গ্রাইন্ডিং হুইলটি দুলতে পারে, লাফ দিতে পারে বা জোর করে ভেঙে যেতে পারে।
(3) যখন ব্লেডটি গরম করা হয়, তখন অতিরিক্ত তাপমাত্রা বৃদ্ধির কারণে ব্লেডটিকে অ্যানিলিং এবং নরম হওয়া থেকে রক্ষা করার জন্য এটি জল দিয়ে ঠান্ডা করা উচিত। শক্ত খাদ বাঁকানোর সরঞ্জামগুলিকে নাকাল করার সময়, ব্লেডের দ্রুত শীতল হওয়ার কারণে ফাটল এড়াতে কাটিয়া প্রান্তটি জলে ভিজিয়ে রাখা উচিত নয়।
(4) বাঁক নেওয়ার সরঞ্জামটিকে তীক্ষ্ণ করার জন্য গ্রাইন্ডিং হুইলের সামনে দাঁড়াবেন না, যাতে গ্রাইন্ডিং হুইল ভেঙে গেলে অপারেটরকে আঘাত না হয়।
5, বাঁক সরঞ্জামের সাধারণ প্রকার এবং ব্যবহার
টার্নিং টুলগুলিকে নলাকার টার্নিং টুলস, এন্ড ফেস টার্নিং টুলস, কাটিং টুলস, বোরিং টুলস, ফর্মিং টার্নিং টুলস এবং প্যাটার্নযুক্ত টার্নিং টুলে ভাগ করা যায় তাদের ব্যবহার অনুযায়ী।
(ক) 90 ডিগ্রি টার্নিং টুল (সেন্টার বন্ধ)
(খ) 45 ডিগ্রি টার্নিং টুল (কনুই টার্নিং টুল)
(গ) কাটার ছুরি
(d) বিরক্তিকর কাটার
(ঙ) তৈরি বাঁক টুল
(f) থ্রেড টার্নিং টুল
(g) হার্ড অ্যালয় নন রিগ্রাইন্ডিং টার্নিং টুল