


ড্রিলিং এবং মেশিনিং এর প্রধান কৌশল
1.
কুল্যান্ট ব্যবহারের জন্য টিপস
ভাল ড্রিলিং কর্মক্ষমতা অর্জনের জন্য কুল্যান্টের সঠিক ব্যবহার অত্যন্ত গুরুত্বপূর্ণ, কারণ এটি মেশিনের সময় চিপ অপসারণ, টুলের জীবন এবং গর্তের গুণমানকে সরাসরি প্রভাবিত করে।
(1) কিভাবে কুল্যান্ট ব্যবহার করবেন
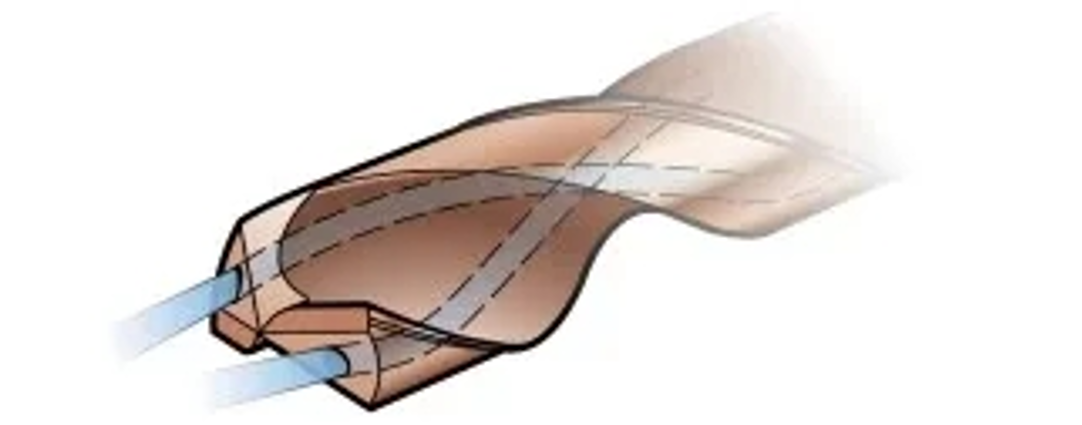
1) অভ্যন্তরীণ শীতল নকশা
চিপ ব্লকেজ এড়াতে অভ্যন্তরীণ কুলিং ডিজাইন সর্বদা প্রথম পছন্দ, বিশেষ করে যখন দীর্ঘ চিপ সামগ্রী প্রক্রিয়াকরণ করা হয় এবং গভীর গর্ত (অ্যাপারচারের 3 গুণের বেশি) ড্রিলিং করা হয়। একটি অনুভূমিক ড্রিল বিটের জন্য, যখন কুল্যান্ট ড্রিল বিট থেকে প্রবাহিত হয়, তখন কমপক্ষে 30 সেমি দৈর্ঘ্যের কাটিং ফ্লুইডের নিচের দিকে প্রবাহিত হওয়া উচিত নয়।
2) বাহ্যিক শীতল নকশা
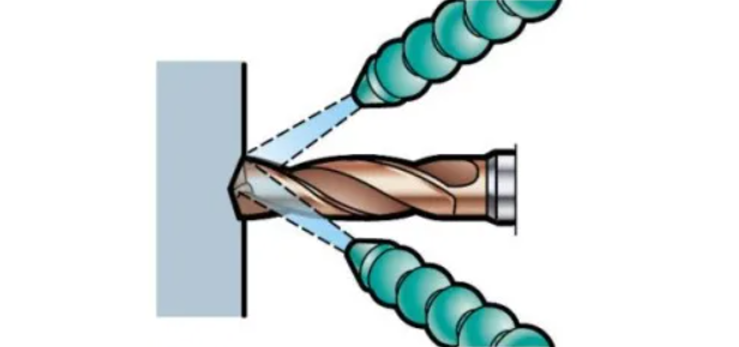
বাহ্যিক কুল্যান্ট ব্যবহার করা যেতে পারে যখন চিপগুলি ভালভাবে গঠিত হয় এবং গর্তের গভীরতা অগভীর হয়। চিপ অপসারণ উন্নত করার জন্য, টুল অক্ষের কাছে অবস্থিত কমপক্ষে একটি কুল্যান্ট অগ্রভাগ (বা ঘূর্ণায়মান অ্যাপ্লিকেশন না হলে দুটি অগ্রভাগ) থাকা উচিত।
3) কুল্যান্ট ব্যবহার না করে শুকনো ড্রিলিং কৌশল
শুকনো তুরপুন সাধারণত সুপারিশ করা হয় না।
ক) ছোট চিপ সামগ্রী এবং ব্যাসের 3 গুণ পর্যন্ত গর্তের গভীরতা সহ অ্যাপ্লিকেশনগুলিতে ব্যবহার করা যেতে পারে
খ) অনুভূমিক মেশিন টুলের জন্য উপযুক্ত
গ) কাটার গতি কমানোর পরামর্শ দিন
ঘ) হাতিয়ারের আয়ু কমে যাবে
এটির জন্য শুকনো ড্রিলিং ব্যবহার না করার পরামর্শ দেওয়া হয়:
ক) স্টেইনলেস স্টীল উপকরণ (ISO M এবং S)
খ) বিনিময়যোগ্য ড্রিল বিট
4) উচ্চ চাপ কুলিং (HPC) (~70 বার)
উচ্চ-চাপের কুল্যান্ট ব্যবহারের সুবিধাগুলি হল:
ক) বর্ধিত শীতল প্রভাবের কারণে, সরঞ্জামের আয়ু দীর্ঘ হয়
খ) স্টেইনলেস স্টীল এবং অন্যান্য দীর্ঘ চিপ সামগ্রীর প্রক্রিয়াকরণে চিপ অপসারণের প্রভাবকে উন্নত করুন এবং সরঞ্জামের আয়ু বাড়াতে পারে
গ) ভাল চিপ অপসারণ কর্মক্ষমতা, তাই উচ্চ নিরাপত্তা
d) কুল্যান্ট সরবরাহ বজায় রাখার জন্য প্রদত্ত চাপ এবং গর্তের আকারের উপর ভিত্তি করে পর্যাপ্ত প্রবাহ হার সরবরাহ করুন
(2) কুল্যান্ট ব্যবহারের জন্য টিপস
দয়া করে EP (চরম চাপ) সংযোজনযুক্ত দ্রবণীয় কাটিং তেল (ইমালসন) ব্যবহার করতে ভুলবেন না। সর্বোত্তম টুল লাইফ নিশ্চিত করার জন্য, তেল-জলের মিশ্রণে তেলের পরিমাণ 5-12% এর মধ্যে হওয়া উচিত (স্টেইনলেস স্টীল এবং উচ্চ-তাপমাত্রার খাদ উপাদানগুলি প্রক্রিয়া করার সময়, এটি 10-15% এর মধ্যে হওয়া উচিত)। কাটিং ফ্লুইডের তেলের পরিমাণ বাড়ানোর সময়, এটি প্রস্তাবিত তেলের পরিমাণের বেশি না হয় তা নিশ্চিত করার জন্য এটি একটি তেল বিভাজক দিয়ে পরীক্ষা করা প্রয়োজন।
যখন পরিস্থিতি অনুমতি দেয়, তখন অভ্যন্তরীণ কুল্যান্টকে সর্বদা বাহ্যিক কুল্যান্টের চেয়ে পছন্দ করা হয়।
পরিষ্কার তেল তৈলাক্তকরণ দক্ষতা উন্নত করতে পারে এবং স্টেইনলেস স্টীল অ্যাপ্লিকেশন ড্রিলিংয়ে সুবিধা আনতে পারে। EP additives সঙ্গে একসঙ্গে এটি ব্যবহার নিশ্চিত করুন. উভয়ই অবিচ্ছেদ্য হার্ড অ্যালয় ড্রিল বিট এবং ইনডেক্সেবল ব্লেড ড্রিল বিট পরিষ্কার তেল ব্যবহার করতে পারে এবং ভাল ফলাফল অর্জন করতে পারে।
সংকুচিত বায়ু, কুয়াশা কাটা তরল, বা MQL (মাইক্রো লুব্রিকেশন) স্থিতিশীল কাজের পরিস্থিতিতে সফল পছন্দ হয়ে উঠতে পারে, বিশেষ করে যখন নির্দিষ্ট ঢালাই লোহা এবং অ্যালুমিনিয়াম অ্যালয় প্রক্রিয়াকরণ করা হয়। টুলের জীবনের উপর তাপমাত্রা বৃদ্ধির সম্ভাব্য নেতিবাচক প্রভাবের কারণে, এটি কাটার গতি কমানোর সুপারিশ করা হয়।
2.
চিপ নিয়ন্ত্রণ কৌশল
অবরুদ্ধ ধ্বংসাবশেষ ড্রিল বিটের রেডিয়াল চলাচলের কারণ হতে পারে, যার ফলে গর্তের গুণমান, ড্রিল বিটের আয়ুষ্কাল এবং নির্ভরযোগ্যতা প্রভাবিত হতে পারে বা ড্রিল বিট/ব্লেড ভেঙে যেতে পারে।
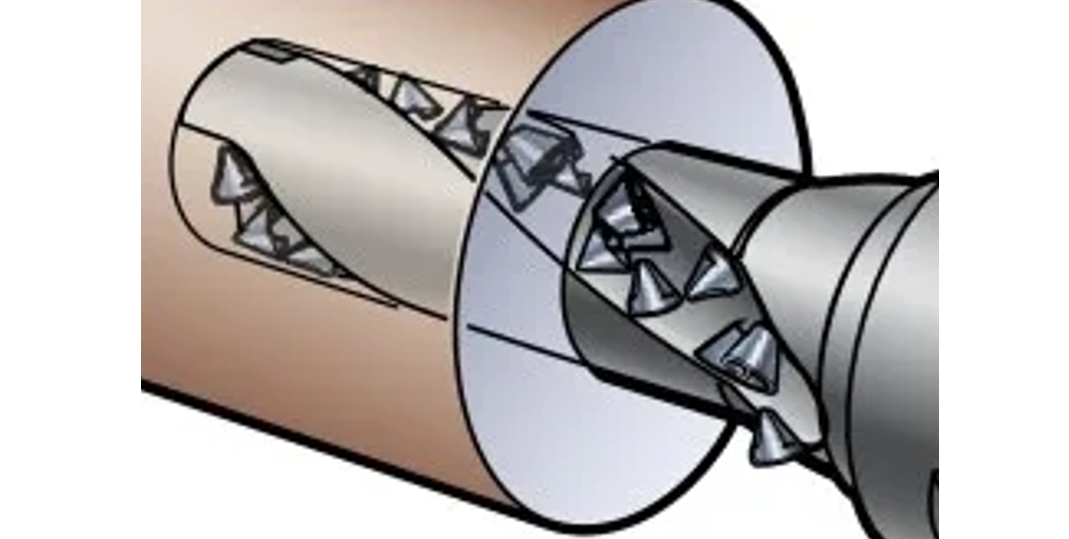
যখন চিপগুলি ড্রিল বিট থেকে মসৃণভাবে নিষ্কাশন করা যায়, তখন চিপ গঠন গ্রহণযোগ্য। এটি সনাক্ত করার সর্বোত্তম উপায় হল ড্রিলিং প্রক্রিয়া চলাকালীন নিরীক্ষণ করা। ক্রমাগত শব্দ ভাল চিপ অপসারণ নির্দেশ করে, যখন বিরতিহীন শব্দ চিপ ব্লকেজ নির্দেশ করে। ফিড ফোর্স বা পাওয়ার মনিটর পরীক্ষা করুন। যদি কোন অস্বাভাবিকতা থাকে, তার কারণ হতে পারে চিপ ব্লকেজ। চিপস দেখুন। যদি চিপগুলি লম্বা এবং বাঁকা হয়, কিন্তু কুঁচকানো না হয় তবে এটি চিপ ব্লকেজ নির্দেশ করে। গর্ত দেখুন. ধ্বংসাবশেষ অবরোধ হওয়ার পরে, একটি রুক্ষ পৃষ্ঠ দৃশ্যমান হবে।
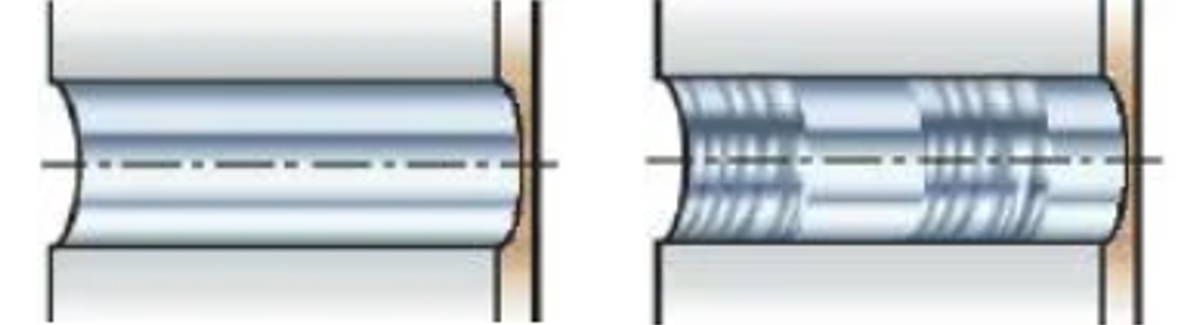
ভাল চিপ অপসারণ (বাম) এবং চিপ ব্লকেজ দ্বারা প্রভাবিত গর্ত (ডান)
ধ্বংসাবশেষ অবরোধ এড়ানোর জন্য টিপস:
1) সঠিক কাটিং প্যারামিটার এবং ড্রিল বিট/টুল টিপ খাঁজ আকৃতির ব্যবহার নিশ্চিত করুন
2) চিপের আকৃতি পরীক্ষা করুন - ফিড রেট এবং গতি সামঞ্জস্য করুন
3) কাটিং তরল প্রবাহ হার এবং চাপ পরীক্ষা করুন
4) কাটিয়া প্রান্ত চেক করুন. যখন সম্পূর্ণ চিপ খাঁজ কাজ না করে, তখন কাটিয়া প্রান্তের ক্ষতি/চিপিং দীর্ঘ চিপ হতে পারে
5) নতুন ওয়ার্কপিস ব্যাচের কারণে কাটিং কর্মক্ষমতা পরিবর্তিত হয়েছে কিনা তা পরীক্ষা করুন - কাটিং পরামিতি সামঞ্জস্য করুন
(1) বিনিময়যোগ্য ব্লেড ড্রিল থেকে চিপস
কেন্দ্রীয় ব্লেড দ্বারা গঠিত শঙ্কুযুক্ত চিপগুলি সহজেই চেনা যায়। পেরিফেরাল ব্লেড দ্বারা গঠিত চিপ বাঁক অনুরূপ।
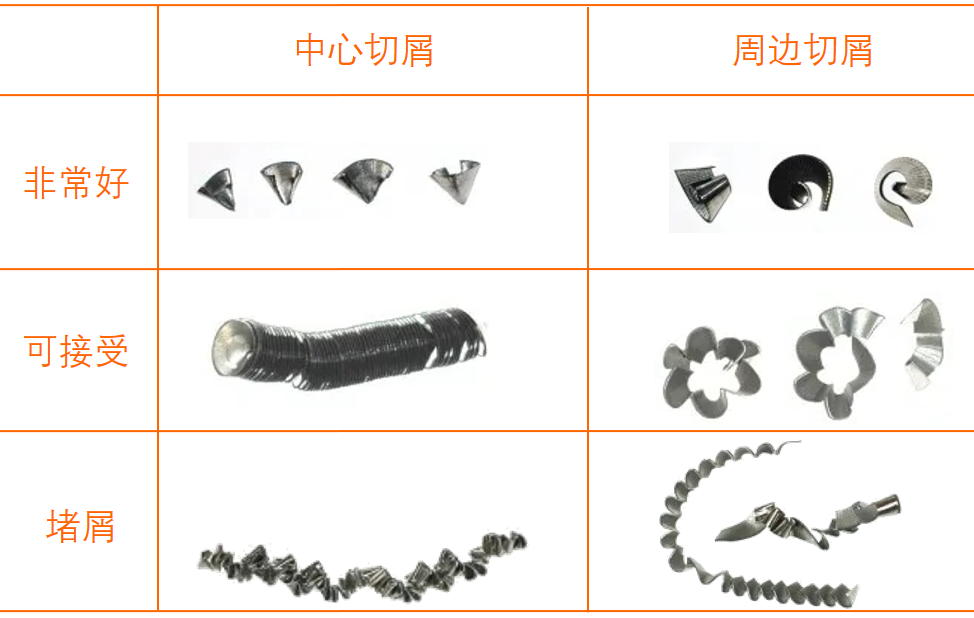
(2) অবিচ্ছেদ্য হার্ড অ্যালয় ড্রিল বিট থেকে চিপস
কেন্দ্র থেকে কাটিয়া প্রান্তের পরিধি পর্যন্ত একটি চিপ তৈরি করা যেতে পারে। এটি লক্ষণীয় যে ওয়ার্কপিসে ড্রিল করার সময় উত্পন্ন প্রাথমিক চিপগুলি সর্বদা খুব দীর্ঘ হয় তবে এটি কোনও সমস্যা সৃষ্টি করবে না।
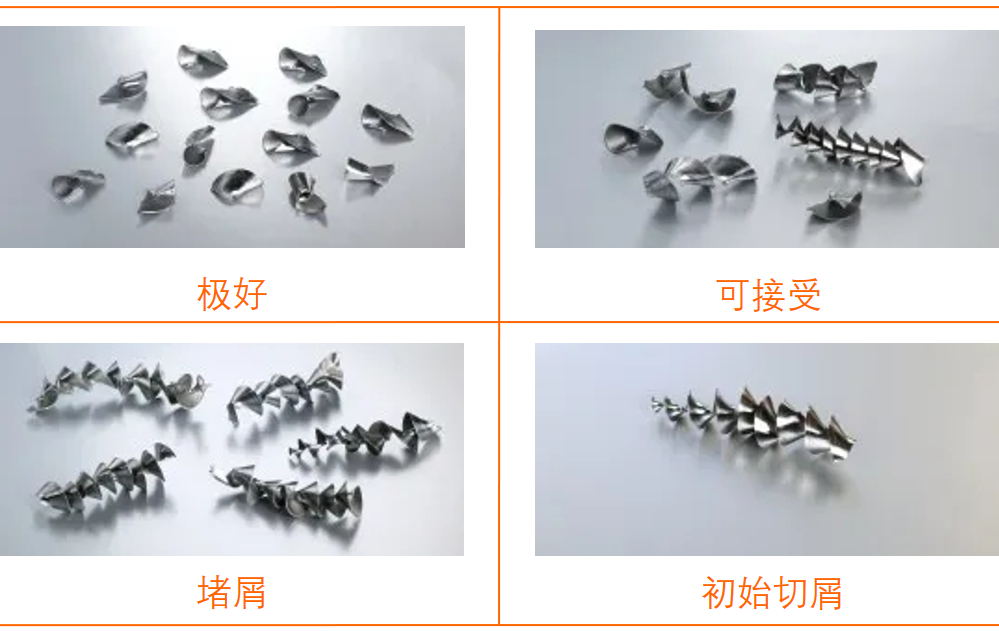
(3) বিনিময়যোগ্য ড্রিল বিট থেকে চিপস
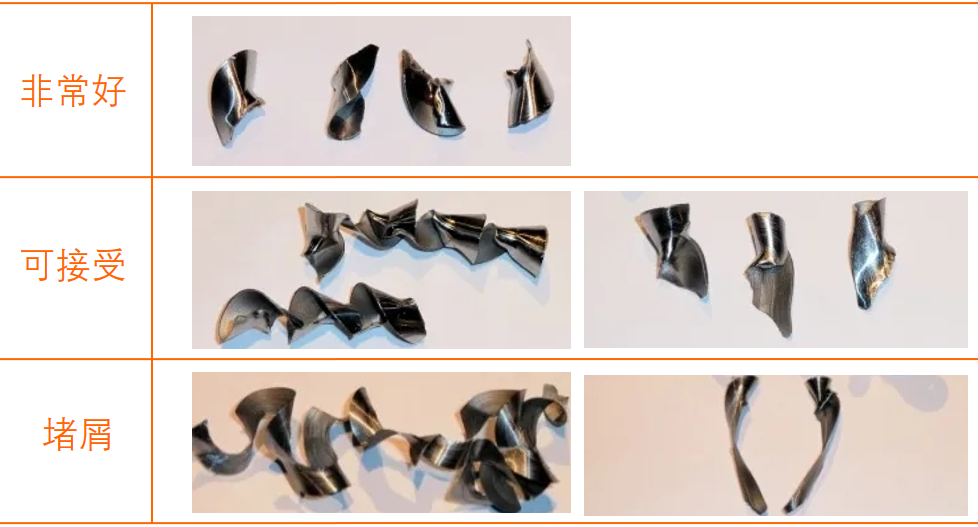
3.
ফিড এবং কাটিয়া গতি নিয়ন্ত্রণ
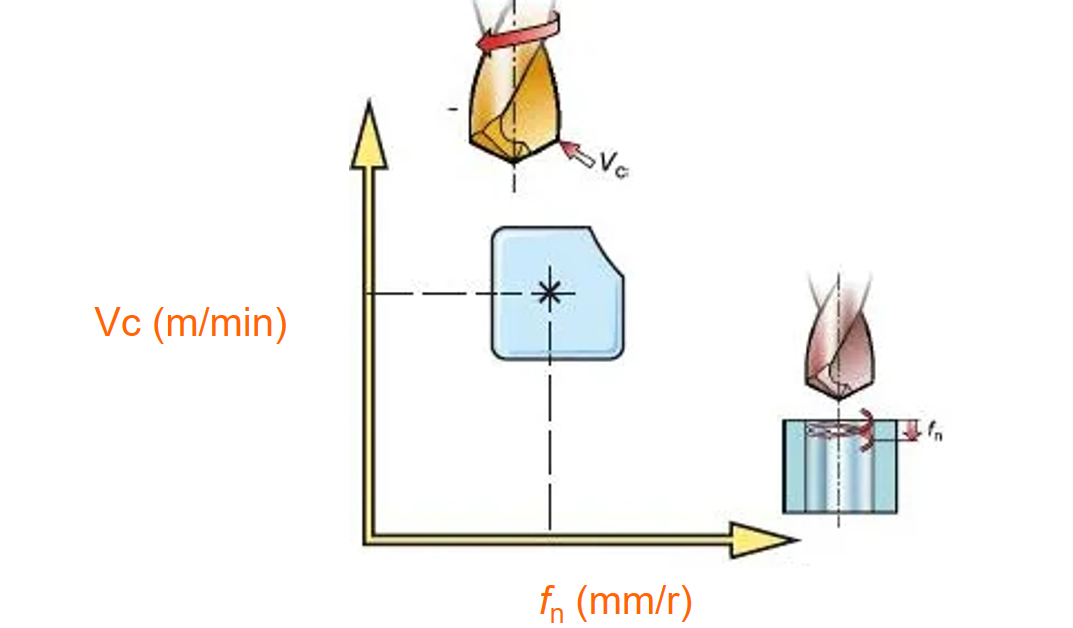
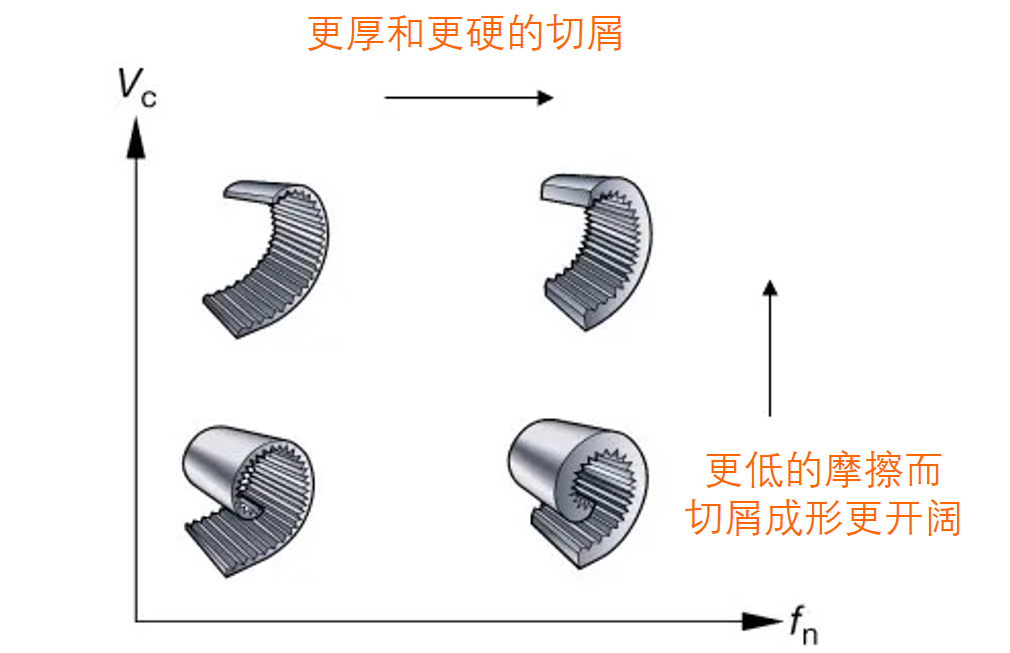
(1) কাটিয়া গতির প্রভাব Vc (m/min)
উপাদান কঠোরতা ছাড়াও, কাটিয়া গতি টুল জীবন এবং শক্তি খরচ প্রভাবিত প্রধান ফ্যাক্টর.
1) কাটিং স্পীড হল টুল লাইফ নির্ধারণের সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর
2) কাটিং গতি পাওয়ার পিসি (kW) এবং টর্ক Mc (Nm) কে প্রভাবিত করে
3) একটি উচ্চ কাটিং গতি উচ্চ তাপমাত্রা উৎপন্ন করবে এবং পিছনের টুল পৃষ্ঠের পরিধান বৃদ্ধি করবে, বিশেষ করে পেরিফেরাল টুল টিপে
4) নির্দিষ্ট নরম এবং দীর্ঘ চিপ উপকরণ (যেমন কম-কার্বন ইস্পাত) প্রক্রিয়া করার সময়, একটি উচ্চ কাটিয়া গতি চিপ গঠনের জন্য উপকারী
কাটার গতি খুব বেশি:
ক) পিছনের ব্লেড পৃষ্ঠের পরিধান খুব দ্রুত
খ) প্লাস্টিকের বিকৃতি
গ) দরিদ্র গর্ত গুণমান এবং oversized অ্যাপারচার
কাটার গতি খুব কম:
ক) ধ্বংসাবশেষ টিউমার তৈরি করা
খ) দরিদ্র চিপ অপসারণ
গ) দীর্ঘ সময় কাটা
(2) ফিড এফএন এর প্রভাব (মিমি/আর)
1) চিপ গঠন, পৃষ্ঠের গুণমান এবং গর্তের মানের উপর প্রভাব
2) ইমপ্যাক্ট পাওয়ার পিসি (kW) এবং টর্ক Mc (Nm)
3) উচ্চ ফিড ফিড ফোর্স Ff (N) কে প্রভাবিত করবে, যা কাজের অবস্থা অস্থির হলে বিবেচনা করা উচিত
4) যান্ত্রিক চাপ এবং তাপীয় চাপকে প্রভাবিত করে
উচ্চ ফিড হার:
ক) শক্ত চিপ ভাঙা
খ) শর্ট কাটার সময়
গ) কম সরঞ্জাম পরিধান কিন্তু ড্রিল বিট প্রান্ত ভাঙ্গার ঝুঁকি বৃদ্ধি
d) গর্ত গুণমান হ্রাস
কম খাওয়ার হার:
ক) চিপগুলি লম্বা এবং পাতলা
খ) মানের উন্নতি
গ) ত্বরিত টুল পরিধান
ঘ) দীর্ঘ সময় কাটা
e) পাতলা এবং শক্ত অংশ ড্রিলিং করার সময়, একটি কম ফিড রেট বজায় রাখা উচিত
4
উচ্চ-মানের গর্ত পাওয়ার জন্য টিপস
(1) চিপ অপসারণ
নিশ্চিত করুন যে চিপ অপসারণ কার্যকারিতা প্রয়োজনীয়তা পূরণ করে। চিপ ব্লকেজ গর্তের গুণমান, নির্ভরযোগ্যতা এবং টুলের জীবনকে প্রভাবিত করে। ড্রিল বিট/ব্লেডের খাঁজ আকৃতি এবং কাটিং পরামিতি অত্যন্ত গুরুত্বপূর্ণ।
(2) স্থায়িত্ব, টুল ক্ল্যাম্পিং
সংক্ষিপ্ততম সম্ভাব্য ড্রিল বিট ব্যবহার করুন। ন্যূনতম জাম্পিং সহ একটি পরিমার্জিত অনমনীয় ছুরির হ্যান্ডেল ব্যবহার করুন। নিশ্চিত করুন যে মেশিন টুলের স্পিন্ডল ভাল অবস্থায় আছে এবং সঠিকভাবে সারিবদ্ধ। নিশ্চিত করুন যে অংশগুলি স্থির এবং স্থিতিশীল। অনিয়মিত পৃষ্ঠ, ঢাল এবং ছেদকারী গর্তে সঠিক ফিড রেট প্রয়োগ করুন।
(3) হাতিয়ার জীবন
ব্লেডের পরিধান পরীক্ষা করুন এবং টুল লাইফ ম্যানেজমেন্ট প্রোগ্রাম প্রিসেট করুন। ড্রিলিং নিরীক্ষণের জন্য ফিড ফোর্স মনিটর ব্যবহার করা সবচেয়ে কার্যকর পদ্ধতি।
(4) রক্ষণাবেক্ষণ
নিয়মিত ব্লেড ক্ল্যাম্পিং স্ক্রুগুলি প্রতিস্থাপন করুন। প্রথমে ব্লেড ধারকটি পরিষ্কার করুন, তারপরে ব্লেডটি প্রতিস্থাপন করুন এবং একটি টর্ক রেঞ্চ ব্যবহার করতে ভুলবেন না। সামগ্রিক হার্ড অ্যালয় ড্রিল বিট পুনরায় নাকাল করার আগে, পরিধানের সর্বাধিক পরিমাণ অতিক্রম করবেন না।
5
বিভিন্ন উপকরণ জন্য তুরপুন কৌশল
(1) কম কার্বন ইস্পাত তুরপুন কৌশল
কম কার্বন ইস্পাত জন্য সাধারণত ঢালাই অংশ জন্য ব্যবহৃত, চিপ গঠন একটি চ্যালেঞ্জ হতে পারে. ইস্পাতের কঠোরতা, কার্বনের পরিমাণ এবং সালফারের পরিমাণ যত কম হবে, চিপগুলি তত দীর্ঘ হবে।
1) সমস্যাটি চিপ গঠনের সাথে সম্পর্কিত হলে, কাটিংয়ের গতি VC বাড়ান এবং ফিড fn কমিয়ে দিন (দয়া করে মনে রাখবেন যে সাধারণ ইস্পাত প্রক্রিয়া করার সময়, ফিড বৃদ্ধি করা উচিত)।
2) উচ্চ-চাপ এবং অভ্যন্তরীণ কুল্যান্ট সরবরাহ ব্যবহার করুন।
(2) অস্টেনিটিক এবং ডুপ্লেক্স স্টেইনলেস স্টিলের জন্য ড্রিলিং কৌশল
Austenitic, ডুপ্লেক্স, এবং সুপার ডুপ্লেক্স উপকরণ চিপ গঠন এবং চিপ অপসারণ সম্পর্কিত সমস্যা হতে পারে।
1) সঠিক খাঁজের আকৃতি অত্যন্ত গুরুত্বপূর্ণ কারণ এটি চিপগুলিকে সঠিকভাবে গঠন করতে এবং তাদের স্রাবকে সাহায্য করতে পারে। সাধারণভাবে বলতে গেলে, ধারালো কাটিং প্রান্ত ব্যবহার করা ভাল। যদি সমস্যাটি চিপ গঠনের সাথে সম্পর্কিত হয়, তাহলে ফিড এফএন বাড়ানো চিপগুলিকে আরও ভাঙার প্রবণ করে তুলবে।
2) অভ্যন্তরীণ কুলিং নকশা, উচ্চ চাপ.
(3) CGI (ভার্মিকুলার গ্রাফাইট ঢালাই লোহা) ড্রিলিং কৌশল
CGI সাধারণত বিশেষ মনোযোগ প্রয়োজন হয় না. এটি ধূসর ঢালাই আয়রনের চেয়ে বড় চিপ তৈরি করবে, তবে চিপগুলি ভেঙে যাওয়ার প্রবণতা রয়েছে। কাটিং ফোর্স বেশি, যা টুলের জীবনকে প্রভাবিত করবে। সুপার পরিধান-প্রতিরোধী উপকরণ ব্যবহার করা প্রয়োজন। সমস্ত ঢালাই লোহা হিসাবে একই সাধারণ টুল টিপ পরিধান হবে.
1) সমস্যাটি চিপ গঠনের সাথে সম্পর্কিত হলে, কাটিংয়ের গতি Vc বাড়ান এবং ফিড fn কমিয়ে দিন।
2) অভ্যন্তরীণ শীতল নকশা.
(4) অ্যালুমিনিয়াম খাদ তুরপুন কৌশল
Burr গঠন এবং চিপ অপসারণ সমস্যা হতে পারে. এটি আনুগত্যের কারণে ছোট হাতিয়ার জীবনও হতে পারে।
1) সর্বোত্তম চিপ গঠন নিশ্চিত করতে, কম ফিড এবং উচ্চ কাটিয়া গতি ব্যবহার করুন।
2) ছোট হাতিয়ার জীবন এড়াতে, আনুগত্য কমাতে বিভিন্ন আবরণ পরীক্ষা করা প্রয়োজন হতে পারে। এই আবরণগুলিতে হীরার আবরণ অন্তর্ভুক্ত থাকতে পারে, অথবা তারা কোনও আবরণ ব্যবহার নাও করতে পারে (সাবস্ট্রেটের উপর নির্ভর করে)।
3) উচ্চ-চাপ ইমালসন বা মিস্ট কুল্যান্ট ব্যবহার করুন।
(5) টাইটানিয়াম অ্যালয় এবং উচ্চ-তাপমাত্রার অ্যালোয়ের জন্য ড্রিলিং কৌশল
গর্ত পৃষ্ঠের কাজ কঠোরকরণ পরবর্তী প্রক্রিয়ার উপর প্রভাব ফেলে। ভাল চিপ অপসারণ কর্মক্ষমতা অর্জনে অসুবিধা.
1) টাইটানিয়াম অ্যালয় প্রক্রিয়াকরণের জন্য খাঁজ আকার নির্বাচন করার সময়, তীক্ষ্ণ কাটিয়া প্রান্ত থাকা ভাল। নিকেল ভিত্তিক খাদ প্রক্রিয়াকরণের সময় একটি বলিষ্ঠ খাঁজ আকৃতি অত্যন্ত গুরুত্বপূর্ণ। যদি কাজ শক্ত করার সমস্যা দেখা দেয় তবে ফিড রেট বাড়ানোর চেষ্টা করুন।
2) 70 বার পর্যন্ত উচ্চ-চাপের কুল্যান্টের সাথে উন্নত কর্মক্ষমতা।
(6) শক্ত ইস্পাত জন্য তুরপুন কৌশল
একটি গ্রহণযোগ্য হাতিয়ার জীবন প্রাপ্ত.
1) তাপ কমাতে কাটার গতি কমিয়ে দিন। গ্রহণযোগ্য এবং সহজে নিঃসৃত চিপগুলি পেতে ফিডের হার সামঞ্জস্য করুন।
2) উচ্চ ঘনত্ব মিশ্র ইমালসন।


