


বাঁক পৃষ্ঠের মসৃণতা উন্নত কিভাবে
টার্নিং অপারেশনের নির্ভুল মেশিনিং পর্যায়ে, অপারেটরদের জন্য সবচেয়ে কম আকাঙ্খিত জিনিসটি হল দুর্বল পৃষ্ঠের মেশিনিং গুণমানের কারণে অংশগুলি স্ক্র্যাপ করা। কারখানাগুলিকে পৃষ্ঠের মসৃণতা উন্নত করতে এবং গ্রাহকের প্রয়োজনীয়তাগুলি পূরণ করতে অনেকগুলি বিষয় বিবেচনা করতে হবে। উপযুক্ত ব্লেড এবং কাটিং পরামিতি অপরিহার্য, কিন্তু পৃষ্ঠের মসৃণতা উন্নত করার জন্য একটি ব্যাপক পদ্ধতি অবলম্বন করাও এই ক্ষেত্রে।
1.
একটি ব্যাপক পদ্ধতি অবলম্বন
রুক্ষ মেশিনিং থেকে সূক্ষ্ম মেশিনিং পর্যন্ত সমস্ত পদক্ষেপ বিবেচনা করা গুরুত্বপূর্ণ, কারণ সেগুলি আন্তঃসম্পর্কিত, আন্তঃসম্পর্কিত এবং পরস্পর নির্ভরশীল। উদাহরণস্বরূপ, রুক্ষ মেশিনিং শুরু করার আগে, আপনাকে নির্ভুল যন্ত্র এবং আধা নির্ভুল যন্ত্রের জন্য মার্জিন ছেড়ে দেওয়ার কথা বিবেচনা করতে হবে।
উচ্চ-মানের সারফেস ফিনিস নিশ্চিত করার জন্য, অপারেটরদের রুক্ষ এবং আধা নির্ভুলতা মেশিনিং পর্যায়ে উপযুক্ত পরিমাণে উপাদান অপসারণ করতে হবে, যাতে নির্ভুলতা মেশিনিং ন্যূনতম বা ন্যূনতম ত্রুটির সাথে সম্পন্ন করা যায়। কোন সমস্যা খারাপ পৃষ্ঠ গুণমান হতে পারে.
রুক্ষ মেশিনিং ইউনিয়ন বেশিরভাগ ফাঁকা ভাতা প্রক্রিয়া করে, যাতে নির্ভুল মেশিনিং টুলে চাপ না থাকে। মোটামুটি মেশিনিং ভাতা যুক্তিসঙ্গতভাবে মেলে নির্ভুল মেশিনিং টুলের অকাল ক্ষতি প্রতিরোধ করে। অনেক কারখানাই রুক্ষ যন্ত্রের জন্য আরও আক্রমনাত্মক ফিড প্যারামিটার ব্যবহার করতে পছন্দ করে, যার ফলে অংশের দেয়ালে বড় burrs হতে পারে এবং এটি ভাঙ্গা কঠিন হয়ে পড়ে।
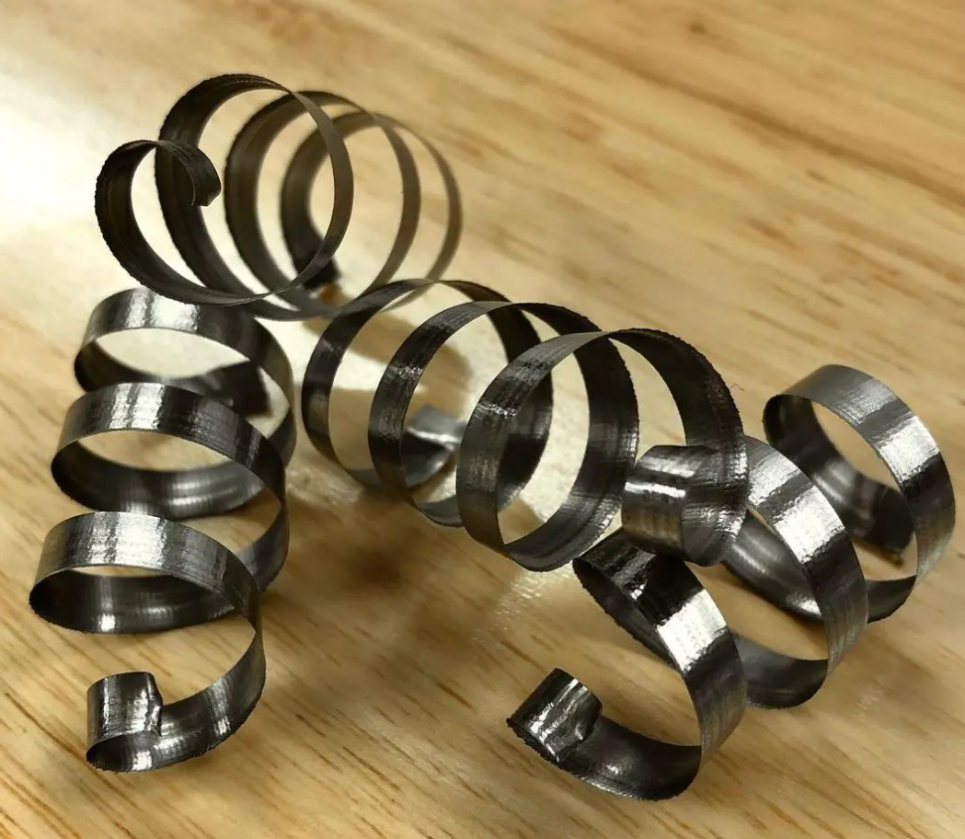
যদি এই burrs নির্ভুল মেশিনিং অপারেশন সময় অংশে পাওয়া যায়, তারা খুব কঠিন হতে পারে (চিপ তৈরির ফলে), একটি খুব ছোট ব্লেড জীবন নেতৃত্বে. রুক্ষ মেশিনিং সরঞ্জামগুলি খাঁজ এবং burrs অপসারণ করার জন্য প্রোগ্রাম করা উচিত, এবং স্পষ্টতা মেশিনিং পর্যায়ে একটি ভাল মেশিনযুক্ত পৃষ্ঠ প্রদান করা উচিত
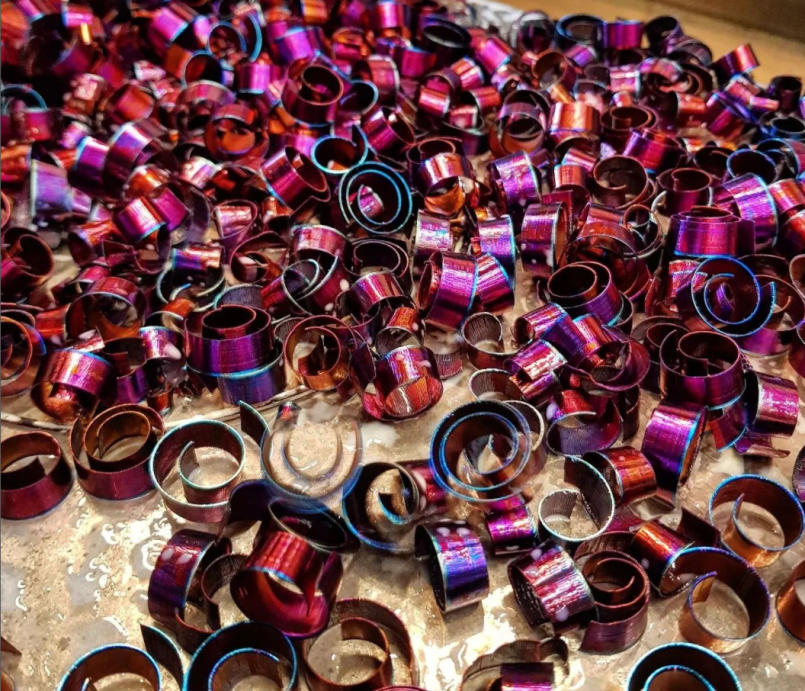
আপনি যদি একটি সাধারণভাবে অপারেটিং মেশিন টুল বা নরম ইস্পাত বাঁক প্রক্রিয়ার দিকে তাকান, তাহলে অপারেটরকে প্রয়োজনীয় পৃষ্ঠের ফিনিস অর্জনের জন্য প্রাথমিক পর্যায়ে পর্যাপ্ত সারফেস ফিনিস তৈরি করতে হবে। আপনি যদি শক্ত ইস্পাত উপাদানগুলি অধ্যয়ন করা শুরু করেন, তাপ চিকিত্সার আগে রুক্ষ রোলিংয়ের পৃষ্ঠের ফিনিস তাপ চিকিত্সার পরে চূড়ান্ত পৃষ্ঠের ফিনিসকে ব্যাপকভাবে প্রভাবিত করবে।
2.
উপযুক্ত ফিড এবং গতি চয়ন করুন
নির্ভুল যন্ত্রের সময়, আপনি উচ্চতর সারফেস ফিড রেট ব্যবহার করবেন, যার ফলে দ্রুত গতি হবে এবং ফিডের হার কম হবে। তাছাড়া, সাধারণভাবে বলতে গেলে, আপনার কাটিংয়ের গভীরতা ছোট হবে। কিন্তু সমানভাবে গুরুত্বপূর্ণ, আপনাকে নিশ্চিত করতে হবে যে ফিডের হার পছন্দসই পৃষ্ঠের ফিনিসের সাথে সামঞ্জস্যপূর্ণ। যদি ফিডের হার খুব ধীর হয়, তাহলে এটি ব্লেডের অত্যধিক ঘর্ষণ এবং অকাল পরিধানের কারণ হতে পারে, যার ফলে পৃষ্ঠের মসৃণতা দুর্বল হয়।
দ্রুত কাটিয়া গতি কিছুটা তাপমাত্রা বাড়াতে সাহায্য করে, যার ফলে পৃষ্ঠের ফিনিস ভালো হয়। এটি উপাদানটিকে টুলের উপরে বা পৃষ্ঠে আটকে যেতেও বাধা দেয়। রুক্ষ মেশিনিং অ্যাপ্লিকেশনের তুলনায়, অপারেটরের গতি কিছুটা বৃদ্ধি করা উচিত, তবে খুব বেশি নয়, অন্যথায় এটি বিপরীত প্রভাব ফেলবে। ব্লেডের পাশে চিপ জমা থাকলে, ফিড রেট বাড়াতে হবে।
রুক্ষ মেশিনিং অ্যাপ্লিকেশনের তুলনায়, অনেক ব্র্যান্ডের গতি কমানোর প্রবণতা রয়েছে, যা নির্ভুল মেশিনিং অপারেশনে একটি সাধারণ ত্রুটি। উচ্চ-মানের পৃষ্ঠ ফিনিস অর্জনের জন্য গতির উন্নতি করা প্রয়োজন।
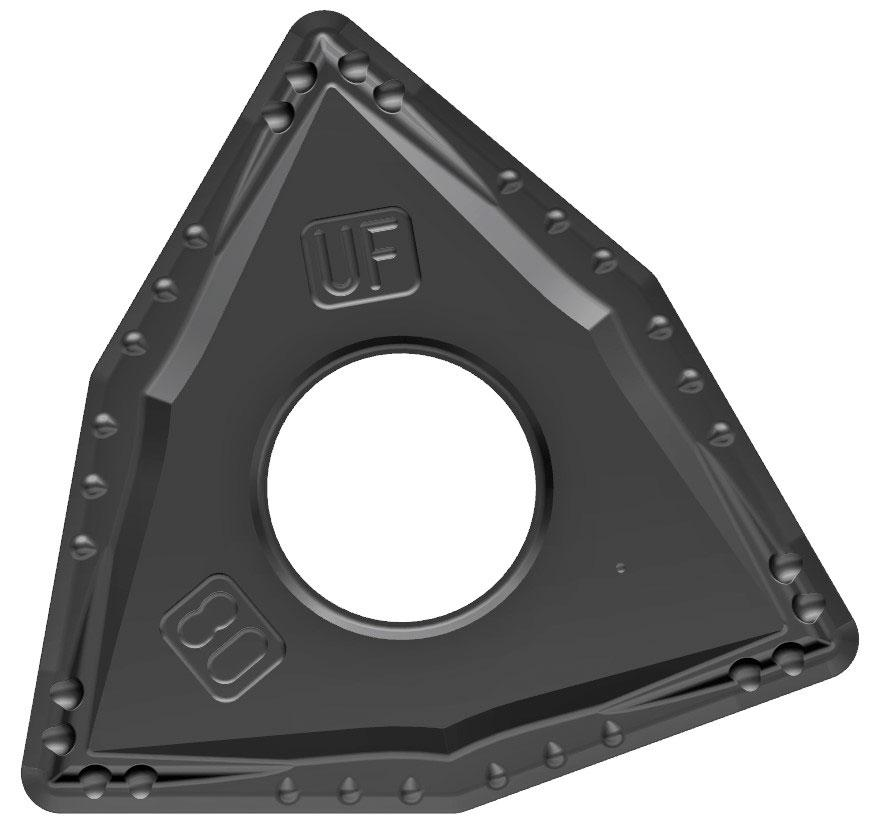
অত্যধিক মাত্রিক সহনশীলতা সহ একটি টুল হোল্ডার খাঁজ ব্লেড (যেমন ডব্লিউএনএমজি ব্লেড) এবং টুল হোল্ডার খাঁজের মধ্যে যোগাযোগের ক্ষেত্রকে কমিয়ে দেবে, যার ফলে টুল হোল্ডার খাঁজের নড়াচড়া হবে। এটি মাইক্রো কম্পন সৃষ্টি করতে পারে, যা পৃষ্ঠের মসৃণতার উপর নেতিবাচক প্রভাব ফেলে।
সঠিক কাটিয়া গভীরতা নির্ধারণ বাঁক প্রক্রিয়ার স্থায়িত্ব অবদান রাখবে। একটি খুব ছোট কাটিং গভীরতা টুল টিপ ব্যাসার্ধকে কম্পোনেন্টে রেডিয়ালিভাবে সমস্ত শক্তি প্রয়োগ করতে পারে, যা কম্পন সৃষ্টি করতে পারে এবং পৃষ্ঠের মসৃণতার উপর নেতিবাচক প্রভাব ফেলতে পারে।
অত্যধিক কাটিং গভীরতা ব্যবহার করার সুপারিশ না করাও গুরুত্বপূর্ণ, কারণ বেশিরভাগ উপকরণগুলি রুক্ষ এবং মধ্যবর্তী মেশিনিং পর্যায়ে সরানো উচিত। আপনি সাধারণত একটি হালকা কাটিয়া গভীরতা এবং একটি নিম্ন ফিড হার চান.
3.
কাটিং টুলের উপযুক্ত ব্র্যান্ড নির্বাচন করুন
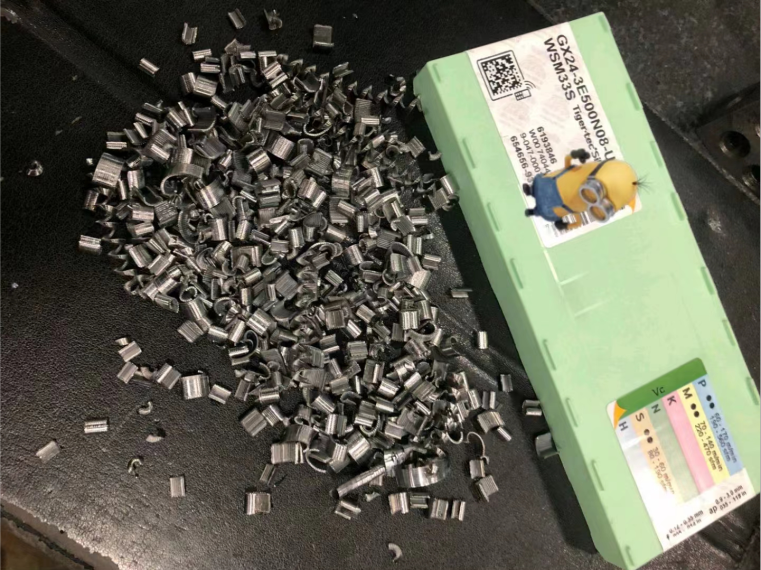
ব্র্যান্ডেড ব্লেড ব্যবহার করলে কাটিং ভালো ফলাফল পাওয়া যায়। অন্যদিকে, ব্লেড প্রস্তুতকারকদের সাথে নতুন অ্যাপ্লিকেশান নিয়ে আলোচনা করলে কোন ব্লেড টার্নিং অপারেশনে উচ্চ-মানের সারফেস ফিনিস তৈরি করবে তা নির্ধারণ করতে সাহায্য করতে পারে, এইভাবে উপযুক্ত ব্লেড নির্বাচন করে। প্রক্রিয়াকরণের অবস্থা এবং অংশের উপকরণগুলি নির্ধারণ করে যে কোন ধরণের ব্লেড উপযুক্ত, তবে কিছু সাধারণ বৈশিষ্ট্যগুলি স্পষ্টতা যন্ত্রের পর্যায়ে সুপারিশ করা যেতে পারে।
যতক্ষণ পর্যন্ত অংশের জ্যামিতিক আকৃতি অনুমতি দেয়, বৃহত্তর ব্যাসার্ধ সাধারণত নির্ভুল যন্ত্রের সময় পছন্দ করা হয়। একটি বৃহত্তর ব্যাসার্ধ উপাদানটিকে আরও কার্যকরভাবে সমতল করতে সাহায্য করে, প্রায় একটি ওয়াইপারের মতো। একটি বৃহত্তর টুল টিপ ব্যাসার্ধ ব্যবহার করে, আপনি একটি উচ্চতর পৃষ্ঠের গুণমান বজায় রেখে ফিডের হার সামান্য বৃদ্ধি করতে পারেন। যাইহোক, পাতলা-প্রাচীরযুক্ত অ্যাপ্লিকেশনগুলিতে, ছোট টুল টিপ রেডিআই রেডিয়াল কাটিং ফোর্সকে কমাতে পারে, যা স্কুইং এবং কম্পন হতে পারে, যার ফলে পৃষ্ঠের মসৃণতার উপর নেতিবাচক প্রভাব পড়ে।
ব্লেডের আকৃতি প্রাথমিক চিপ গঠন এবং পৃষ্ঠের মসৃণতার উপর উল্লেখযোগ্য প্রভাব ফেলে।
4.
যন্ত্রে ব্লেড পলিশ করার ভূমিকা
ব্র্যান্ডেড ব্লেড ব্যবহার করলে কাটিং ভালো ফলাফল পাওয়া যায়। অন্যদিকে, ব্লেড প্রস্তুতকারকদের সাথে নতুন অ্যাপ্লিকেশান নিয়ে আলোচনা করলে কোন ব্লেড টার্নিং অপারেশনে উচ্চ-মানের সারফেস ফিনিস তৈরি করবে তা নির্ধারণ করতে সাহায্য করতে পারে, এইভাবে উপযুক্ত ব্লেড নির্বাচন করে। প্রক্রিয়াকরণের অবস্থা এবং অংশের উপকরণগুলি নির্ধারণ করে যে কোন ধরণের ব্লেড উপযুক্ত, তবে কিছু সাধারণ বৈশিষ্ট্যগুলি স্পষ্টতা যন্ত্রের পর্যায়ে সুপারিশ করা যেতে পারে।
যতক্ষণ পর্যন্ত অংশের জ্যামিতিক আকৃতি অনুমতি দেয়, বৃহত্তর ব্যাসার্ধ সাধারণত নির্ভুল যন্ত্রের সময় পছন্দ করা হয়। একটি বৃহত্তর ব্যাসার্ধ উপাদানটিকে আরও কার্যকরভাবে সমতল করতে সাহায্য করে, প্রায় একটি ওয়াইপারের মতো। একটি বৃহত্তর টুল টিপ ব্যাসার্ধ ব্যবহার করে, আপনি একটি উচ্চতর পৃষ্ঠের গুণমান বজায় রেখে ফিডের হার সামান্য বৃদ্ধি করতে পারেন। যাইহোক, পাতলা-প্রাচীরযুক্ত অ্যাপ্লিকেশনগুলিতে, ছোট টুল টিপ রেডিআই রেডিয়াল কাটিং ফোর্সকে কমাতে পারে, যা স্কুইং এবং কম্পন হতে পারে, যার ফলে পৃষ্ঠের মসৃণতার উপর নেতিবাচক প্রভাব পড়ে।
ব্লেডের আকৃতি প্রাথমিক চিপ গঠন এবং পৃষ্ঠের মসৃণতার উপর উল্লেখযোগ্য প্রভাব ফেলে।
5.
উপযুক্ত চিপ ব্রেকিং খাঁজ চয়ন করুন
উপযুক্ত চিপ ব্রেকার নির্বাচন করাও একটি মূল বিষয়। যখন ব্লেড কাটতে অংশগ্রহণ করে, ব্লেডের উপরের পৃষ্ঠটি সরাসরি উপাদান প্রক্রিয়াকরণ এবং চিপ এলাকার সাথে সম্পর্কিত। অতএব, যদি আপনি একটি কম ফিড হারে একটি অগভীর কাটিং গভীরতা পান, তাহলে চিপ খাঁজ একটি উচ্চ ফিড হারে একটি গভীর কাটিং গভীরতা প্রাপ্ত করার থেকে ভিন্ন প্রদর্শিত হবে। উপাদানটির জন্য আপনাকে একটি উপযুক্ত চিপ ব্রেকিং খাঁজ বেছে নিতে হবে, কারণ একটি সামঞ্জস্যপূর্ণ এবং ভাল পৃষ্ঠ ফিনিস বজায় রাখার জন্য চিপ ব্রেকিং অত্যন্ত গুরুত্বপূর্ণ, বিশেষ করে একাধিক অংশে।
6.
লেপ যত পাতলা হবে তত ভালো
এই প্রক্রিয়ার একটি উপেক্ষিত দিক হল কীভাবে ব্লেডের গ্রেড পৃষ্ঠের মসৃণতাকে প্রভাবিত করে, বিশেষ করে যখন এটি আবরণের সাথে সম্পর্কিত।
যখন এটি শারীরিক বাষ্প জমা (PVD) এবং রাসায়নিক বাষ্প জমা (CVD) আবরণ আসে, CVD আবরণ প্রায়ই PVD আবরণ থেকে অনেক ঘন হয়। পাতলা আবরণগুলির তুলনায়, ঘন আবরণগুলি উচ্চ-মানের পৃষ্ঠের ফিনিস তৈরিতে আরও বেশি চ্যালেঞ্জের মুখোমুখি হয় এবং এটি সর্বদা হয়। আবরণের আনুগত্যের কারণে, PVD CVD আবরণের চেয়ে ভাল পৃষ্ঠের মসৃণতা তৈরি করে। PVD ব্লেডের সমস্ত পৃষ্ঠে একটি সম্পূর্ণ আবরণ থাকে, যখন রাসায়নিক বাষ্প জমার ফলে মাইক্রো জ্যামিতির আবরণ কমে যায়, যার ফলে মাইক্রো জ্যামিতির আকৃতি পরিবর্তন হয়।
7.
কিভাবে চিপ নিয়ন্ত্রণ করতে হয়
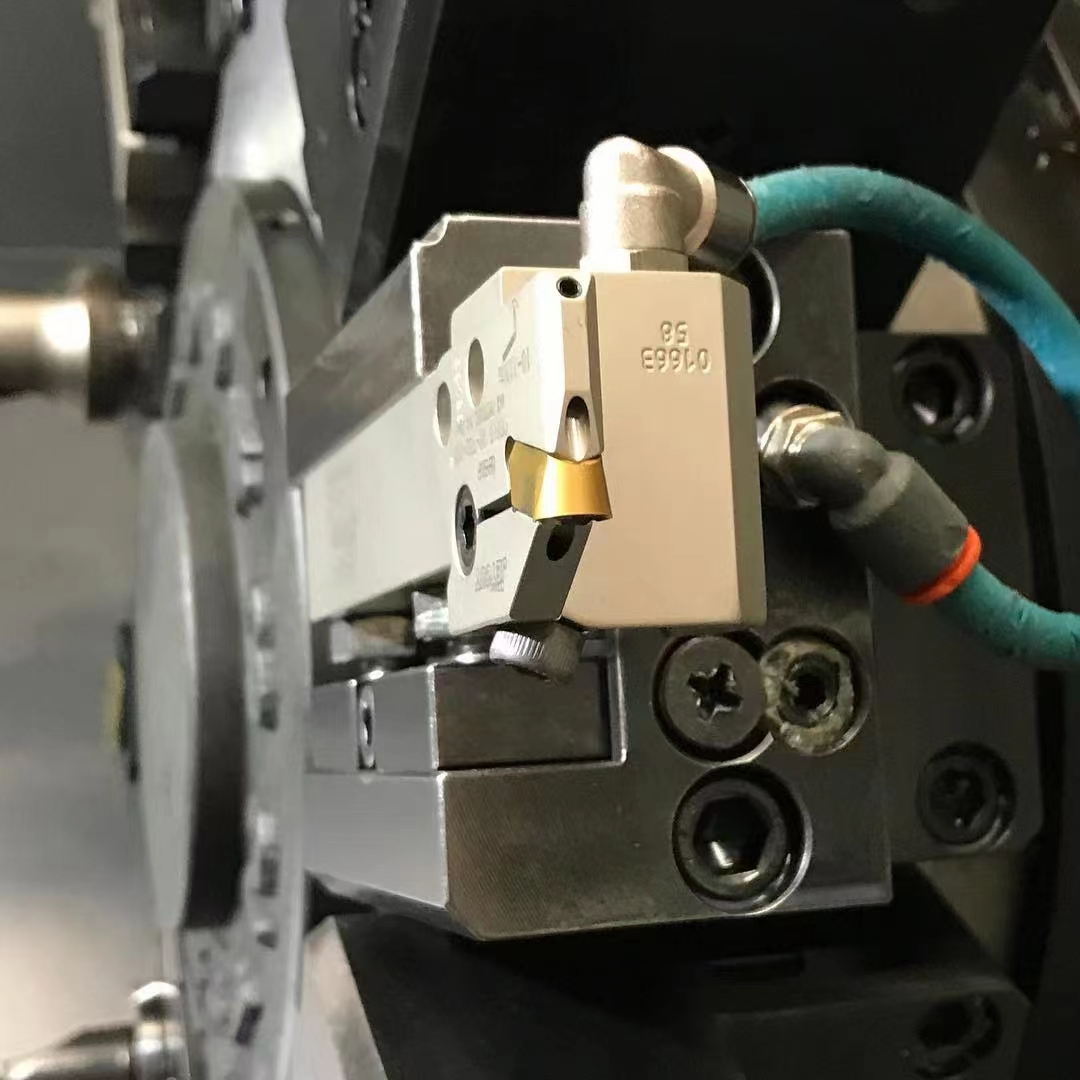
বেশিরভাগ টার্নিং অপারেশনের জন্য, উচ্চ-চাপের কুল্যান্টকে সরাসরি কাটিয়া প্রান্তের সাথে সারিবদ্ধ করার পরামর্শ দেওয়া হয়। এটি কাটিয়া এলাকা থেকে চিপ অপসারণ করতে সাহায্য করে। উচ্চ-মানের মসৃণতা বজায় রাখার জন্য চিপ নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। চিপগুলি অপসারণ করা টুলটিকে আবার চিপগুলি স্পর্শ করা থেকে আটকাতে পারে, যা টুলটির কাটিয়া প্রান্তকে ক্ষতিগ্রস্ত করতে পারে। এটি চিপগুলিকে টুলের চারপাশে কুঁচকানো এবং ওয়ার্কপিসের পৃষ্ঠে সরানো থেকেও বাধা দিতে পারে, যা পলিশিংয়ে স্ক্র্যাচ বা ত্রুটির কারণ হতে পারে।
"কুলিং ফ্লুইড যন্ত্রাংশ এবং সরঞ্জামগুলির শীতলতা বজায় রাখতে সাহায্য করে, তাই আপনি দ্রুত গতিতে কাটতে পারেন৷ যদি সরঞ্জামগুলি উচ্চ-চাপের কুলিং ব্যবহার করতে না পারে, তবে প্রচলিত বা অভ্যন্তরীণ শীতল পদ্ধতিগুলিও সেরা পছন্দ।"
সমস্ত অ্যাপ্লিকেশনের জন্য শীতল তরল সুপারিশ করা হয় না। শক্ত হয়ে যাওয়া উপাদানগুলিকে বাঁকানোর জন্য - HRC50-এর বেশি যে কোনও উপাদানের সিরামিক টুল কুল্যান্ট ব্যবহার করা এড়ানো উচিত কারণ এতে টুলটিকে তাপ শক করার প্রবণতা রয়েছে, যার ফলে টুল ফ্র্যাকচার হতে পারে। যাইহোক, যদি উপাদানটি নরম দিকে থাকে তবে সিরামিক ব্লেডগুলি কুল্যান্টের জন্য ব্যবহার করা যেতে পারে।
চিপ নিয়ন্ত্রণ অপরিহার্য কারণ এই প্রক্রিয়ায়, আমাদের চিপ থেকে তাপ নষ্ট করতে হবে। কিন্তু আপনি এখনও একটি যথেষ্ট বড় কাটিয়া এলাকা প্রয়োজন। যদি কাটার ক্ষেত্রটি হ্রাস করা হয়, তাহলে কাটা স্থান থেকে দূরে নেওয়া তাপের ভর হ্রাস পাবে এবং আপনি ব্লেডে রাসায়নিক পরিধান, পার্শ্ব পরিধান এবং পিট পরিধানের প্রভাব দেখতে শুরু করবেন। আপনি যখন পৃষ্ঠের মসৃণতা বিবেচনা করেন, চিপ নিয়ন্ত্রণ সত্যিই একটি চ্যালেঞ্জ হয়ে ওঠে। সেজন্য আপনাকে অবশ্যই সঠিক জ্যামিতিক আকৃতি বেছে নিতে হবে এবং প্রদত্ত অ্যাপ্লিকেশনের জন্য উপযুক্ত কাটিংয়ের পরামিতি বজায় রাখতে হবে।
8.
অনমনীয়তাও খুব গুরুত্বপূর্ণ
অনেক লোক একমত যে টুল ধারক এবং ফিক্সচার উচ্চ-মানের পৃষ্ঠ ফিনিস অর্জনে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। ফিক্সচারটি যথেষ্ট শক্ত না হলে, এটি কম্পন সৃষ্টি করতে পারে, যা মসৃণতাকে প্রভাবিত করতে পারে। এটি নিশ্চিত করাও সমানভাবে গুরুত্বপূর্ণ যে ব্লেড ক্ল্যাম্পের অনমনীয়তা বজায় রাখতে সাহায্য করার জন্য সম্ভাব্য ওভারহ্যাং সবচেয়ে কম। ওয়ার্কপিস এবং কাটার সরঞ্জামগুলি পর্যাপ্তভাবে সমর্থিত হওয়া উচিত যাতে নির্ভুল যন্ত্র প্রক্রিয়ার সময় কোনও কম্পন না হয়।
একটি জিনিস যা অনেক লোক অগত্যা ভাবে না যে এই ব্লেডটি ছুরি ধারকের উপর কীভাবে স্থাপন করা হয়। ছুরি ক্লিপের নকশা একটি গুরুত্বপূর্ণ ভূমিকা পালন করতে পারে। একটি অত্যধিক খোলা ছুরি ক্ল্যাম্প খাঁজ ব্লেড এবং ছুরি ক্ল্যাম্প গ্রুভের (যেমন ডাব্লুএনএমজি ব্লেড) মধ্যে যোগাযোগের ক্ষেত্রকে কমিয়ে দেবে, যার ফলে ছুরি ক্ল্যাম্পের খাঁজে গতি আনবে। এটি মাইক্রো কম্পন সৃষ্টি করতে পারে এবং পৃষ্ঠের মসৃণতার উপর নেতিবাচক প্রভাব ফেলতে পারে।
কাটিং টুলের আন্দোলনও অংশগুলির মাত্রিক সহনশীলতা বজায় রাখা কঠিন করে তোলে। টুল ধারকটি ফলকের মাত্রিক সহনশীলতার সাথে মেলে এবং ভাল অবস্থায় বজায় রাখা উচিত। কোন পরিধান বা বিকৃতি হওয়া উচিত নয়, এমনকি সামান্য আন্দোলনের বিরূপ পরিণতি হতে পারে।
9.
ভাল প্রক্রিয়াকরণ পদ্ধতি অনুযায়ী ব্যবহার করুন
একটি ভাল পৃষ্ঠ ফিনিস অর্জনের সর্বোত্তম উপায় হল ব্লেড প্রস্তুতকারকের সাথে শুরু করা এবং তাদের সুপারিশগুলি গ্রহণ করা, যা একটি ভাল শুরু হবে। আমরা ট্রায়াল কাটিংয়ের সময় সামঞ্জস্য করতে পারি, তবে এই পরামর্শগুলি শুধুমাত্র অভিজ্ঞ অপারেটরদের জন্য উপযুক্ত, তাই দৈনন্দিন জীবনে আরও পেশাদার জ্ঞান সংগ্রহ করা গুরুত্বপূর্ণ।
নির্ভুল যন্ত্রের জন্য একটি ইতিবাচক রেক কোণ সহ একটি ফলক নির্বাচন করা পছন্দসই। সামনের কোণটি উপাদানটি কাটার জন্য একটি ধারালো ফলক তৈরি করতে সহায়তা করে। রুক্ষ মেশিনিং পর্যায়ে, এটি একটি নেতিবাচক রেক কোণ ব্যবহার করার সুপারিশ করা হয় কারণ এটি আরও উপাদান অপসারণের জন্য কাটিয়া প্রান্তের পিছনে আরও বল প্রয়োগ করবে, যা নির্ভুলতা মেশিনিং পর্যায়ের জন্য একটি ভাল সূচনা বিন্দু প্রদান করবে।
এখানে বিবেচনা করার আরেকটি বিষয় হল দিকনির্দেশক শক্তি। চূড়ান্ত পর্যায়ে, আপনার অংশের অক্ষীয় দিক বরাবর যতটা সম্ভব বল প্রয়োগ করা উচিত, কারণ এটি আপনাকে আপনার প্রয়োজনীয় স্থিতিশীলতা দেবে। 0 ডিগ্রির কাছাকাছি একটি এন্ট্রি কোণ সহ একটি ব্লেড নির্বাচন করা আপনাকে অক্ষ বরাবর আরও বেশি শক্তি অর্জন করতে দেয়, তবে উচ্চ-মানের পৃষ্ঠের সমাপ্তি অর্জনের জন্য আপনাকে ব্লেডের পিছনের ছাড়পত্রও বাড়াতে হবে।
স্পর্শক বল মেশিনিং প্রক্রিয়ার একটি গুরুত্বপূর্ণ ফ্যাক্টর। স্পর্শক বল, যা অক্ষীয় বল এবং রেডিয়াল বলের সংমিশ্রণ, বাঁক চলাকালীন একটি ধ্রুবক হিসাবে গণ্য করা যেতে পারে। যদি অপারেশনটি অক্ষীয় শক্তি বৃদ্ধি করে, তবে তারা রেডিয়াল ফোর্সের প্রভাব কমিয়ে দেবে, যা তাদের আরও ভাল সহনশীলতা বজায় রাখতে এবং মাইক্রো কম্পন কমাতে দেয়, কারণ এটি প্রাকৃতিক অস্থিরতা হ্রাস করে। প্রক্রিয়ার রুক্ষ এবং আধা নির্ভুলতা মেশিনিং পর্যায়ে, এটি অগত্যা বিবেচনা করার একটি ফ্যাক্টর নয়।
অবশেষে, এটি লক্ষ্য করা গুরুত্বপূর্ণ যে টুল কাটার দিকটিও গুরুত্বপূর্ণ। আপনাকে নিশ্চিত করতে হবে যে অপারেটিং ফোর্সটি অংশের ভালভাবে সমর্থিত অংশের দিকে নির্দেশিত হয়েছে। সমর্থন ফ্রেম থেকে দূরে প্রক্রিয়াকরণ কম্পন সৃষ্টি করতে পারে, যা টুলের জীবনকেও প্রভাবিত করতে পারে এবং আপনার পৃষ্ঠের মসৃণতা অবশ্যই প্রভাবিত হবে।


