আপনি কি এই সমস্ত ধীর তারের প্রক্রিয়াকরণ কৌশল বোঝেন?
কোরলেস কাটিং, চিপ ফ্রি কাটিং নামেও পরিচিত, এটি একটি প্রক্রিয়াকরণ পদ্ধতি যেখানে ইলেক্ট্রোড তারটি খুব ছোট আকারের প্রক্রিয়াকরণের সময় কোনো বর্জ্য পদার্থ তৈরি না করেই মেশিনিং আকৃতির মধ্যে একটি ঘন গতিপথ অনুসরণ করে। চিপ ফ্রি মেশিনিং এর দুটি পদ্ধতি আছে, সর্পিল পথ এবং সমান্তরাল পথ, যা নিচের চিত্রে দেখানো হয়েছে। একটি কোর ছাড়া কাটা যখন, প্রধান কাটিয়া টুল সমগ্র আকৃতি মুছে ফেলা এবং প্রক্রিয়াকরণ ছাঁটাই জন্য একটি উপযুক্ত মার্জিন ছেড়ে.
কোরলেস প্রসেসিং পদ্ধতি ব্যবহার না করা হলে, প্রধান কাটিং খুব ছোট বর্জ্য তৈরি করবে, যা নীচের অগ্রভাগে পড়া সহজ। প্রথমত, বর্জ্য বাছাই করা কঠিন, এবং দ্বিতীয়ত, অক্ষটি সরানোর সময় নীচের অগ্রভাগের ক্ষতি করা সহজ, এবং এমনকি ওয়ার্কপিসটি অবস্থান পরিবর্তন করতে পারে, যার ফলে স্ক্র্যাপ হয়। কোরলেস কাটিং ব্যবহার করার উদ্দেশ্য বেশিরভাগই ছোট গর্তের প্রক্রিয়াকরণের জন্য, এবং কিছু লোক মানবহীন মেশিনের উদ্দেশ্য অর্জনের জন্য কোরলেস কাটিং ব্যবহার করে। উভয় 2D/3D পাথ কোরলেস কাটিং ব্যবহার করতে পারে।
02 পুরুষ এবং মহিলা উভয় ছাঁচ একসাথে বেরিয়ে আসে
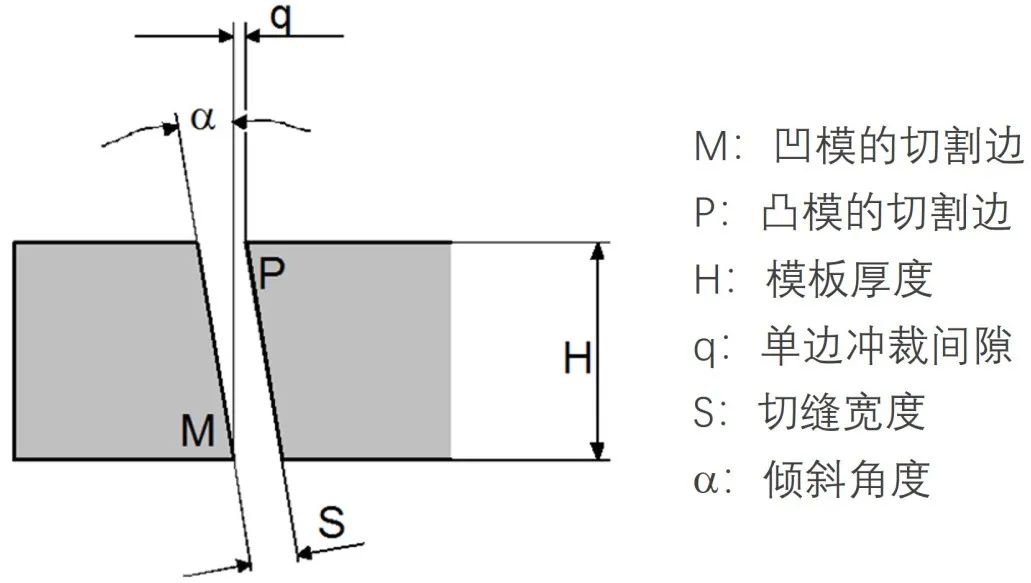
পাঞ্চিং ডাই এবং কাটিং ডাইয়ের তারের কাটার প্রক্রিয়াকরণের জন্য, যদি নন-টেপারড কাটিং ব্যবহার করা হয়, তাহলে কাটার সিমের প্রস্থ সাধারণত পাঞ্চিং গ্যাপের চেয়ে বেশি হয়। তাই উত্তল ডাই (পুরুষ) এবং অবতল ডাই (মহিলা) আলাদাভাবে কাটার জন্য দুটি উপকরণ প্রস্তুত করতে হবে। যদি আমরা টেমপ্লেটের জন্য একটি উপযুক্ত কোণ ডিজাইন করি এবং টেপার মেশিনিংয়ের জন্য তারের কাটা ব্যবহার করি, আমরা একটি একক টেমপ্লেটে উত্তল এবং অবতল ছাঁচ উভয় প্রক্রিয়া করতে পারি, যা উত্পাদন দক্ষতাকে ব্যাপকভাবে উন্নত করতে পারে এবং উপাদান খরচ কমাতে পারে।
পাঞ্চিং গ্যাপ মান পণ্য উপাদান বেধ উপর ভিত্তি করে প্রাপ্ত করা যেতে পারে, এবং কাটিয়া ফাঁক প্রস্থ ইলেক্ট্রোড তারের ব্যাস এবং একতরফা স্রাব ফাঁক উপর ভিত্তি করে গণনা করা যেতে পারে। টেমপ্লেটের পুরুত্বও জানা যায়। এই ডেটা দিয়ে, তারের কাটার জন্য প্রয়োজনীয় কাটিং কোণ গণনা করা যেতে পারে। দেখানো হয়েছে, কোণ গণনার সূত্র হল: a=arctg [(Sq)/H]
03 সঙ্গমের অংশগুলির প্রক্রিয়াকরণ
সঙ্গমের অংশগুলির প্রক্রিয়াকরণ নির্ভর করে সঠিক ইলেক্ট্রোড তারের অফসেট নির্বাচন, উপযুক্ত মিলন ক্লিয়ারেন্স এবং তীক্ষ্ণ কোণগুলি পরিষ্কার করার উপর। মিলনের অংশগুলি প্রক্রিয়াকরণের পদক্ষেপগুলি হল:
1) উত্তল ছাঁচ প্রক্রিয়াকরণ. স্ট্যান্ডার্ড প্যারামিটার ব্যবহার করে একটি 10মিমি x 10মিমি পাঞ্চ কাটুন এবং মাত্রা পরিমাপ করুন। যদি ব্যবহৃত ইলেক্ট্রোড তারের অফসেট হয় 0.223, 0.164, 134, 0.129, এবং পরিমাপ করা আকার 10.004mm হয়, তাহলে দেখা যাবে যে আকারটি একটিতে 0.002mm বড় পক্ষ
2) অফসেট সামঞ্জস্য করুন। প্রকৃত প্রোট্রুশনের আকার 0 হওয়ার কারণে।{3}}0একদিকে 2 মিমি বড়, ইলেক্ট্রোড তারের অফসেটটি 0.221, 0-এ সামঞ্জস্য করা উচিত .162, 0.132, 0.127।
3) মেশিনিং ডাই এর অফসেট গণনা করুন। স্ট্যান্ডার্ড অবতল এবং উত্তল ছাঁচের ইলেক্ট্রোড তারের অফসেট একই। কিন্তু অবতল ছাঁচকে এক পাশের ফিটের ছাড়পত্র বিয়োগ করতে হবে। ধীরগতির তারের প্রক্রিয়াকরণের জন্য, আঁটসাঁট ফিটিংয়ের জন্য ফাঁক সাধারণত হয় 0৷{3}}0একদিকে 2 মিমি, এবং মসৃণ ফিটিংয়ের জন্য ফাঁক হল 0৷{9} }0একদিকে 5 মিমি। উদাহরণস্বরূপ, যদি ক্লিয়ারেন্স 0.005 মিমি হয়, কাটিং ডাই এর ইলেক্ট্রোড তার অফসেট 0.216, 0.157, 0.127, 0.122।
4) উত্তল ছাঁচকে অবতল ছাঁচে ফিট করতে সহযোগিতা করুন এবং নিশ্চিত করুন যে ফিট করার সময় ওয়ার্কপিসটি উল্লম্বভাবে স্থাপন করা হয়েছে। একদিকে 0.005 মিমি ক্লিয়ারেন্স প্রক্রিয়া করার জন্য ধীর তারের কাটা ব্যবহার করলে একটি মসৃণ ফিট হবে।
04 লিনিয়ার কাটিং
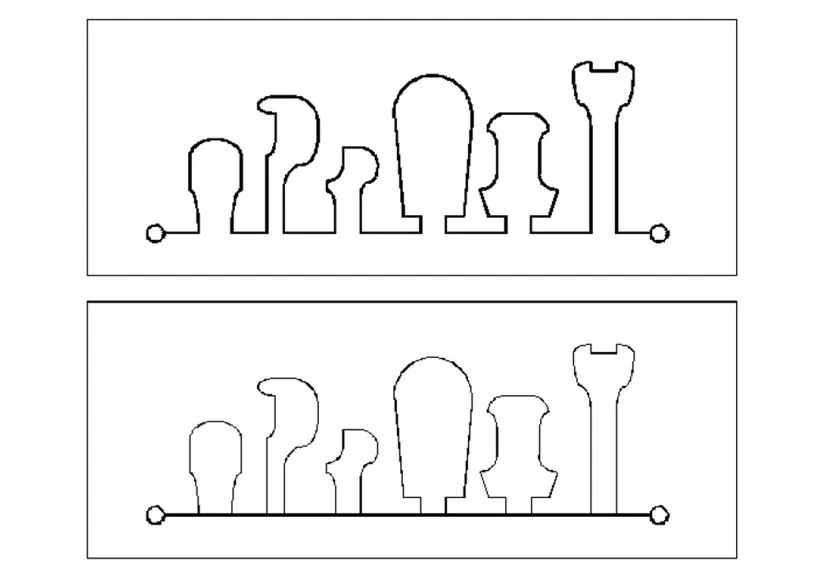
নলাকার উত্তল ছাঁচগুলির একটি সিরিজ প্রক্রিয়া করার জন্য যখন তারের কাটা ব্যবহার করার প্রয়োজন হয়, তখন প্রোগ্রামিংয়ের সময়, এই উত্তল ছাঁচের আকারগুলি একটি টেমপ্লেটে ডিজাইন করা হয় এবং একে অপরের সাথে সংযুক্ত থাকে। অবশেষে, তারা রৈখিকভাবে কাটা এবং পৃথক করা হয়, নিম্নলিখিত চিত্রে দেখানো হয়েছে। এই প্রক্রিয়াটি ছোট প্রোট্রুশনের দীর্ঘমেয়াদী ক্রমাগত কাটার জন্য বিশেষভাবে উপযুক্ত। এই প্রক্রিয়াটির ব্যবহারের জন্য একটি যুক্তিসঙ্গত ব্যবস্থা প্রয়োজন, যা উপকরণ সংরক্ষণের লক্ষ্য অর্জন করতে পারে এবং বিকৃতি কাটা এড়াতে পারে।
05 কম্পোজিট কাটিং
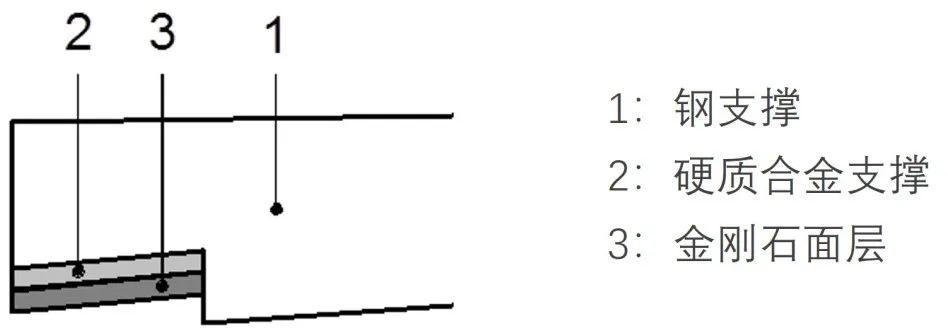
যৌগিক কাটিং হল বিভিন্ন উপকরণের সমন্বয়ে গঠিত ওয়ার্কপিসগুলির একযোগে কাটা। যৌগিক কাটিং প্রধানত পাঞ্চিং ডাইসের বিভিন্ন উপাদানের সংমিশ্রণ কাটাতে, পাঞ্চিং এবং শিয়ারিং ডাইয়ের বিভিন্ন উপাদানের সংমিশ্রণ কাটাতে এবং বাঁক নেওয়ার সরঞ্জামগুলির সাথে যৌগিক উপকরণ কাটার জন্য ব্যবহৃত হয়, যেমনটি নীচের চিত্রে দেখানো হয়েছে। এই ধরনের কাটার জন্য, কাটার স্থায়িত্ব একটি সমস্যা, এবং প্রক্রিয়ার পরামিতিগুলি নির্বাচন করার সময়, ভিত্তি হিসাবে অংশগুলি কাটাতে সবচেয়ে ঘন বা সবচেয়ে কঠিন সহ উপকরণগুলি নির্বাচন করা বিবেচনা করা যেতে পারে।
06 স্ট্যাকিং কাটিং
স্ট্যাকিং কাটিং বলতে বোঝায় একই আকৃতি এবং উপাদানের নির্দিষ্ট সংখ্যক ওয়ার্কপিসকে এক সাথে যন্ত্রাংশের স্ট্যাকিংয়ের মাধ্যমে কাটা, যেমনটি নিম্নলিখিত চিত্রে দেখানো হয়েছে। এই প্রক্রিয়াটি পাতলা প্লেটের অংশ কাটার জন্য ব্যবহৃত হয় এবং এককালীন বড় বেধ কাটার সামগ্রিক দক্ষতা একক টুকরো পাতলা প্লেট কাটার তুলনায় অনেক বেশি। বিভিন্ন অংশের মধ্যে পরিবাহিতা নিশ্চিত করে একটি সম্পূর্ণ ব্লক তৈরি করতে স্ক্রু বা পরিবাহী আঠালো দিয়ে পাতলা প্লেটটি একসাথে ঠিক করুন। উপরন্তু, স্ট্যাকিং এর পুরুত্ব খুব পুরু হওয়া উচিত নয়, বিশেষত 150 মিমি অতিক্রম করা উচিত নয়, অন্যথায় এটি স্ট্যাক করা অংশগুলির সামঞ্জস্যের মেশিনিং নির্ভুলতাকে প্রভাবিত করবে।