


CNC lathes জন্য সঠিক টুল প্রান্তিককরণ পদ্ধতি!
এই নিবন্ধটি একটি খুব ব্যবহারিক এক. প্রথমত, এটি সিএনসি ল্যাথগুলিতে সাধারণত ব্যবহৃত নীতি এবং টুল সারিবদ্ধকরণ পদ্ধতি প্রবর্তন করে; এরপর, হুয়াজং সেঞ্চুরি স্টার সিএনসি টার্নিং সিস্টেমের জন্য চারটি ম্যানুয়াল ট্রায়াল কাটিং এবং টুল অ্যালাইনমেন্ট পদ্ধতি চালু করা হয়েছিল; এর টুল সারিবদ্ধকরণের সঠিকতা উন্নত করার জন্য, একটি প্রোগ্রাম দ্বারা নিয়ন্ত্রিত একটি স্বয়ংক্রিয় ট্রায়াল কাটিং পদ্ধতি "স্বয়ংক্রিয় ট্রায়াল কাটিং → পরিমাপ → ত্রুটি ক্ষতিপূরণ" ধারণার উপর ভিত্তি করে ডিজাইন করা হয়েছিল এবং চারটি সুনির্দিষ্ট টুল প্রান্তিককরণ পদ্ধতি সংক্ষিপ্ত করা হয়েছিল এবং প্রবর্তন করা হয়েছিল।
সিএনসি লেদ ট্রায়াল কাটার নীতি এবং টুল প্রান্তিককরণ পদ্ধতি
CNC lathes এর টুল সারিবদ্ধকরণ নীতির একটি গভীর উপলব্ধি অপারেটরদের জন্য একটি স্পষ্ট টুল সারিবদ্ধ মানসিকতা বজায় রাখার জন্য, মাস্টার টুল সারিবদ্ধকরণ অপারেশনগুলি দক্ষতার সাথে, এবং নতুন টুল প্রান্তিককরণ পদ্ধতি প্রস্তাব করার জন্য নির্দেশক তাত্পর্য। টুল অ্যালাইনমেন্টের সারমর্ম হল ওয়ার্কপিস কোঅর্ডিনেট সিস্টেমের প্রোগ্রাম উৎপত্তির অবস্থান নির্ধারণ করা যা একটি অনন্য মেশিন সমন্বয় সিস্টেমে প্রোগ্রামিংয়ের সাথে পরিবর্তিত হয়। টুল অ্যালাইনমেন্টের প্রধান কাজ হল রেফারেন্স টুল প্রোগ্রামের স্টার্টিং পয়েন্টের মেশিন টুল কোঅর্ডিনেট প্রাপ্ত করা এবং রেফারেন্স টুলের সাপেক্ষে নন রেফারেন্স টুলের টুল অফসেট নির্ধারণ করা।
এই নিবন্ধটি টুল সারিবদ্ধকরণের জন্য ট্রায়াল কাটিং পদ্ধতির নীতি এবং ধারণা ব্যাখ্যা করার জন্য নিম্নলিখিত চুক্তি করে: Huazhong Century Star টিচিং টাইপ টার্নিং সিস্টেম HNC-21T (অ্যাপ্লিকেশন সফ্টওয়্যার সংস্করণ নম্বর 5.30); প্রোগ্রামের উত্স হিসাবে ওয়ার্কপিসের ডান প্রান্তের মুখের কেন্দ্রে G92 কমান্ড ব্যবহার করে ওয়ার্কপিস কোঅর্ডিনেট সিস্টেম সেট করুন; ব্যাস প্রোগ্রামিং, প্রোগ্রামের শুরু বিন্দু H এর ওয়ার্কপিস স্থানাঙ্কগুলি হল (100, 50); টুল ধারকটিতে চারটি ছুরি ইনস্টল করা আছে: প্রথম ছুরিটি একটি 90 ডিগ্রি বাইরের বৃত্তের রুক্ষ টার্নিং ছুরি, দ্বিতীয় রেফারেন্স ছুরিটি একটি 90 ডিগ্রি বাইরের বৃত্তের ফাইন টার্নিং ছুরি, তৃতীয় ছুরিটি একটি কাটিয়া ছুরি এবং চতুর্থ ছুরিটি একটি 60 ডিগ্রী ত্রিভুজাকার থ্রেড ছুরি (টেক্সট জুড়ে উদ্ধৃত সমস্ত উদাহরণ একই)।
চিত্র 1-এ দেখানো হিসাবে, রেফারেন্স টুলটি "ওয়ার্কপিসের বাইরের বৃত্ত এবং শেষ মুখটি ম্যানুয়ালি কাটা, CRT-তে প্রদর্শিত ট্রায়াল কাটিং পয়েন্ট A-এর X এবং Z মেশিন স্থানাঙ্কগুলি রেকর্ড করে, তারপর পুশ আউট করার ধারণা অনুসারে সারিবদ্ধ করা হয়েছে। প্রোগ্রামের উৎপত্তি O এর মেশিন স্থানাঙ্ক, এবং অবশেষে প্রোগ্রামের উৎপত্তি H এর মেশিন স্থানাঙ্কগুলিকে পুশ করে। বিন্দু A এবং পয়েন্ট O এর মেশিন টুল স্থানাঙ্কের মধ্যে সম্পর্ক অনুসারে: XO=XA - Φ d. ZO=ZA, প্রোগ্রামের উৎপত্তি O-এর মেশিন স্থানাঙ্ক বের করা যেতে পারে। O বিন্দু (100,50) এর সাথে H এর ওয়ার্কপিস স্থানাঙ্কের উপর ভিত্তি করে, H বিন্দুর মেশিন টুল স্থানাঙ্কগুলি অবশেষে নিম্নরূপ উদ্ভূত হয়: XH=100- Φ d। ZH=ZA+50। এইভাবে প্রতিষ্ঠিত ওয়ার্কপিস কোঅর্ডিনেট সিস্টেমটি রেফারেন্স টুল টিপের অবস্থানের উপর ভিত্তি করে।
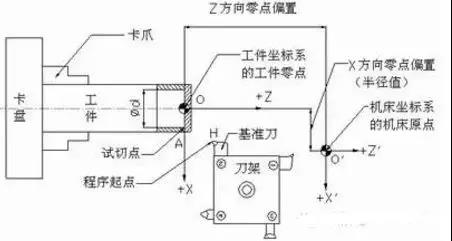
চিত্র 1 ম্যানুয়াল ট্রায়াল কাটিং এবং টুল সারিবদ্ধকরণের পরিকল্পিত চিত্র
চিত্র 2-এ দেখানো হয়েছে, X এবং Z দিকনির্দেশে প্রতিটি টুল হোল্ডারের বিভিন্ন এক্সটেনশন এবং অবস্থানের কারণে, যখন নন-রেফারেন্স টুলটি মেশিনিং পজিশনে ঘোরানো হয়, তখন টুল টিপ পজিশন B পয়েন্ট A-এর সাপেক্ষে অফসেট হয় এবং পূর্বে প্রতিষ্ঠিত ওয়ার্কপিস সমন্বয় ব্যবস্থা আর প্রযোজ্য নয়। উপরন্তু, প্রতিটি টুল ব্যবহারের সময় পরিধানের বিভিন্ন মাত্রাও অনুভব করবে, তাই টুল অফসেট এবং প্রতিটি টুলের পরিধানের মান ক্ষতিপূরণ দিতে হবে। প্রতিটি টুলের অফসেট পাওয়ার মূল নীতি হল যে প্রতিটি টুল ওয়ার্কপিসে একটি নির্দিষ্ট রেফারেন্স পয়েন্টের সাথে সারিবদ্ধ থাকে (যেমন চিত্র 1 এ পয়েন্ট A বা পয়েন্ট O)। সিআরটি-তে প্রদর্শিত বিভিন্ন মেশিন স্থানাঙ্কের কারণে, সেই সময়ে নন-রেফারেন্স টুলের মেশিন স্থানাঙ্কগুলি ম্যানুয়ালি গণনা করা হয় বা রেফারেন্স টুলের মেশিন স্থানাঙ্ক থেকে একই পয়েন্টে সিস্টেম সফ্টওয়্যার গণনার মাধ্যমে প্রতিটি নন-এর টুল অফসেট পাওয়ার জন্য বিয়োগ করা হয়। রেফারেন্স টুল।
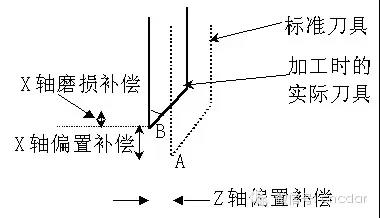
চিত্র 2 টুল পক্ষপাত এবং ক্ষতিপূরণ পরিধান
বিভিন্ন কারণের কারণে, ম্যানুয়াল ট্রায়াল কাটিয়া টুল সারিবদ্ধকরণের নির্ভুলতা খুব সীমিত, এবং টুল সারিবদ্ধকরণের এই পর্যায়টিকে রুক্ষ টুল প্রান্তিককরণ হিসাবে উল্লেখ করা হয়। আরও সঠিক ফলাফল পেতে, চিত্র 3-এ দেখানো হয়েছে, প্রক্রিয়াকরণের আগে অংশটির মেশিনিং ভাতা পরিসরের মধ্যে একটি সাধারণ স্বয়ংক্রিয় ট্রায়াল কাটিয়া প্রোগ্রাম ডিজাইন করা হয়েছে। "স্বয়ংক্রিয় ট্রায়াল কাটিং → পরিমাপ → ত্রুটি ক্ষতিপূরণ" ধারণার মাধ্যমে, বেঞ্চমার্ক টুল প্রোগ্রামের শুরুর অবস্থান এবং নন-বেঞ্চমার্ক টুলের টুল অফসেট বারবার সামঞ্জস্য করা হয়, যাতে প্রোগ্রাম প্রক্রিয়াকরণ নির্দেশের মান এবং প্রকৃত পরিমাপের মধ্যে ত্রুটি মান নির্ভুলতার প্রয়োজনীয়তা পূরণ করে। টুল সারিবদ্ধকরণের এই পর্যায়কে বলা হয় সুনির্দিষ্ট টুল সারিবদ্ধকরণ।
যেহেতু রেফারেন্স টুল প্রোগ্রামের প্রারম্ভিক বিন্দুটি একটি সুনির্দিষ্ট অবস্থানে রয়েছে তা নিশ্চিত করা সঠিক নন-রেফারেন্স টুল অফসেট পাওয়ার জন্য একটি পূর্বশর্ত, পরবর্তীটি সংশোধন করার আগে পূর্ববর্তীটি সাধারণত সংশোধন করা হয়।
এই দুই ধাপে টুলের সারিবদ্ধতা বিবেচনায় নিয়ে, ট্রায়াল কাটিং পদ্ধতির মৌলিক অপারেশন প্রক্রিয়াটি নিম্নরূপ: টুল সারিবদ্ধকরণ রেফারেন্স পয়েন্টের মেশিন টুল স্থানাঙ্ক প্রাপ্ত করার জন্য একটি রেফারেন্স টুলের সাহায্যে ম্যানুয়ালি ট্রায়াল কাটিং → ম্যানুয়ালি গণনা করা বা স্বয়ংক্রিয়ভাবে প্রাপ্ত করা প্রতিটি নন-রেফারেন্স টুলের টুল অফসেট → রেফারেন্স টুলটি প্রোগ্রামের আনুমানিক প্রারম্ভিক অবস্থানে রয়েছে → রেফারেন্স টুলটি ট্রায়াল কাটিং প্রোগ্রাম ব্যবহার করে সামঞ্জস্য করা হয় এবং আকার পরিমাপ করার পরে, টুল ধারককে ধাপে ধাপে সরানো হয় বা ত্রুটির ক্ষতিপূরণের জন্য MDI পদ্ধতি, প্রোগ্রামের শুরুর পয়েন্টের অবস্থান ঠিক করুন → নন রেফারেন্স টুলের জন্য বারবার ট্রায়াল কাটিং প্রোগ্রামে কল করুন এবং আসল টুল অফসেটের ভিত্তিতে টুল অফসেট সংশোধন করুন → রেফারেন্স টুলটি রয়ে গেছে প্রোগ্রামের সঠিক সূচনা পয়েন্ট।
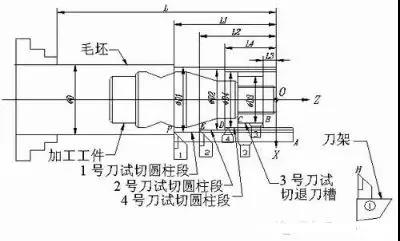
চিত্র 3 মাল্টি ব্লেড ট্রায়াল কাটিং এবং টুল সারিবদ্ধকরণের পরিকল্পিত চিত্র
দুটি রুক্ষ ছুরি প্রান্তিককরণ পদ্ধতির সারাংশ
টুল সারিবদ্ধকরণের প্রস্তুতির কাজটি নিম্নলিখিত পদ্ধতিগুলির প্রতিটির জন্য একই: টুল বিচ্যুতি টেবিলে প্রবেশ করতে সিস্টেম MDI ফাংশন সাবমেনুর অধীনে F2 কী টিপুন; প্রতিটি ছুরির জন্য অনুরূপ টুল অফসেট অবস্থানে নীল আলোর বার সরাতে ▲ এবং কীগুলি ব্যবহার করুন এবং F5 কী টিপুন; টুল অফসেট নম্বর # 0000, # 0001, # 0002, # 0003, এবং # 0004 শূন্যের জন্য X এবং Z অফসেট ডেটা পরিবর্তন করুন এবং তারপর F5 কী টিপুন।
1. রেফারেন্স টুলটিকে স্ট্যান্ডার্ড টুল হিসাবে নির্বাচন করুন এবং টুল অফসেট পদ্ধতি স্বয়ংক্রিয়ভাবে সেট করুন
চিত্র 1 এবং 4 এ দেখানো হয়েছে, টুল সারিবদ্ধকরণের পদক্ষেপগুলি নিম্নরূপ:
1) ২য় রেফারেন্স টুলের টুল বিচ্যুতি # 0002 অবস্থানের সাথে সারিবদ্ধ করতে নীল উজ্জ্বল বারটি সরাতে ▲ এবং কী ব্যবহার করুন। ২য় টুলটিকে স্ট্যান্ডার্ড টুল হিসেবে সেট করতে F5 কী টিপুন এবং সারিটি একটি লাল উজ্জ্বল বারে পরিণত হবে।
2) ওয়ার্কপিসের ডান প্রান্তের মুখটি কাটতে একটি রেফারেন্স ছুরি ব্যবহার করুন এবং কাটিং পয়েন্ট A-এর জেড-মেশিন স্থানাঙ্ক রেকর্ড করুন; ওয়ার্কপিসের বাইরের বৃত্তটি কাটার চেষ্টা করুন, বিন্দু A-এর X মেশিন স্থানাঙ্ক রেকর্ড করুন, টুলটি প্রত্যাহার করার পরে মেশিনটি বন্ধ করুন এবং কাটা শ্যাফ্ট সেগমেন্ট Φ D এর বাইরের ব্যাস পরিমাপ করুন।
3) বেঞ্চমার্ক ছুরি রেকর্ড করা মান অনুযায়ী "জগ+স্টেপ" এর মাধ্যমে পয়েন্ট A-তে ফিরে আসে এবং টুল বিচ্যুতি টেবিলের ট্রায়াল কাটিং ব্যাস এবং ট্রায়াল কাটিং দৈর্ঘ্যের কলামগুলি আলাদাভাবে Φ D এবং শূন্যে প্রবেশ করে।
4) টুলটি প্রত্যাহার করুন, রেফারেন্স টুল ছাড়া অন্য একটি টুল নম্বর নির্বাচন করুন এবং ম্যানুয়ালি টুলটি পরিবর্তন করুন। টাকুটি ঘোরানোর সময় "জগ+স্টেপ" পদ্ধতির মাধ্যমে প্রতিটি নন রেফারেন্স টুলের টুল টিপসকে পয়েন্ট A দিয়ে সারিবদ্ধ করুন এবং তারপরে সেগুলিকে সংশ্লিষ্ট টুলের বিচ্যুতি নম্বর Φ D এবং শূন্যের ট্রায়াল কাটিং ব্যাস কলাম এবং ট্রায়াল কাটিং দৈর্ঘ্যের কলামে ইনপুট করুন। , প্রতিটি নন রেফারেন্স টুলের টুল বায়েসগুলি স্বয়ংক্রিয়ভাবে X এবং Z অফসেট কলামে প্রদর্শিত হবে।
5) বেঞ্চমার্ক ছুরি A পয়েন্টে ফিরে আসার পরে, MDI "G91 G00/অথবা G01 X [100]"- Φ D] Z50 চালায়, এটিকে প্রোগ্রামের শুরুর অবস্থানে রাখুন।
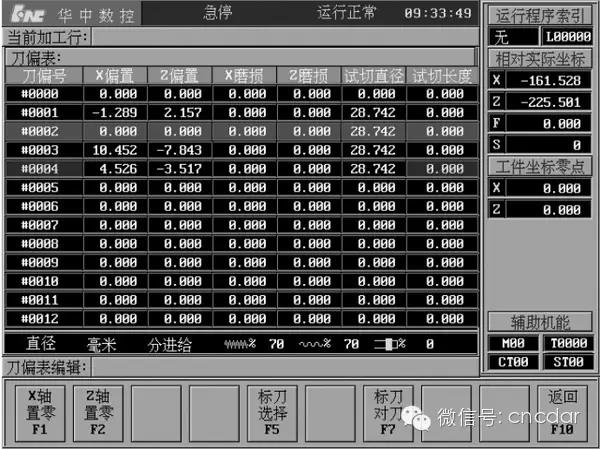
চিত্র 4: বেঞ্চমার্ক ছুরির জন্য টুল অফসেটের স্বয়ংক্রিয় সেটিং এর পরিকল্পিত চিত্র
2. টুল অ্যালাইনমেন্ট রেফারেন্স পয়েন্টে রেফারেন্স টুলের স্থানাঙ্ক শূন্যে সেট করুন এবং টুল অফসেট পদ্ধতি স্বয়ংক্রিয়ভাবে প্রদর্শন করুন
চিত্র 1 এবং 5 এ দেখানো হয়েছে, টুল সারিবদ্ধকরণের পদক্ষেপগুলি নিম্নরূপ:
1) উপরের ধাপ (2) হিসাবে একই।
2) বেঞ্চমার্ক ছুরি রেকর্ড করা মান অনুযায়ী একটি "জগ+স্টেপ" পদ্ধতির মাধ্যমে ট্রায়াল কাটিং পয়েন্ট A-তে ফিরে আসে।
3) চিত্র 4-এ ইন্টারফেসে F1 থেকে "শূন্য X-অক্ষ" এবং F2 থেকে "শূন্য Z-অক্ষ" টিপুন এবং CRT-তে প্রদর্শিত "আপেক্ষিক প্রকৃত স্থানাঙ্ক" হবে (0,{{7) }})।
4) নন-রেফারেন্স টুলটিকে ম্যানুয়ালি পরিবর্তন করুন যাতে এটির টিপ A পয়েন্টের সাথে দৃশ্যমানভাবে সারিবদ্ধ হয়। এই সময়ে, CRT-তে প্রদর্শিত "প্রকৃত স্থানাঙ্কের সাথে সম্পর্কিত" মানটি রেফারেন্স টুলের সাথে সম্পর্কিত টুলের অফসেট টুল। ▲ এবং কী ব্যবহার করুন নীল উজ্জ্বল বারটিকে নন রেফারেন্স টুলের অফসেট নম্বরে সরাতে, রেকর্ড করুন এবং সংশ্লিষ্ট অবস্থানে ইনপুট করুন।
5) উপরের ধাপ (5) হিসাবে একই।

চিত্র 5 রেফারেন্স টুলের জন্য টুল রেফারেন্স পয়েন্টের শূন্য স্থানাঙ্কে টুল অফসেটের স্বয়ংক্রিয় প্রদর্শনের পরিকল্পিত চিত্র
3টি মাল্টি ব্লেড ট্রায়াল কাটিং বাইরের বৃত্তাকার শ্যাফ্ট সেগমেন্ট, টুল অফসেট পদ্ধতি পাওয়ার জন্য ম্যানুয়ালি গণনা করা হয়
চিত্র 6-এ দেখানো হিসাবে, সিস্টেমটি ম্যানুয়ালি টুল 1, 2, এবং 4 সারিবদ্ধ করে, একটি স্টেপ অক্ষ কাটে, প্রতিটি টুলের কাটিংয়ের শেষ পয়েন্টগুলির মেশিনের স্থানাঙ্ক রেকর্ড করে (চিত্র 6-এ F, E, এবং D পয়েন্টে দেখানো হয়েছে), এবং প্রতিটি সেগমেন্টের ব্যাস এবং দৈর্ঘ্য পরিমাপ করে। নং 3 কাটিং ব্লেডটি প্রতিস্থাপন করুন, একটি পিছনের খাঁজ কাটুন, টুল দিয়ে কাটিং ব্লেডের ডান টিপটি সারিবদ্ধ করুন, বি বিন্দুর স্থানাঙ্কগুলি রেকর্ড করুন এবং চিত্র Φ D3 এবং L3 এ দেখানো অবস্থান পরিমাপ করুন। উপরোক্ত তথ্য প্রাপ্তির পর, প্রতিটি টুলের সাথে সম্পর্কিত F, E, D, এবং B পয়েন্টগুলির মধ্যে স্থানাঙ্ক বৃদ্ধির সম্পর্ক এবং প্রোগ্রামের উৎপত্তি ও অনুযায়ী, এটি নির্ধারণ করা যেতে পারে যে রেফারেন্স টুলের প্রোগ্রামের উৎপত্তির মেশিন স্থানাঙ্ক (X2)- Φ D2+100, Z2-L2+50); তদুপরি, প্রতিটি নন-রেফারেন্স টুলের জন্য প্রোগ্রামের উত্সের সাথে সম্পর্কিত মেশিন টুল স্থানাঙ্কগুলি উদ্ভূত করা যেতে পারে এবং ম্যানুয়াল গণনার মাধ্যমে টুল অফসেট প্রাপ্ত করা যেতে পারে। গণনার পদ্ধতিটি সারণি 1 এ দেখানো হয়েছে, এবং রেকর্ড করা এবং গণনা করা মানগুলি সংশ্লিষ্ট স্থানগুলিতে পূরণ করা যেতে পারে। এটি লক্ষ করা উচিত যে ট্রায়াল কাটিংয়ের দৈর্ঘ্যটি ওয়ার্কপিস স্থানাঙ্কের শূন্য বিন্দু এবং ট্রায়াল কাটার শেষ বিন্দুর মধ্যে জেড দিক নির্দেশিত দূরত্বকে বোঝায় এবং এটির দিক অনুসারে ইতিবাচক এবং নেতিবাচক দিকনির্দেশে নির্ধারিত হয়। সমন্বয় অক্ষ

চিত্র 6 মাল্টি ব্লেড ম্যানুয়াল ট্রায়াল কাটার পরিকল্পিত চিত্র

সারণি 1 নন রেফারেন্স ছুরির টুল বায়াসের জন্য গণনার সারণী
এই পদ্ধতির ট্রায়াল কাটিং প্রক্রিয়াটি সহজ, ট্রায়াল কাটিং পয়েন্টগুলিকে দৃশ্যমানভাবে সারিবদ্ধ করার ধাপটি দূর করে, তবে টুল অফসেটটি ম্যানুয়ালি গণনা করা প্রয়োজন। যদি গণনার সূত্র সম্বলিত গণনা সারণীটি প্রিন্ট করা হয় এবং গণনার জন্য সংশ্লিষ্ট স্থানগুলিতে মানগুলি পূরণ করা হয়, তাহলে টুল অফসেটটি দ্রুত গণনা করা যেতে পারে।
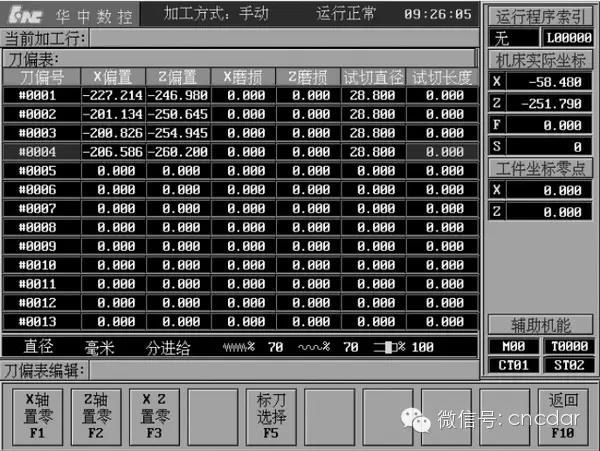
চিত্র 7: সেঞ্চুরি স্টার টার্নিং এর CNC সিস্টেমে স্বয়ংক্রিয় টুল সারিবদ্ধকরণের পরিকল্পিত চিত্র
৪র্থ শতাব্দীর স্টার টার্নিং সিএনসি সিস্টেম, মাল্টি টুল স্বয়ংক্রিয় প্রান্তিককরণ পদ্ধতি
উপরের ছুরি প্রান্তিককরণ পদ্ধতিগুলি সমস্ত আপেক্ষিক ছুরি বিচ্যুতি পদ্ধতি। এইচএনসি-21টি পেশাদার কর্মীদের দ্বারা প্যারামিটার সেটিংস এবং সিস্টেম ডিবাগিংয়ের মধ্য দিয়ে গেছে, এবং ব্যবহারকারীরা টুল সারিবদ্ধকরণের জন্য "পরম টুল বিচ্যুতি পদ্ধতি" বেছে নিতে পারেন। পরম টুল বিচ্যুতি পদ্ধতি মেশিনিং প্রোগ্রামিং উপরে উল্লিখিত আপেক্ষিক টুল বিচ্যুতি পদ্ধতি থেকে সামান্য ভিন্ন। G92 বা G54 ব্যবহার করে ওয়ার্কপিস কোঅর্ডিনেট সিস্টেম স্থাপন করা বা টুল ক্ষতিপূরণ বাতিল করার প্রয়োজন নেই। উদাহরণস্বরূপ, অনুগ্রহ করে প্রোগ্রাম O1005 পড়ুন। টুল সারিবদ্ধকরণের পদক্ষেপগুলি নিম্নরূপ: সিস্টেমটি শূন্যে ফিরে আসার পরে, চিত্র 6-এ দেখানো হিসাবে, প্রতিটি টুল ম্যানুয়ালি একটি নলাকার অংশে কাটা হয়। ব্যাস এবং দৈর্ঘ্যের মাত্রা পরিমাপ করার পরে, টুল অফসেট নম্বরের সাথে সঙ্গতিপূর্ণ ট্রায়াল কাটিংয়ের ব্যাসটি ট্রায়াল কাটিংয়ের দৈর্ঘ্যের কলামে পূরণ করা হয় যেমন চিত্র 7-এ দেখানো হয়েছে। টুল অফসেট পদ্ধতির গণনা করা", সিস্টেম সফ্টওয়্যার স্বয়ংক্রিয়ভাবে প্রতিটি টুলের জন্য প্রোগ্রাম উত্সের মেশিন স্থানাঙ্কগুলি গণনা করতে পারে, এইভাবে স্বয়ংক্রিয় ছুরি প্রান্তিককরণের লক্ষ্য অর্জন করে। এই ছুরি প্রান্তিককরণ পদ্ধতি দ্রুততম এবং বিশেষ করে শিল্প উৎপাদনের জন্য উপযুক্ত।
5টি সুনির্দিষ্ট ছুরি প্রান্তিককরণ পদ্ধতির সারাংশ
সুনির্দিষ্ট টুল প্রান্তিককরণ পর্যায়ের জন্য সামগ্রিক ধারণা হল "স্বয়ংক্রিয় ট্রায়াল কাটা → পরিমাপ → ত্রুটি ক্ষতিপূরণ"। দুই ধরনের ত্রুটির ক্ষতিপূরণ রয়েছে: রেফারেন্স টুলের MDI অপারেশনের জন্য অথবা স্টেপ মুভিং টুল হোল্ডারের প্রোগ্রাম শুরুর অবস্থানের ক্ষতিপূরণের জন্য; নন রেফারেন্স টুলের জন্য, তাদের টুল অফসেট বা পরিধান মান জন্য ক্ষতিপূরণ. রেকর্ডিংয়ে বিভ্রান্তি এড়াতে, সাংখ্যিক মান রেকর্ড এবং গণনা করার জন্য সারণি 2 এ দেখানো হিসাবে একটি টেবিল ডিজাইন করুন।
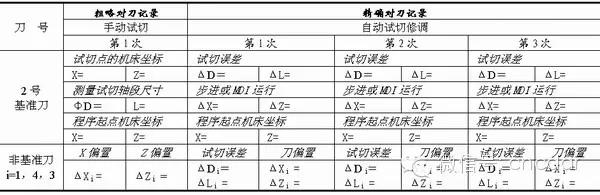
সারণী 2 ট্রায়াল কাটার পদ্ধতি ছুরি সেটিং রেকর্ড (ইউনিট: মিমি)
1. বেঞ্চমার্ক টুল সংশোধন প্রোগ্রামের শুরুর অবস্থান সংশোধন করার পরে, প্রতিটি নন-বেঞ্চমার্ক টুলের পক্ষপাত পদ্ধতি আলাদাভাবে সামঞ্জস্য করুন
চিত্র 3 এ দেখানো হয়েছে, টুল সারিবদ্ধকরণের ধাপগুলি নিম্নরূপ:
1) রেফারেন্স টুলটি মোটামুটি টুল সারিবদ্ধকরণের পরে প্রোগ্রামের শুরুর অবস্থানে থাকে এবং প্রতিটি নন রেফারেন্স টুলের অফসেট টুল বিচ্যুতি টেবিলের সংশ্লিষ্ট অবস্থানে ইনপুট হয়।
2) কল প্রসেসিং Φ D2 × L2 এর O1000 প্রোগ্রাম ট্রায়াল কাট।
3) কাটিং শ্যাফ্ট সেগমেন্টের ব্যাস এবং দৈর্ঘ্য পরিমাপ করুন, এটি প্রোগ্রাম কমান্ড মানের সাথে তুলনা করুন এবং ত্রুটিটি গণনা করুন।
4) ধাপে ধাপে আন্দোলন বা MDI অপারেশন ত্রুটি মান, প্রোগ্রামের শুরু অবস্থান সামঞ্জস্য করুন.
5) পরিমাপ করা মাত্রা অনুযায়ী, O1000 প্রোগ্রামে আন্ডারলাইন করা কমান্ডের মানগুলি গতিশীলভাবে পরিবর্তন করুন এবং প্রোগ্রামটি সংরক্ষণ করুন। রেফারেন্স টুল প্রোগ্রামের প্রারম্ভিক বিন্দু অনুমোদনযোগ্য নির্ভুলতার সীমার মধ্যে সংশোধন না হওয়া পর্যন্ত ধাপগুলি (2) এবং (3) পুনরাবৃত্তি করুন। প্রোগ্রামের সংশোধিত প্রারম্ভিক বিন্দুর মেশিন টুল স্থানাঙ্কগুলি রেকর্ড করুন এবং স্থানাঙ্কগুলিকে শূন্যে পুনরায় সেট করুন।
6) ট্রায়াল কাটার জন্য যথাক্রমে O1001 (ছুরি 1 এবং 4) এবং O1002 (ছুরি 3) প্রোগ্রামগুলিকে কল করুন এবং প্রতিটি বিভাগের ব্যাস Φ Di এবং দৈর্ঘ্য Li (i=1, 4, 3) পরিমাপ করুন৷
7) সারণী 3 এ দেখানো পদ্ধতি অনুযায়ী ত্রুটির ক্ষতিপূরণ সম্পাদন করুন।
8) ধাপগুলি পুনরাবৃত্তি করুন (6) থেকে (7) যতক্ষণ না মেশিনিং ত্রুটি নির্ভুলতার সীমার মধ্যে হয় এবং রেফারেন্স টুলটি নড়াচড়া না করেই প্রোগ্রামের শুরুর অবস্থানে থামে।

সারণী 3 নলাকার অক্ষ অংশগুলির স্বয়ংক্রিয় পরীক্ষা কাটার জন্য প্রকৃত পরিমাপের মাত্রা এবং প্রোগ্রাম নির্দেশের মানগুলির মধ্যে ত্রুটির ক্ষতিপূরণের উদাহরণ (ইউনিট: মিমি)
2. প্রতিটি ছুরির জন্য আলাদাভাবে প্রোগ্রামের শুরুর অবস্থান সামঞ্জস্য করার পদ্ধতি
এই পদ্ধতিতে ছুরি সারিবদ্ধকরণের নীতি হল যে প্রতিটি ছুরি তার প্রোগ্রামের শুরুর অবস্থান সংশোধন করে, পরোক্ষভাবে একই প্রোগ্রামের শুরুর অবস্থানের সাথে প্রান্তিককরণ নিশ্চিত করে।
চিত্র 3 এ দেখানো হয়েছে, টুল সারিবদ্ধকরণের ধাপগুলি নিম্নরূপ:
1) নং 2 রেফারেন্স টুলটি মোটামুটি টুল সারিবদ্ধকরণের পরে প্রোগ্রামের শুরুর অবস্থানে রয়েছে, এবং সমস্ত নন রেফারেন্স টুল অফসেট রেকর্ড করা হয় এবং শূন্যে পরিবর্তিত হয়।
2) (5) পর্যন্ত ধাপগুলি প্রথম সুনির্দিষ্ট টুল প্রান্তিককরণ পদ্ধতির মতো একই ক্রমিক নম্বর সহ টুল অ্যালাইনমেন্ট ধাপগুলির মতোই৷
(6) নন রেফারেন্স টুলটিকে আলাদাভাবে প্রতিস্থাপন করুন, নন রেফারেন্স টুল প্রোগ্রামের শুরুর পয়েন্টের আপেক্ষিক স্থানাঙ্ক হিসাবে রেকর্ড করা রুক্ষ টুল অফসেটটি ব্যবহার করুন, ট্রায়াল কাটিংয়ের জন্য O1000 প্রোগ্রামকে কল করুন এবং প্রতিটি সেগমেন্টের ব্যাস আলাদাভাবে পরিমাপ করুন Φ তুলনা করুন। এবং দৈর্ঘ্য Li (i=1, 4, 3) পার্থক্য নির্ণয় করার জন্য প্রোগ্রাম নির্দেশের মান সহ।
(7) ধাপে ধাপে চলাফেরা বা ত্রুটির ক্ষতিপূরণের জন্য টুল হোল্ডারের MDI অপারেশন, প্রতিটি নন রেফারেন্স টুলের প্রোগ্রাম শুরুর অবস্থান আলাদাভাবে সামঞ্জস্য করুন।
(8) ধাপগুলি পুনরাবৃত্তি করুন (6) এবং (7) যতক্ষণ না প্রতিটি নন-রেফারেন্স টুল প্রোগ্রামের প্রারম্ভিক পয়েন্টগুলির অবস্থানগুলি অনুমোদিত নির্ভুলতার সীমার মধ্যে না হয়৷
(9) নতুন টুল অফসেট হিসাবে CRT দ্বারা প্রদর্শিত আপেক্ষিক স্থানাঙ্কগুলি নিন এবং টুল অফসেট টেবিলে সংশ্লিষ্ট টুল অফসেট নম্বরের X এবং Z অফসেট কলামগুলিতে ইনপুট করুন। এই পদ্ধতিটি সহজ এবং সুবিধাজনক, এবং সংশোধন করা টুল অফসেট সরাসরি CRT-তে প্রদর্শিত মেশিনের আপেক্ষিক স্থানাঙ্ক থেকে প্রাপ্ত করা হয়, ম্যানুয়াল গণনার ত্রুটিগুলি এড়িয়ে এবং উচ্চ টুল অ্যালাইনমেন্ট নির্ভুলতা অর্জন করে।
3. বেঞ্চমার্ক টুল প্রোগ্রামের প্রারম্ভিক অবস্থান সামঞ্জস্য করার পরে, একই সাথে সমস্ত নন-বেঞ্চমার্ক টুল পক্ষপাতগুলি সামঞ্জস্য করুন
এই পদ্ধতিটি মূলত প্রথম নির্ভুল টুল সেটিং পদ্ধতির মতই, শুধুমাত্র পার্থক্য হল ধাপে (7) বলা প্রোগ্রামটি একই সময়ে তিনটি কাটার দ্বারা প্রক্রিয়াকৃত O1003 প্রোগ্রামকে কল করে (O1004 টুল 2 এর প্রক্রিয়াকরণ বিভাগটি সরিয়ে দেয় এবং O1003 প্রোগ্রাম), এবং অন্যান্য ধাপগুলি একই।
ছয় চারটি ছুরি একই সাথে ছাঁটাই পদ্ধতি
যদি আপেক্ষিক টুল অফসেট পদ্ধতিটি রুক্ষ টুল সারিবদ্ধকরণের জন্য ব্যবহার করা হয়, তাহলে প্রথমে টুল অফসেট টেবিলের সংশ্লিষ্ট অবস্থানে প্রাপ্ত প্রতিটি নন রেফারেন্স টুলের টুল অফসেট ইনপুট করুন, চারটি টুল দ্বারা প্রক্রিয়াকৃত O1004 প্রোগ্রামটি চালান এবং প্রতিটি সেগমেন্টের ব্যাস পরিমাপ করুন। আলাদাভাবে Φ Di এবং দৈর্ঘ্য Li (i=2, 1, 4, 3), মেশিনিং ত্রুটি গণনা করুন। রেফারেন্স ছুরির জন্য, টুল ধারকের ত্রুটির মানের জন্য ক্ষতিপূরণ দিতে MDI অপারেশন বা ধাপে ধাপে আন্দোলন ব্যবহার করুন এবং প্রোগ্রামের শুরুর অবস্থান সামঞ্জস্য করুন; নন রেফারেন্স টুলের জন্য, একদিকে, টুল অফসেট মূল টুল অফসেটের উপর ভিত্তি করে সংশোধন করা হয়, এবং নতুন টুল অফসেট টুল অফসেট টেবিলের X এবং Z অফসেট কলামে পুনরায় প্রবেশ করানো হয়; অন্যদিকে, রেফারেন্স টুলের মেশিনিং ত্রুটিটিও এই সারির পরিধান কলামে পূরণ করা উচিত। যদি রুক্ষ টুল সারিবদ্ধকরণের জন্য পরম টুল বিচ্যুতি পদ্ধতি ব্যবহার করা হয়, তাহলে ট্রায়াল কাটার জন্য O1005 প্রোগ্রামে কল করুন এবং পরিধানের কলামে প্রতিটি টুলের মেশিনিং ত্রুটির জন্য ক্ষতিপূরণ করুন তার টুল বিচ্যুতি নম্বরের সাথে।


